

Centro de noticias
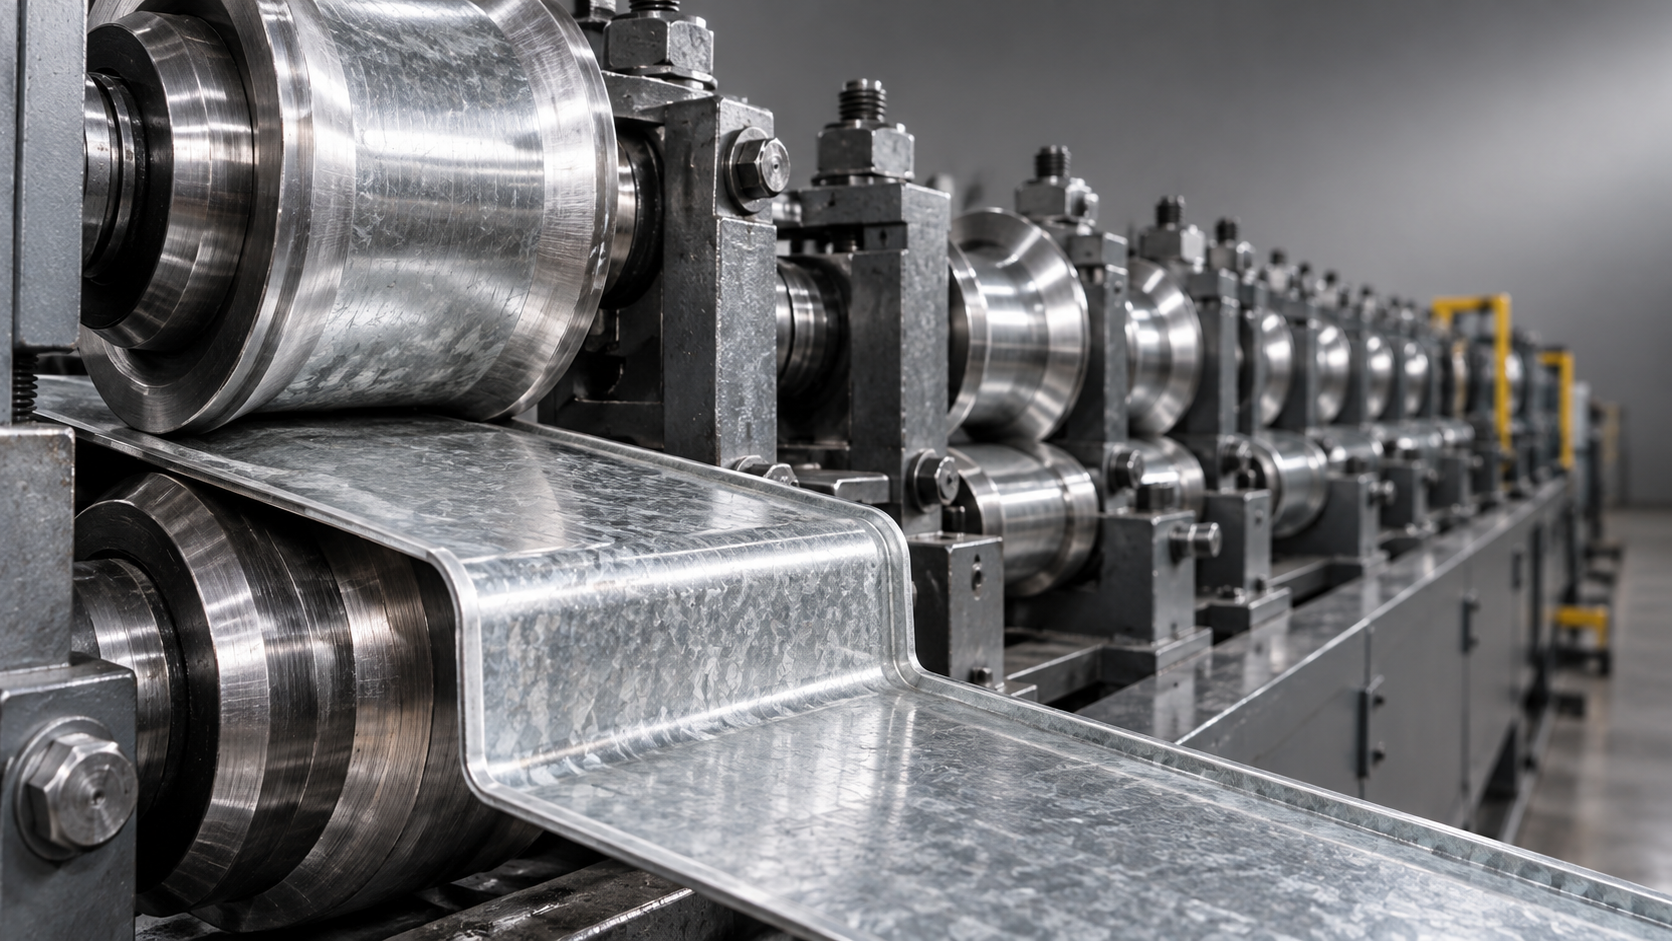
Evite las grietas en el recubrimiento de zinc durante el perfilado ajustando el grado de acero y el recubrimiento al perfil, distribuyendo la deformación entre las pasadas de conformado adecuadas y eliminando el roce o la presión innecesarios. Aumentar la presión de los rodillos rara vez resuelve las grietas en la parte exterior de un doblez; puede añadir daños en la superficie sin reducir la deformación subyacente. Cuando aparezcan defectos, identifique el primer bastidor en el que se producen antes de modificar los ajustes.
En las bobinas de acero galvanizado para perfilado, distinga las fisuras finas del recubrimiento de las escamas desprendidas, los arañazos longitudinales y las grietas que penetran en el acero. Estas condiciones requieren correcciones diferentes. Al doblarse, el zinc puede presentar algunas microfisuras cuando se estira, mientras que la separación visible del recubrimiento o la fractura del sustrato exigen una investigación antes de continuar la producción. La aceptación debe basarse en los requisitos especificados de superficie, conformado y resistencia a la corrosión, no solo en la apariencia.
Examine el daño antes de ajustar los rodillos
Examine la parte exterior del doblez, la parte interior y las superficies planas adyacentes con buena iluminación y aumento. Compare la zona dañada con una muestra sin conformar de la misma bobina. Un defecto ya presente en la banda de entrada requiere una investigación distinta de la necesaria para un daño que comienza después de un bastidor de conformado específico.
Una inspección superficial no siempre permite determinar si el acero ha quedado expuesto. Cuando la aceptación dependa de la continuidad del recubrimiento, utilice el método de inspección acordado; una sección transversal preparada puede ayudar a distinguir las fisuras del recubrimiento de las grietas del sustrato. No use una prueba improvisada de desprendimiento con cinta como único criterio de aceptación, ya que la preparación y las condiciones de ensayo afectan el resultado.
Adapte el material a la parte más exigente del perfil
Empiece por la designación del acero, el rango de espesores, el tipo de recubrimiento y la masa de recubrimiento registrados para la bobina. «Galvanizado» describe el recubrimiento protector, no la capacidad de conformado del sustrato. Dos bobinas de aspecto y espesor similares pueden comportarse de manera diferente debido a variaciones en el límite elástico, la ductilidad o la estructura del recubrimiento.
Por lo general, un sustrato de mayor resistencia requiere más fuerza de conformado y presenta una mayor recuperación elástica. Si el utillaje compensa mediante un sobrecurvado excesivo o correcciones repetidas, puede aumentar la deformación local del recubrimiento. Si un perfil se diseñó para un grado más conformable, sustituirlo por uno más resistente requiere revisar el proceso de conformado, aunque el espesor nominal no cambie.
La masa del recubrimiento también debe evaluarse en contexto. Un recubrimiento de zinc más pesado aporta más zinc para proteger contra la corrosión, pero su comportamiento en un doblez cerrado debe verificarse igualmente. Un mayor espesor puede hacer más evidente la fractura del recubrimiento bajo una deformación intensa. Reducir la masa del recubrimiento únicamente para mejorar la apariencia puede entrar en conflicto con la protección requerida para el servicio; determine una combinación compatible de recubrimiento, sustrato y geometría.
El acero galvanizado convencional por inmersión en caliente y el acero galvannealed no deben considerarse intercambiables. Sus estructuras de recubrimiento responden de forma distinta a la deformación, y los recubrimientos galvannealed pueden presentar pulverización en condiciones de conformado exigentes. Confirme la designación del recubrimiento suministrado antes de intentar corregir una respuesta superficial inesperada mediante ajustes de la máquina.
Mantenga registros de configuración específicos para el material y el proceso. Los ajustes de un componente distinto, como tubo de aluminio 7075, no determinan radios de doblez, lubricación ni presiones de contacto adecuados para una banda de acero recubierta de zinc.
El radio de doblez importa, pero también la trayectoria de deformación
La superficie exterior se estira a medida que se forma el doblez, y un radio interior menor en relación con el espesor de la chapa aumenta la exigencia. Al investigar grietas, utilice el radio real de la pieza conformada y el espesor medido. Un radio nominal indicado en el plano o en la etiqueta del utillaje no demuestra que la banda mantenga ese radio al pasar por cada bastidor.
No existe un radio mínimo universal que garantice que el recubrimiento de zinc permanezca intacto en todos los grados y perfiles galvanizados. Solicite recomendaciones de conformado para el material especificado y valídelas con el utillaje previsto. Un radio que evita la fractura del acero aún puede producir un aspecto del recubrimiento que no cumpla los requisitos de la aplicación.
Si las grietas persisten a pesar de que el radio final es aceptable, examine la progresión de conformado, también llamada patrón de pasadas. Un cambio brusco del ángulo en un bastidor concentra la deformación. Distribuir ese cambio entre más pasadas adecuadas puede reducir la intensidad de cada etapa de conformado, siempre que la progresión revisada controle la forma y el guiado de la banda.
También debe prestarse atención a los ciclos repetidos de flexión y desflexión. Una esquina que se forma, se abre y vuelve a cerrarse experimenta una trayectoria de deformación más exigente de lo que su forma final indica. Un conformado correctivo excesivo cerca del final del tren puede dañar el recubrimiento aunque las dimensiones finales sean aceptables.
La deformación longitudinal añade otra complicación. Durante el desarrollo del perfil, los bordes y las zonas centrales recorren trayectorias diferentes. Una progresión inadecuada puede estirar un borde, generar ondulación y provocar más presión correctiva. Si el daño aparece junto con ondulación en los bordes o torsión, revise conjuntamente el desarrollo de la banda y la alineación, en lugar de tratar el recubrimiento como un problema aislado.
Elimine los daños por contacto del proceso de conformado
Ajuste las separaciones entre rodillos según el espesor medido del material de entrada, el diseño del utillaje y la función prevista de cada bastidor. Un ajuste de separación universal no es adecuado, ya que algunas pasadas guían principalmente la banda, mientras que otras forman o calibran la sección. Una fuerza de cierre excesiva puede comprimir el recubrimiento, favorecer la acumulación de material y dejar marcas repetidas.
La acumulación de zinc en los rodillos suele generar un ciclo que empeora con el tiempo: el material se transfiere al rodillo, el depósito elevado raya la banda que pasa después y se acumulan más residuos. Detenga el proceso y limpie el utillaje afectado con un método autorizado que preserve su superficie y geometría. La limpieza abrasiva que modifica el contorno del rodillo puede introducir un nuevo problema de conformado.
Los fallos de alineación suelen dejar patrones. El daño concentrado en un lado sugiere una carga asimétrica, una entrada deficiente de la banda o un utillaje desalineado. Las marcas que se repiten a intervalos regulares sugieren una superficie de contacto giratoria. Un arañazo que continúa por zonas aún sin conformar apunta también a las guías o al equipo de manipulación, además de a los bastidores de conformado.
Inspeccione las guías de entrada, los rodillos laterales, los enderezadores y los soportes de salida. Una guía demasiado ajustada puede raspar un borde antes de que se forme el primer doblez. Los soportes posteriores pueden marcar una superficie ya conformada y hacer que parezca que el bastidor final es el responsable. Seguir el recorrido de la banda desde la desbobinadora hasta el corte ayuda a diferenciar los daños de conformado de los daños de manipulación.
Utilice lubricación para controlar la fricción sin ocultar la causa
Seleccione un lubricante compatible con la superficie galvanizada, la exigencia del conformado y las operaciones posteriores, como la pintura o la unión adhesiva. El aceite protector aplicado al material de entrada no proporciona automáticamente lubricación suficiente para un perfil exigente. Por el contrario, un exceso de lubricante puede interferir con la tracción, dejar depósitos y dificultar la limpieza.
Aplique el lubricante de forma uniforme en las zonas de contacto donde se produce deslizamiento. Una aplicación irregular puede generar tramos alternos limpios y dañados, haciendo que el problema parezca una variación en la calidad de la bobina. Inspeccione las boquillas de aplicación, la concentración cuando corresponda y la contaminación de los sistemas de recirculación. Las partículas en suspensión pueden rayar el recubrimiento aunque el lubricante sea adecuado.
Una reducción controlada de la velocidad de línea puede ayudar a detectar vibraciones, problemas de suministro de lubricante o acumulación de calor en los puntos de contacto sometidos a cargas elevadas. Considere el resultado como información diagnóstica. Si el defecto mejora a menor velocidad, determine qué condición de funcionamiento ha cambiado antes de aceptar una reducción de la producción como solución permanente.
Identifique la primera pasada que causa daños mediante una prueba controlada
Si la causa no está clara, conserve los ajustes originales e investigue una variable a la vez. Cambiar simultáneamente la presión, la lubricación, la alineación y la velocidad elimina la información necesaria para identificar una corrección estable.
- Conserve muestras de referencia. Etiquete una muestra plana de entrada y una sección terminada defectuosa con la identificación de la bobina, la orientación de la banda y la ubicación del daño. Registre si el defecto permanece en la misma zona del perfil o cambia de ubicación durante la producción.
- Produzca un tramo corto con la configuración establecida. Detenga y aísle el equipo antes de acceder al utillaje o inspeccionar material dentro de zonas protegidas.
- Rastree el defecto en sentido ascendente. Siguiendo los procedimientos de acceso seguro, examine el material después de sucesivas etapas de conformado para determinar dónde aparece el daño por primera vez. Si no se puede acceder con seguridad al material intermedio, utilice el procedimiento de prueba autorizado de la máquina.
- Realice la corrección respaldada por las pruebas: retire los depósitos acumulados, restablezca la alineación, ajuste una separación verificada o revise la secuencia de deformación. Mantenga estables los demás ajustes.
- Inspeccione conjuntamente la superficie obtenida y las dimensiones del perfil. Un doblez más limpio que provoque torsión, ángulos incorrectos o un guiado inestable no constituye un ajuste utilizable.
Si una configuración que antes funcionaba empieza a producir grietas inmediatamente después de cambiar la bobina, compare los registros del material y las propiedades medidas antes de reajustar ampliamente el tren. Si el daño aparece gradualmente dentro de una misma bobina, preste atención desde el principio a la acumulación en el utillaje, el suministro de lubricante y los efectos térmicos. Estos patrones permiten acotar la investigación, aunque ninguno demuestra por sí solo la causa.
Determine si el resultado es aceptable
Las fisuras finas del recubrimiento no predicen automáticamente la aparición inmediata de óxido rojo. El zinc puede proporcionar protección sacrificial al acero expuesto cercano, pero esta protección tiene límites prácticos que dependen de la exposición, la geometría del daño y el recubrimiento restante. Las escamas visibles, las zonas extensas sin recubrimiento y las grietas que atraviesan el sustrato requieren una evaluación distinta de la correspondiente a fisuras microscópicas aisladas.
Evalúe la pieza teniendo en cuenta su uso real. Una superficie arquitectónica expuesta, un componente pintado y un perfil interior protegido pueden tener requisitos de aceptación superficial diferentes. Si la pintura se aplica después del conformado, confirme que el proceso de preparación especificado eliminará los restos de recubrimiento suelto y lubricante; la pintura no corrige una mala adherencia del recubrimiento subyacente.
La reparación local con un producto rico en zinc solo es adecuada cuando la especificación la permite y el daño admite ese método de reparación. No debe convertirse en la respuesta habitual a la pérdida continua de recubrimiento a lo largo de cada doblez. Los daños recurrentes requieren corregir el material, la geometría del perfil o el proceso de conformado.
Cuando una prueba produce condiciones aceptables del recubrimiento y dimensiones correctas, registre la especificación de la bobina, el espesor medido, la configuración del utillaje, los ajustes de lubricación, la velocidad de línea y las muestras de referencia. Vuelva a validar el proceso después de sustituir el material, reparar el utillaje o modificar significativamente el perfil, ya que esos cambios pueden alterar las condiciones de deformación y contacto que protegían el recubrimiento.
Por favor, déjenos un mensaje