

Centro de noticias
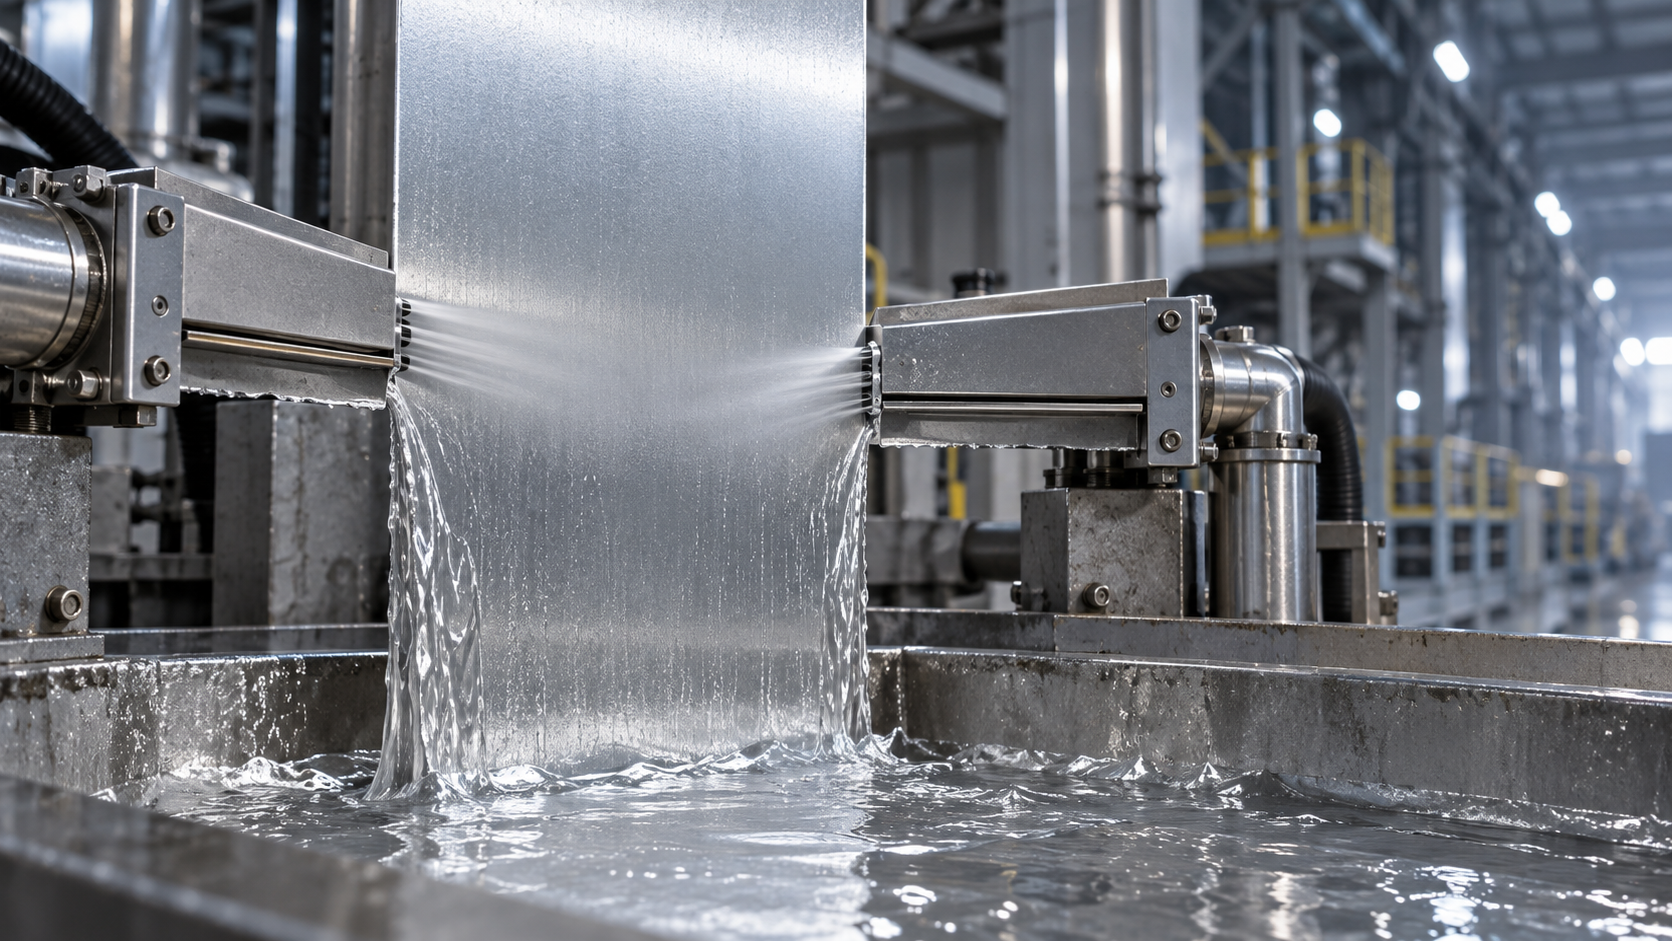
Las cuchillas de aire controlan la uniformidad del recubrimiento en las bobinas galvanizadas en caliente mediante la dosificación de la película de zinc líquido antes de que se solidifique. Su rendimiento depende de la presión y del esfuerzo cortante que se generan en la superficie de la banda, no simplemente de la presión del gas que indica el colector de suministro. Por ello, una masa media de recubrimiento estable puede coexistir con bordes con exceso de zinc, una franja central con recubrimiento insuficiente o recubrimientos desiguales en ambas caras.
El problema central de control consiste en retirar suficiente zinc para alcanzar la masa de recubrimiento especificada y, al mismo tiempo, mantener una distribución aceptable a lo ancho y a lo largo de la banda, así como entre ambas caras. La presión del gas, la geometría de la boquilla, la distancia de separación y la velocidad de la banda deben tratarse como un sistema acoplado. Aumentar únicamente la presión no puede corregir una banda deformada, un labio de boquilla dañado o una línea de paso inestable.
Cómo el chorro de gas dosifica la película de zinc líquido
Al salir del baño de zinc, la banda de acero arrastra una película líquida cuyo espesor inicial depende de la velocidad de extracción, las propiedades del baño y el estado de la superficie de la banda. Las boquillas de ranura opuestas dirigen chorros de gas hacia ambas caras. Cerca de la zona de impacto de cada chorro, el gradiente de presión resultante y el esfuerzo cortante del gas empujan hacia abajo el exceso de zinc líquido, contrarrestando el transporte ascendente causado por el movimiento de la banda.
La película que pasa por encima de esta zona de barrido se convierte en el recubrimiento metálico final tras enfriarse y solidificarse. Por tanto, las cuchillas de aire regulan la parte líquida del recubrimiento que puede eliminarse; no determinan por sí solas la reacción interfacial entre el acero y el zinc. La química del baño, la temperatura de la banda y las condiciones de inmersión siguen siendo importantes, especialmente cuando el crecimiento de fases intermetálicas contribuye de forma significativa a la estructura del recubrimiento.
El término «cuchilla de aire» también se aplica a sistemas que utilizan nitrógeno en lugar de aire comprimido. La selección del gas modifica el comportamiento de oxidación y los costes operativos, pero el mecanismo básico de dosificación sigue siendo el de un chorro de gas que actúa sobre una película líquida en movimiento. Ninguna de las opciones de gas garantiza un resultado uniforme si la geometría de la boquilla y de la banda no es estable.
Hay que responder por separado a tres cuestiones de uniformidad:
- Uniformidad a lo ancho: si el perfil de recubrimiento se mantiene dentro de los límites requeridos desde un borde de la banda comercializable hasta el otro.
- Uniformidad longitudinal: si la masa de recubrimiento permanece controlada durante el funcionamiento estable, los cambios de velocidad y otras perturbaciones del proceso.
- Equilibrio entre caras: si cada superficie recibe el recubrimiento previsto, en lugar de limitarse a alcanzar el total combinado correcto.
Un único valor medio de bobina no permite establecer las tres condiciones. Esta distinción es importante cuando una de las caras se someterá a un conformado severo, quedará expuesta a la corrosión o recibirá un tratamiento superficial posterior.
La presión solo actúa a través de la geometría de la boquilla y la distancia de separación
Con una disposición fija de boquillas y condiciones de funcionamiento estables, aumentar la presión del gas suele intensificar el barrido y reducir la película de zinc que queda sobre la banda. La relación no es una calibración lineal universal. La compresibilidad del flujo de gas, las pérdidas en la boquilla, el desarrollo del chorro y el comportamiento de la película líquida impiden aplicar directamente un ajuste de presión a líneas o diseños de cuchilla distintos.
La ranura de la boquilla establece el espesor inicial del chorro e influye en el caudal de gas. Su abertura debe ser uniforme en todo el ancho de trabajo. Los daños en el labio, los depósitos, la deformación térmica o un ajuste incorrecto pueden generar diferencias locales en la cantidad de movimiento del chorro y dejar franjas longitudinales en el recubrimiento, aunque la presión de suministro parezca estable. Cambiar la presión general puede modificar la masa media de recubrimiento sin apenas afectar estas franjas.
La distancia de separación, es decir, la distancia entre la salida de la boquilla y la banda, determina cómo se desarrolla el chorro antes del impacto. Al aumentar esta distancia, el chorro se ensancha y cambian tanto su presión máxima como la zona sobre la que actúa la presión. Reducirla puede mejorar la eficacia del barrido, pero deja menos espacio para el movimiento de la banda, los defectos de forma y el paso de las soldaduras. Por tanto, el ajuste útil está limitado por la estabilidad mecánica, no solo por la respuesta de la masa de recubrimiento.
La relación entre la distancia de separación y la abertura de la ranura es especialmente importante al comparar configuraciones de boquillas. Dos sistemas que funcionan con la misma presión de suministro y la misma distancia de separación absoluta no tienen por qué producir la misma distribución de presión superficial si sus aberturas de ranura son diferentes.
El ángulo y la altura de la cuchilla también influyen en el barrido y en el flujo de retorno del zinc eliminado. Estos ajustes deben evaluarse en función del diseño de la boquilla y del rango operativo, en lugar de modificarse según un «ángulo óptimo» universal. Una intensidad de barrido excesiva puede provocar salpicaduras e inestabilidad del flujo líquido, lo que establece un límite práctico a las correcciones basadas en la presión.
La banda forma parte del sistema de barrido
Un chorro uniforme no puede producir un recubrimiento uniforme si la distancia entre la banda y la boquilla varía considerablemente a lo ancho o con el tiempo. La curvatura transversal modifica localmente la distancia de separación desde el centro hasta los bordes. El desplazamiento lateral cambia la interacción de los bordes de la banda con los extremos de los chorros. La oscilación genera una separación variable en el tiempo, que puede producir variaciones alternas del recubrimiento en ambas caras.
Las presiones de las cuchillas opuestas también interactúan con la posición de la banda. Un par de chorros desequilibrado puede ejercer una fuerza neta sobre la banda y modificar la separación que el sistema de control intenta regular. Es necesario ajustar por separado la presión de cada cara para controlar el equilibrio entre ellas, pero deben considerarse también los efectos mecánicos junto con la tensión, la forma de la banda y su estabilización.
Aumentar la tensión de la banda puede reducir algunos movimientos, pero no es una solución sin límites: la tensión admisible depende de las dimensiones, la temperatura y el grado del acero, así como de la configuración de la línea. La estabilización electromagnética, cuando está instalada, puede reducir el movimiento cerca de la zona de barrido. No sustituye la alineación correcta de las cuchillas, el mantenimiento de las boquillas ni un control adecuado de la línea de paso.
Por consiguiente, la presión estable no basta para demostrar que el barrido sea estable. Una evaluación significativa del proceso relaciona los registros de presión con la posición de la banda, la vibración, el ancho, el espesor y la velocidad en las mismas condiciones de producción.
Por qué los cambios de velocidad ponen de manifiesto deficiencias de control
Con los ajustes de barrido sin cambios, el aumento de la velocidad de extracción suele incrementar la cantidad de zinc líquido que asciende con la banda y tiende a aumentar el recubrimiento retenido. Un sistema de control adecuado se anticipa a esta respuesta en lugar de esperar a que un medidor aguas abajo detecte un exceso de recubrimiento.
El control anticipativo aplica ajustes calculados a partir de la velocidad de línea, la masa de recubrimiento objetivo y las variables pertinentes del producto. A continuación, la realimentación corrige la diferencia restante entre el recubrimiento medido y el objetivo. Ambas funciones se complementan: el control anticipativo gestiona los cambios previsibles, mientras que la realimentación compensa los errores del modelo y las derivas más lentas del proceso.
El medidor aguas abajo introduce un retardo de transporte. Si el punto de medición está a una distanciaL de las cuchillas y la velocidad de la banda es v, el componente de tiempo de desplazamiento es aproximadamente L/v. El procesamiento de la medición y la respuesta del actuador añaden más retardo. Durante la aceleración o desaceleración, el sistema de control debe asociar una lectura con el tramo de banda y los ajustes de las cuchillas que la produjeron, no simplemente con las condiciones de funcionamiento actuales.
Una realimentación agresiva sin una compensación adecuada del retardo puede provocar correcciones excesivas repetidas. Una realimentación demasiado conservadora deja una mayor longitud de banda fuera del rango operativo previsto después de una perturbación. Por ello, el rendimiento del control debe evaluarse tanto durante las transiciones como en el funcionamiento estable.
Interpretación de los patrones del recubrimiento como evidencia
El patrón espacial de una desviación del recubrimiento ayuda a distinguir un problema de ajuste medio de un problema de geometría o estabilidad. Estos patrones orientan la investigación, pero no constituyen diagnósticos únicos.
La acumulación de zinc en los bordes requiere especial atención porque el flujo cerca de un borde libre de la banda difiere del que se produce en la superficie central. La interacción del chorro, la redistribución del líquido y la forma local de la banda pueden contribuir al problema. Los deflectores de borde u otros dispositivos de control de bordes pueden mejorar el perfil, pero su posición debe seguir siendo adecuada cuando cambian el ancho de la banda y su posición lateral.
Aumentar la presión en todo el ancho para reducir el exceso de zinc en los bordes puede provocar un barrido excesivo del centro. También puede aumentar el consumo de gas y las salpicaduras sin resolver la condición de flujo subyacente en los bordes. Por ello, las mediciones del centro y de los bordes deben mantenerse diferenciadas, en lugar de ocultarse en un único promedio transversal.
No todos los defectos visibles de la superficie se originan en las cuchillas. Las partículas de escoria, una mala humectación y los daños por contacto posteriores requieren medidas correctivas diferentes. Antes de clasificar una raya o una zona rugosa como defecto de barrido, debe correlacionarse con la masa de recubrimiento, el aspecto de la superficie y el historial del proceso.
Relación entre las mediciones del proceso y las normas de recubrimiento
La masa y el espesor del recubrimiento están relacionados, pero no son términos intercambiables. La masa del recubrimiento suele expresarse en gramos por metro cuadrado, mientras que el espesor se expresa en micrómetros. La conversión requiere conocer la densidad del recubrimiento y especificar claramente si la masa corresponde a una cara o a ambas.
A modo de ejemplo, una masa combinada de recubrimiento de 275 g/m², distribuida por igual entre ambas caras y considerada como zinc puro con una densidad aproximada de 7.14 g/cm³, corresponde a unos 19.3 μm por cara. Se trata de una conversión nominal, no de una prueba de que ninguna de las caras cumpla un requisito de espesor local. La distribución desigual del recubrimiento y la composición de las capas de aleación pueden afectar a la interpretación.
EN 10346 y ASTM A653/A653M son normas de producto pertinentes para chapas de acero recubiertas en continuo por inmersión en caliente, con distintos sistemas de designación y criterios de aceptación. ASTM A90/A90M establece métodos de ensayo de masa de recubrimiento dentro de su ámbito. Antes de evaluar la conformidad, deben identificarse la edición aplicable, el tipo de recubrimiento, las disposiciones de muestreo y la especificación de compra. ISO 1461, que aborda los recubrimientos galvanizados en caliente en artículos fabricados de hierro y acero, no es un sustituto adecuado de una especificación para chapa galvanizada en continuo.
Los medidores en línea proporcionan una cobertura valiosa del proceso, pero sus lecturas deben respaldarse con calibración y ensayos de referencia adecuados. La medición puede verse afectada por la composición del recubrimiento, las características del sustrato, la geometría y el principio de medición del equipo. También es necesario determinar si la señal informada representa una cara, un resultado combinado o un valor calculado.
Un medidor de exploración transversal no captura todos los puntos a lo ancho al mismo tiempo. Durante cambios rápidos del proceso, parte de un perfil transversal aparente puede reflejar variaciones longitudinales que se producen mientras el medidor realiza el barrido. Por tanto, la interpretación del perfil debe tener en cuenta el momento de exploración y el desplazamiento de la banda.
Qué demuestra que el control de las cuchillas de aire es eficaz
Una evaluación fiable parte de un objetivo de recubrimiento y unos criterios de aceptación definidos, y luego examina el rendimiento en los rangos pertinentes de ancho, espesor y velocidad. Entre las pruebas útiles se incluyen los perfiles de recubrimiento de cada cara cuando estén disponibles, la variación longitudinal, las longitudes de transición, el estado de las boquillas y los registros operativos sincronizados. Las muestras utilizadas para los ensayos de referencia deben poder trazarse hasta los datos de proceso correspondientes.
La comparación más reveladora no consiste simplemente en comprobar si dos bobinas tienen la misma masa media de recubrimiento. Consiste en determinar si los mínimos locales, la acumulación en los bordes, el equilibrio entre caras y el comportamiento durante las transiciones se mantienen dentro de los límites requeridos. El zinc adicional usado como margen de seguridad puede ocultar variaciones del proceso, pero no demuestra un control más estricto.
Las cuchillas de aire funcionan eficazmente cuando el sistema de flujo de gas, la geometría de la banda y el circuito de medición se mantienen estables en conjunto. El objetivo práctico es obtener una distribución reproducible del recubrimiento con margen suficiente para cumplir los criterios de aceptación especificados, no utilizar la presión más baja, la mayor intensidad de chorro ni buscar el promedio de bobina más favorable.
Por favor, déjenos un mensaje