

Centro de noticias
¿Cómo mejora la superficie mate de una bobina galvannealed la adherencia de la pintura?
Hora: 19-10-2026
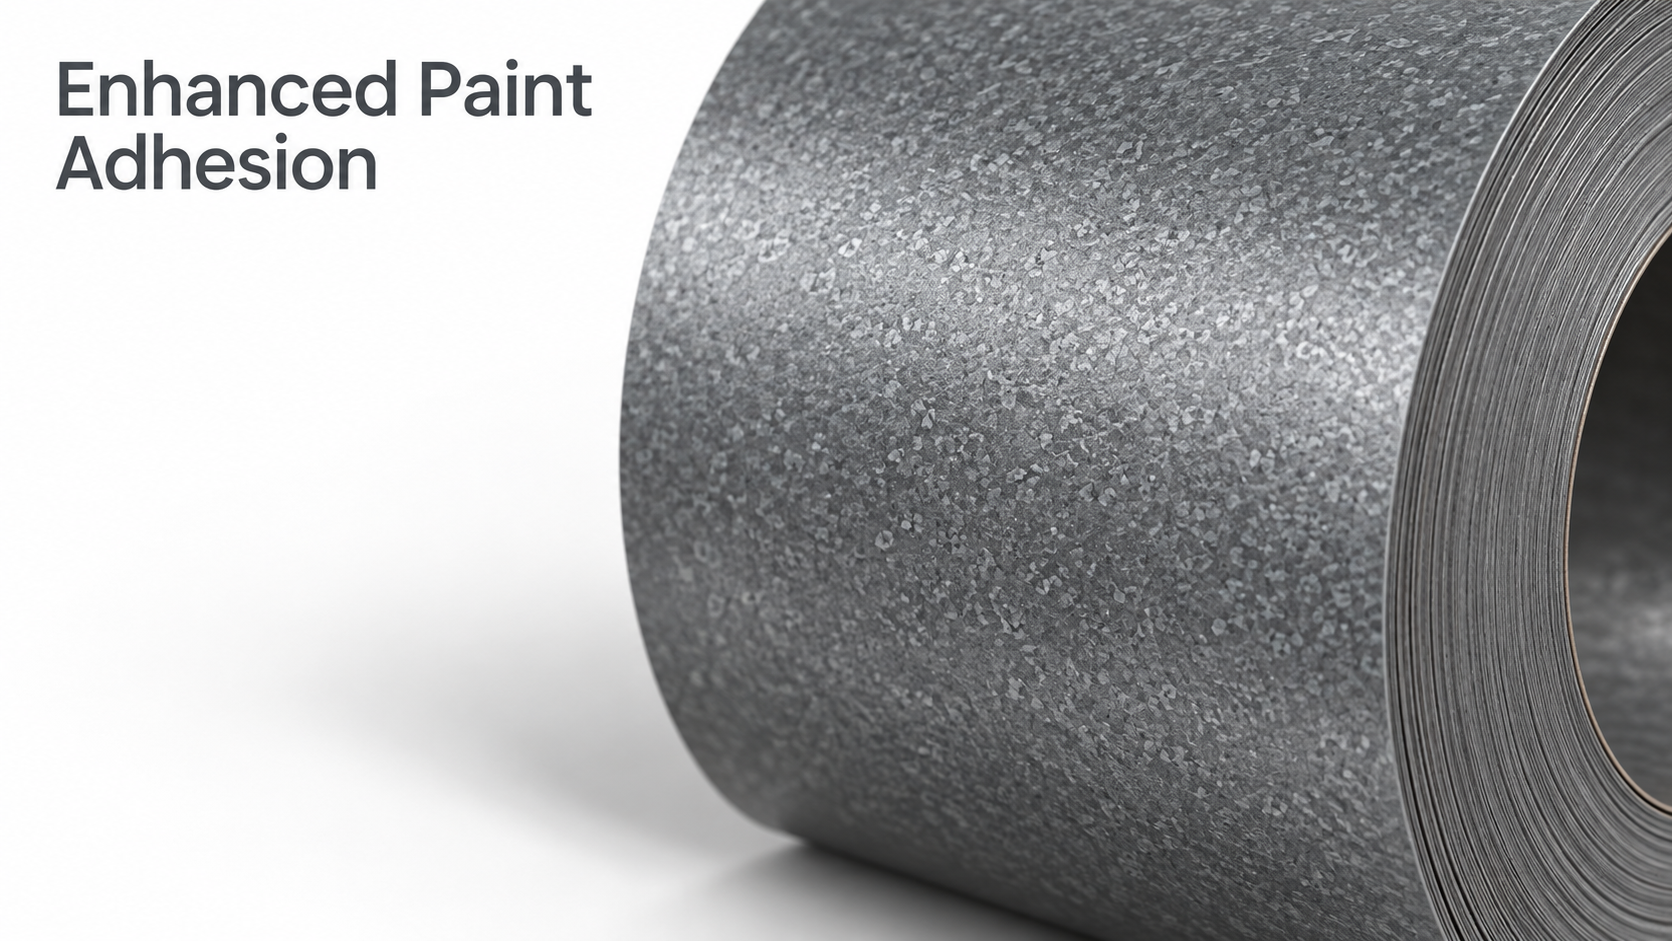
Para los evaluadores técnicos que buscan un rendimiento óptimo del recubrimiento, comprender las características superficiales específicas de una bobina galvannealed es crucial. El exclusivo acabado mate, resultado de un proceso especializado de tratamiento térmico por difusión, proporciona una microtextura ideal que mejora significativamente la adherencia de la pintura y la resistencia general a la corrosión. La transición de un recubrimiento de zinc puro brillante y reluciente a una superficie de aleación de zinc-hierro mate no es simplemente un cambio estético; representa una transformación fundamental tanto en la topografía superficial como en la composición química. Esta transformación metalúrgica determina directamente cómo interactúan los recubrimientos líquidos con el sustrato de acero, lo que en última instancia define la durabilidad y la estabilidad mecánica del producto pintado final.
El origen metalúrgico de la superficie mate
Para comprender cómo la superficie mate mejora la adherencia de la pintura, es necesario examinar el proceso de galvannealing. Tras el galvanizado continuo por inmersión en caliente de la tira de acero, esta se introduce inmediatamente en un horno de calentamiento en línea donde la temperatura se eleva entre 500 °C y 560 °C. Este tratamiento térmico inicia un proceso de difusión en estado sólido. El zinc del recubrimiento se difunde en el sustrato de acero, mientras que el hierro del sustrato se difunde hacia el exterior, en la capa de zinc. Esta interdifusión transforma la capa exterior del recubrimiento, que es casi puro zinc, en una serie de fases de aleación de zinc-hierro, predominantemente la fase Gamma (Fe₃Zn₁₀) y la fase Delta (FeZn₇). La formación de estas fases de aleación elimina por completo los cristales de zinc visibles, conocidos como destellos, característicos de los recubrimientos galvanizados estándar (GI). La superficie resultante es uniformemente opaca, no reflectante y mate. Y lo que es más importante, esta transformación de fase altera fundamentalmente el panorama físico y químico del recubrimiento, creando una superficie intrínsecamente más receptiva a los sistemas de pintura orgánica.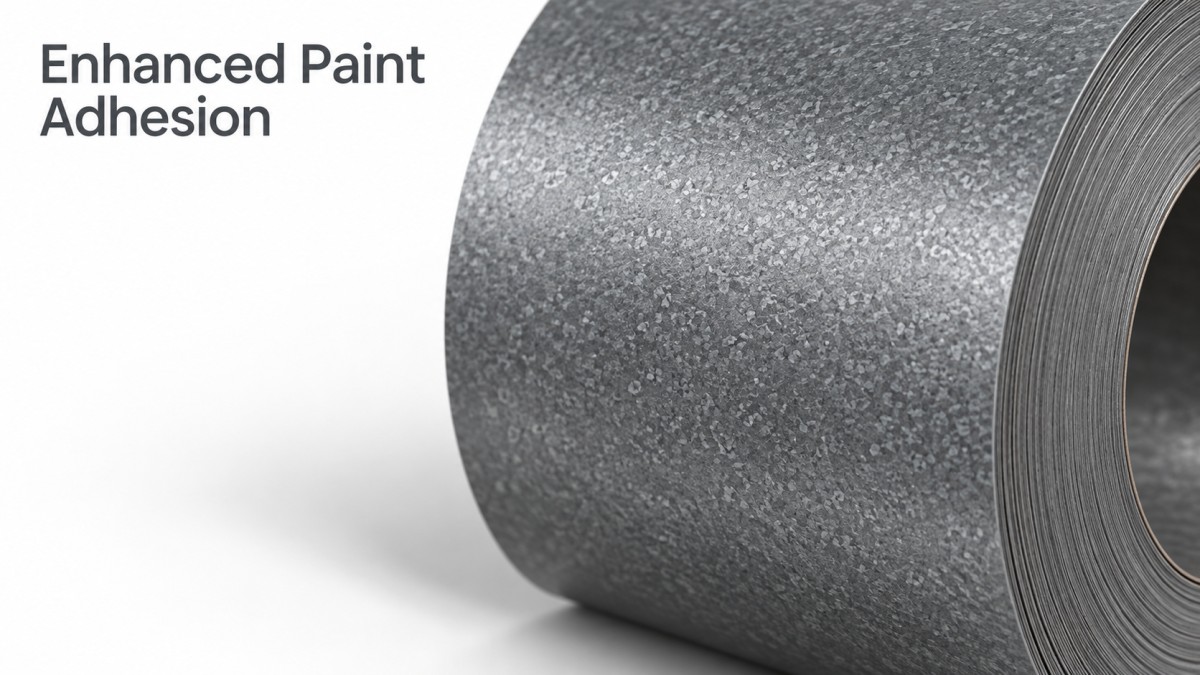
Enclavamiento mecánico mediante microtopografía
El beneficio más inmediato de la superficie mate es la mejora del anclaje mecánico. La adherencia de la pintura depende en gran medida del anclaje físico del recubrimiento curado en las crestas y valles microscópicos del sustrato. Los recubrimientos estándar de zinc puro, en particular aquellos que se someten a un laminado superficial o templado para lograr un acabado uniforme, suelen presentar un perfil superficial relativamente liso. Si bien esta suavidad es beneficiosa para ciertas operaciones de conformado, limita la cantidad de puntos de anclaje físico disponibles para la pintura. El proceso de aleación en la producción galvannealed genera de forma natural una microtextura nodular compleja. A medida que los cristales de aleación de zinc-hierro se nuclean y crecen durante la fase de difusión, crean un perfil superficial altamente irregular. Esta textura mate aumenta significativamente el área superficial específica del acero. Cuando se aplica pintura líquida o imprimación, esta fluye hacia estas microfisuras y poros. Tras el curado, el recubrimiento queda mecánicamente fijado al sustrato. Para los evaluadores técnicos, la rugosidad superficial se cuantifica típicamente mediante parámetros como Ra (rugosidad media aritmética) y Pc (número de picos). Mientras que Ra mide la desviación promedio del perfil de la superficie, Pc mide el número de picos dentro de una longitud de muestreo específica. La superficie mate de una bobina galvanizada suele presentar un valor de Pc mucho mayor que el del acero galvanizado estándar. Un mayor número de picos indica que hay más puntos de anclaje microscópicos por unidad de área, lo que aumenta drásticamente la resistencia mecánica contra la delaminación del recubrimiento bajo tensión, impacto o ciclos térmicos.Energía superficial y dinámica de los enlaces químicos
Más allá del anclaje mecánico, la superficie mate de una bobina galvannealed proporciona una compatibilidad química superior con los sistemas de pintura debido a cambios en la energía superficial. La capa exterior de un recubrimiento galvanizado estándar es casi en su totalidad zinc puro. El zinc puro tiene una energía superficial relativamente baja y forma una capa de óxido pasiva al exponerse a la atmósfera, que puede actuar como una capa límite débil para los recubrimientos orgánicos. En contraste, la capa de aleación de zinc-hierro que crea el acabado mate tiene una composición química claramente diferente. La presencia de hierro en la superficie altera la electronegatividad y aumenta la energía superficial total del sustrato. Una mayor energía superficial mejora directamente la humectabilidad de la superficie. Cuando se aplica un recubrimiento líquido a una superficie de alta energía, se extiende con mayor facilidad y uniformidad, minimizando defectos como el deslizamiento, la formación de cráteres o la mala cobertura de los bordes. Además, la superficie rica en hierro de la capa de aleación es más químicamente activa que el zinc puro. Esta mayor reactividad permite interacciones químicas secundarias más fuertes entre el sustrato y los grupos funcionales presentes en las resinas de la pintura. En sistemas que utilizan imprimaciones epoxi o recubrimientos por electrodeposición (E-coat), la superficie de zinc-hierro participa en enlaces de hidrógeno y fuerzas de van der Waals con mayor eficacia que una superficie pasiva de zinc puro. Esta afinidad química garantiza que la capa límite inicial de la pintura se adhiera firmemente al acero, evitando la entrada de humedad y la posterior corrosión bajo la película.Eliminación de los bordes de las lentejuelas y uniformidad del recubrimiento.
Una ventaja crucial, aunque a menudo pasada por alto, de la superficie mate, sin brillo, es la eliminación de los límites entre los cristales. En el acero galvanizado estándar, los bordes donde se unen los cristales individuales de zinc presentan microsegregación y valles topográficos. Estos límites son química y físicamente distintos del centro de los cristales. Al aplicar pintura sobre una superficie brillante, el líquido tiende a acumularse en los valles de los límites de los cristales. Esto da como resultado un espesor de película irregular, con pintura más gruesa en los valles y más delgada sobre los centros de los cristales. El espesor irregular de la película provoca velocidades de curado diferenciales y tensiones internas en el recubrimiento. Con el tiempo, estas tensiones se concentran en los límites de los cristales, convirtiéndolos en los principales puntos de inicio de fallas en el recubrimiento, ampollas y pérdida de adherencia. La superficie mate de una bobina galvannealed proporciona una base química y topográficamente uniforme. Sin los límites cristalinos definidos, la película de pintura cura uniformemente en toda la superficie. Esta uniformidad elimina las concentraciones de tensión localizadas inherentes a los recubrimientos con efecto moteado, lo que da como resultado un sistema de pintura más cohesivo y duradero que mantiene su integridad de adhesión durante una vida útil más prolongada.Parámetros de evaluación técnica y limitaciones de la aplicación
Si bien la superficie mate de una bobina galvannealada ofrece ventajas innegables para la adherencia de la pintura, los evaluadores técnicos deben sopesar cuidadosamente estos beneficios con la conformabilidad del material y los requisitos específicos del proceso de fabricación. Los mismos mecanismos que mejoran la adherencia pueden presentar dificultades si el proceso de aleación no se controla rigurosamente. La variable principal a controlar es el contenido de hierro en la capa de aleación. La adherencia y conformabilidad óptimas de la pintura se logran generalmente cuando el contenido de hierro se mantiene entre el 9 % y el 12 % en peso. Si se permite que el proceso de galvannealing avance demasiado, el contenido de hierro superará este rango óptimo y el recubrimiento se volverá excesivamente quebradizo. Una superficie mate quebradiza y con alto contenido de aleación es muy susceptible a la pulverización y el descascarillado durante las operaciones de estampado o conformado por rodillos. La pulverización ocurre cuando la capa de aleación se fractura en un polvo fino bajo tensión mecánica, mientras que el descascarillado implica que se desprenden trozos más grandes del recubrimiento. Si se produce la pulverización, se destruye la microtextura que tenía como objetivo proporcionar un enclavamiento mecánico, y el fino polvo de zinc-hierro actúa como agente desmoldante, neutralizando por completo la adherencia de la pintura. Por lo tanto, la evaluación de una bobina galvannealed requiere verificar que el proveedor mantenga un control estricto sobre la temperatura de calentamiento en línea y el tiempo de permanencia para evitar la sobrealeación. Además, el perfil de rugosidad superficial específico debe coincidir con el sistema de pintura previsto. Si bien un alto número de picos (Pc) suele ser beneficioso para el enclavamiento mecánico, una superficie mate excesivamente rugosa puede causar problemas con aplicaciones de recubrimiento muy delgadas, como ciertos sistemas de recubrimiento electroforético, donde el recubrimiento puede no cubrir completamente los picos, dejando huecos microscópicos que comprometen la resistencia a la corrosión. Los evaluadores deben solicitar los datos del perfil superficial (Ra, Rz, Pc) al proveedor del material y correlacionarlos con el espesor específico de la imprimación y la capa final especificadas para el producto final.Evaluación de la adhesión en el contexto del sistema completo
Al realizar evaluaciones técnicas, es importante reconocer que la superficie mate de una bobina galvannealed mejora principalmente la adherencia de la imprimación o la capa inicial de recubrimiento electroforético, en lugar de la capa final. La durabilidad general del producto pintado depende de la adherencia entre la imprimación y la capa final, así como de las propiedades intrínsecas de esta última. Las pruebas de adherencia estándar, como la prueba de corte transversal (ASTM D3359), son útiles para el control de calidad inicial, pero no simulan completamente la exposición ambiental a largo plazo. Los evaluadores técnicos deben priorizar las pruebas de corrosión cíclica (como ASTM G85 o ISO 11997) y las pruebas de resistencia a la humedad. El verdadero valor de la superficie mate de zinc-hierro se revela en su capacidad para prevenir la propagación lateral de la corrosión desde marcas o bordes. La combinación de enclavamiento mecánico, unión química mejorada y espesor de película uniforme garantiza que, incluso si la capa final se daña, la imprimación permanece firmemente adherida al sustrato, bloqueando eficazmente la progresión de la corrosión bajo la película. En definitiva, la superficie mate de una bobina galvannealed no es un acabado pasivo; se trata de una microestructura diseñada para optimizar la interfaz entre el acero inorgánico y los recubrimientos orgánicos. Al comprender las transformaciones de fase metalúrgicas, los cambios topográficos resultantes y la dinámica de la energía superficial, los evaluadores técnicos pueden tomar decisiones fundamentadas sobre la selección de materiales, garantizando que el sustrato de acero elegido soporte de forma fiable el rendimiento del recubrimiento requerido durante todo el ciclo de vida del producto.Siguiente:No hay más contenido
Por favor, déjenos un mensaje
Jiangsu Zhongersheng Metal Products Co., Ltd.
Teléfono : +86 18015371666
WhatsApp : +86 15961738947
WeChat : +86 18015371666