

Centro de noticias
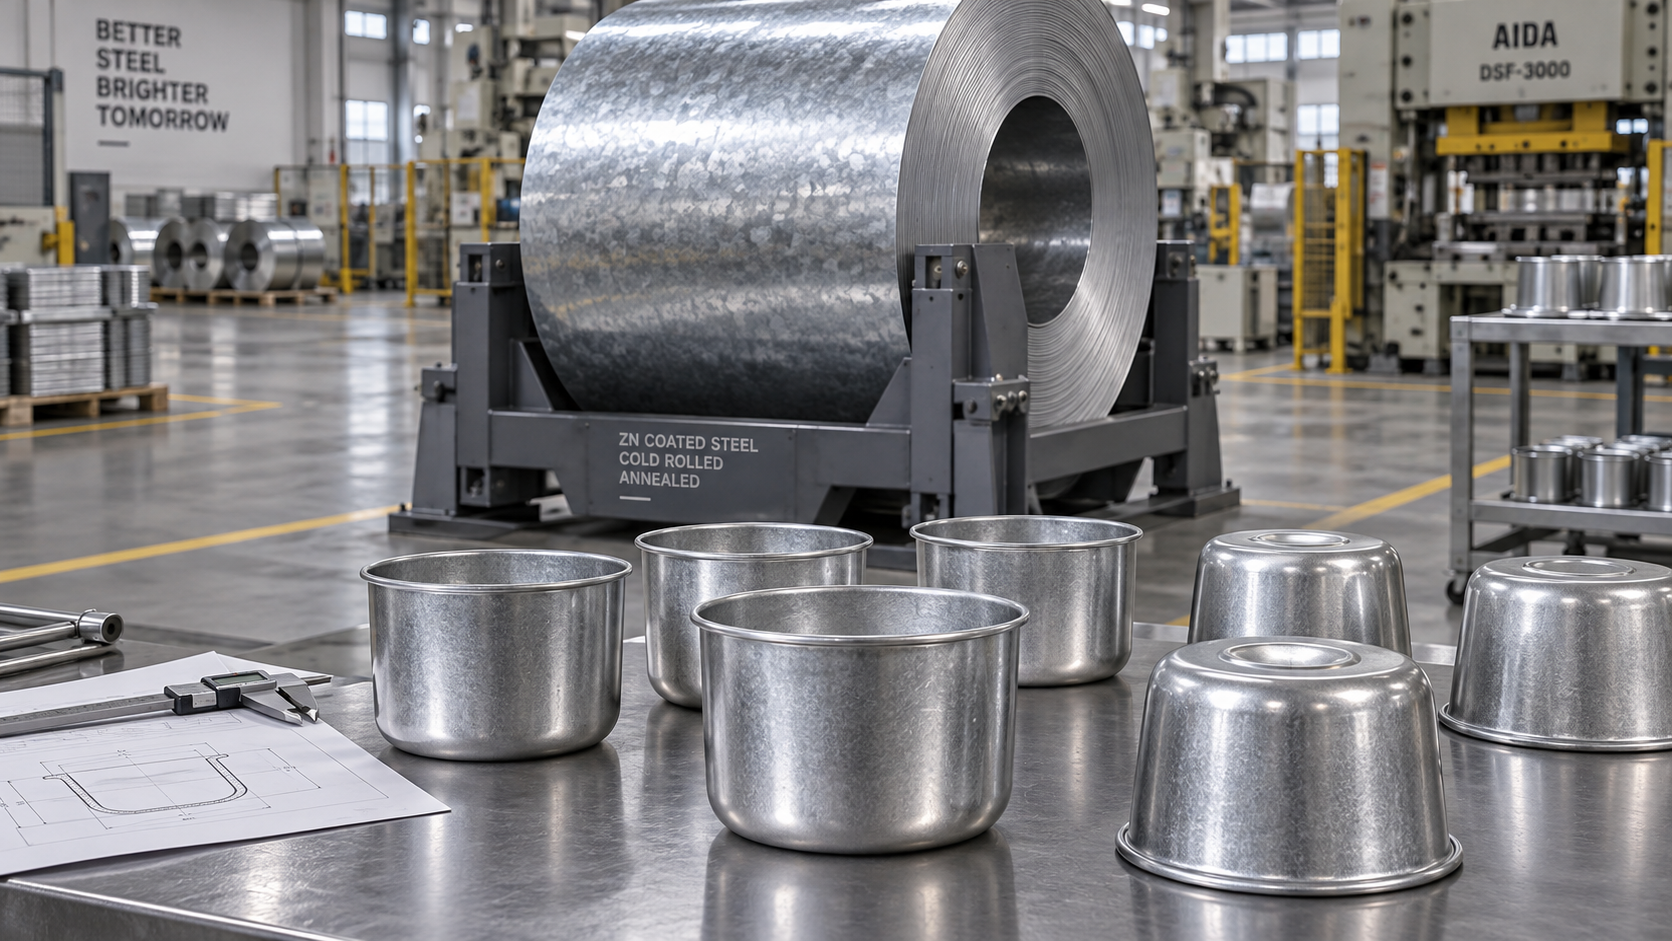
El recocido generalmente mejora la conformabilidad de la bobina de acero galvanizado laminado en frío al reducir el endurecimiento por deformación introducido durante el laminado en frío y desarrollar una microestructura adecuada para la operación de conformado prevista. En los aceros convencionales de bajo carbono para embutición, un ciclo controlado correctamente reduce la resistencia a la deformación y restablece la ductilidad. Un ciclo incompleto o inadecuado puede dejar la banda difícil de embutir, con un comportamiento de recuperación elástica inconsistente o vulnerable al agrietamiento.
Sin embargo, un recocido a mayor temperatura o de mayor duración no produce automáticamente un material con mejor conformabilidad. El resultado depende de la composición química del acero, la reducción en frío previa, la recristalización, las condiciones de enfriamiento y el procesamiento posterior. Por ello, la evaluación técnica debe relacionar el ciclo térmico con las propiedades mecánicas de la bobina suministrada y las condiciones reales de deformación del componente. Un grado adecuado para un soporte sencillo puede tener un rendimiento deficiente en una carcasa embutida profundamente, aunque ambos materiales presenten un alargamiento a la tracción aceptable.
Cómo modifica el recocido el acero situado bajo el zinc
El laminado en frío aumenta la densidad de dislocaciones en el sustrato de acero. Estos defectos dificultan la deformación adicional, aumentan la resistencia y la dureza y reducen la capacidad del material para admitir más deformación plástica. La banda también desarrolla una microestructura direccional y una textura cristalográfica. El recocido modifica estas características mediante la recuperación, la recristalización y, con una exposición térmica suficiente, el crecimiento de grano.
Durante la recuperación, las dislocaciones se reordenan y disminuyen algunas tensiones internas. Esto puede reducir la energía de deformación almacenada sin reemplazar la estructura de grano trabajada en frío. Por lo general, la recuperación por sí sola no restablece la ductilidad necesaria para operaciones de embutición exigentes. Una banda que se haya ablandado parcialmente aún puede conservar un endurecimiento por deformación considerable y una capacidad limitada para distribuir la deformación.
La recristalización forma granos nuevos con una densidad de dislocaciones mucho menor. En los grados convencionales de bajo carbono para conformado, alcanzar el grado de recristalización previsto es fundamental para obtener una ductilidad útil y una deformación uniforme. Si el ciclo deja una mezcla de regiones recristalizadas y zonas muy trabajadas en frío, las diferencias locales de resistencia a la deformación pueden favorecer la concentración de deformaciones. Es posible que las propiedades medias a la tracción no reflejen plenamente esta variación.
Después de la recristalización, una exposición térmica adicional puede hacer crecer los granos. Cierto crecimiento de grano puede contribuir al equilibrio de propiedades previsto, pero un engrosamiento excesivo puede reducir la calidad superficial durante el conformado. Las chapas delgadas de grano grueso son especialmente propensas a presentar una rugosidad superficial visible, a menudo denominada piel de naranja. Por tanto, aumentar la intensidad del recocido para obtener una menor resistencia puede generar otro riesgo de rechazo en componentes expuestos.
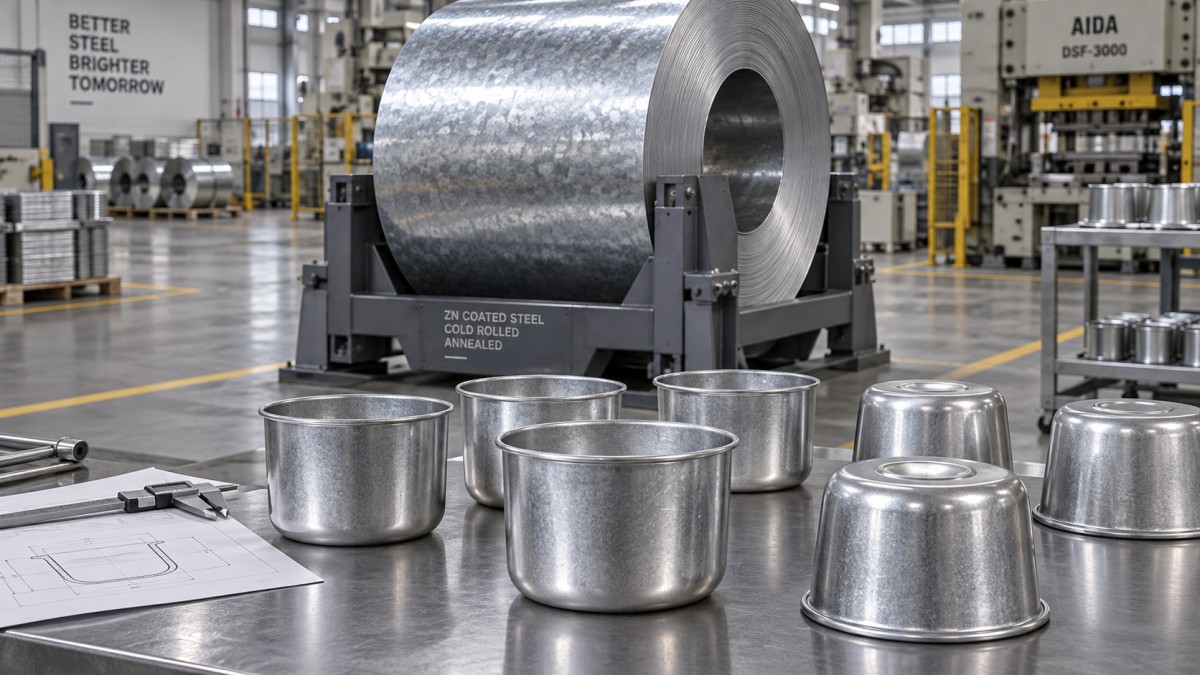
El recocido también influye en la textura cristalográfica, es decir, en la distribución de las orientaciones de los granos dentro de la chapa. En los aceros ferríticos para embutición, una textura adecuada puede mejorar la resistencia al adelgazamiento durante la embutición profunda. Por consiguiente, dos bobinas con un límite elástico y un alargamiento total similares pueden comportarse de manera distinta al fabricar una copa o una carcasa. El tamaño de grano y la suavidad por sí solos no explican su comportamiento en la embutición.
Por qué un mismo ciclo de recocido puede dar resultados diferentes
El acero de partida determina lo que puede lograrse con un ciclo de recocido. El carbono y el nitrógeno en solución sólida influyen en el envejecimiento por deformación, mientras que los elementos de aleación y microaleación afectan a la recristalización, el desarrollo del grano y las transformaciones de fase. Los aceros libres de intersticiales utilizan adiciones estabilizadoras para controlar los elementos intersticiales y facilitar aplicaciones de conformado exigentes. No debe suponerse que sus requisitos de procesamiento y respuesta sean iguales a los del acero comercial ordinario de bajo carbono.
La reducción en frío previa también es importante. Modifica la energía almacenada disponible para la recristalización e influye en la textura que se desarrolla durante el recocido. Aplicar los mismos ajustes del horno a una banda con un historial de laminado diferente no garantiza las mismas propiedades finales. El espesor, la velocidad de línea, la velocidad de calentamiento y la uniformidad de temperatura también influyen en que la banda reciba la exposición térmica prevista en toda su anchura y longitud.
La temperatura relevante es el historial térmico del acero, que incluye el calentamiento, el mantenimiento y el enfriamiento. La consigna del horno por sí sola ofrece una visión incompleta. Un tiempo insuficiente a la temperatura requerida de la banda puede dejar incompleta la recristalización; una exposición excesiva puede favorecer un crecimiento de grano no deseado. El enfriamiento influye después en la microestructura final y en la cantidad de material intersticial que permanece en solución.
En los aceros avanzados de alta resistencia, el recocido puede incluir deliberadamente transformaciones de fase para obtener un equilibrio de fases especificado. Aplicar a estos grados la regla simplificada «un mayor recocido produce un acero más blando y más conformable» puede inducir a error. Su comportamiento durante el conformado debe evaluarse en función del grado concreto y de su mecanismo de endurecimiento. Un mayor alargamiento a la tracción tampoco implica necesariamente una mejor capacidad de expansión de borde.
La ruta de galvanizado cambia la forma de interpretar el recocido
En una línea continua de galvanizado por inmersión en caliente, el sustrato laminado en frío puede recocerse antes de entrar en el baño de zinc como parte de la misma secuencia de línea. El calentamiento, el mantenimiento, el enfriamiento hasta las condiciones de recubrimiento, la inmersión y el enfriamiento final conforman un proceso integrado. El control de propiedades debe satisfacer tanto la microestructura deseada del acero como las condiciones necesarias para obtener un recubrimiento aceptable.
La chapa electrogalvanizada sigue una ruta de recubrimiento diferente. El sustrato obtiene las propiedades requeridas mediante el procesamiento previo, mientras que el zinc se deposita por vía electrolítica. La operación de galvanoplastia no proporciona el recocido de recristalización necesario para restaurar un sustrato muy trabajado en frío. Por ello, una comparación técnica debe determinar cómo se procesó el acero base, en lugar de considerar térmicamente equivalentes todas las bobinas galvanizadas.
La chapa galvanizada recocida añade otra diferencia. El calentamiento posterior al galvanizado en caliente favorece la formación de una aleación de hierro y zinc en el recubrimiento. Esto modifica el comportamiento del recubrimiento durante el conformado, incluida su propensión a la pulverización bajo condiciones exigentes de deformación y contacto. La denominación «acero galvanizado recocido» no es suficiente para la homologación si no se identifican claramente el grado del sustrato y el estado del recubrimiento.
El skin pass posterior al recocido también puede modificar el comportamiento del producto suministrado. Ayuda a controlar la forma, la textura superficial y el comportamiento del límite de fluencia, al tiempo que introduce una pequeña cantidad de deformación plástica. El nivelado por tensión y otras operaciones de acabado pueden producir cambios adicionales. Por consiguiente, las propiedades medidas antes del acabado no representan automáticamente las de la bobina suministrada al taller de prensas.
¿Qué propiedades permiten predecir el doblado, el estirado y la embutición profunda?
El límite elástico indica la tensión necesaria para iniciar la deformación plástica y ayuda a evaluar las cargas de conformado y la recuperación elástica. En un grado convencional de bajo carbono, el recocido que reduce el límite elástico suele reducir la resistencia al conformado. Sin embargo, la recuperación elástica depende de la distribución de tensiones, la geometría, el espesor, las herramientas y el endurecimiento por deformación. Una bobina más blanda puede seguir incumpliendo las tolerancias dimensionales si el proceso se diseñó para una respuesta distinta del material.
El alargamiento a la tracción es útil para una evaluación inicial de la ductilidad, pero su valor depende del método de ensayo, la longitud de referencia, la orientación y la geometría de la probeta. El alargamiento uniforme describe la deformación antes de la estricción localizada y es especialmente pertinente para el estirado. El alargamiento total incluye la deformación posterior a la estricción. Los valores obtenidos con diferentes condiciones de ensayo no deben compararse como si fueran intercambiables.
El exponente de endurecimiento por deformación, o valor n, describe cómo aumenta la resistencia del material con la deformación plástica dentro de un intervalo especificado. Una respuesta favorable al endurecimiento por deformación ayuda a distribuir la deformación durante el conformado por estirado y retrasa la localización. El recocido influye en esta respuesta a través de la microestructura final y el estado de los solutos, pero los valores n deben compararse con condiciones de medición uniformes.
El coeficiente de anisotropía plástica, o valor r, describe la relación entre la deformación en anchura y la deformación en espesor durante la deformación por tracción. Un valor r medio más alto suele favorecer la embutición profunda al mejorar la resistencia al adelgazamiento. Las diferencias entre las mediciones realizadas en dirección longitudinal, transversal y diagonal respecto al sentido de laminado revelan la anisotropía planar, que contribuye a la formación de orejas. Por tanto, la textura generada durante el recocido influye tanto en la capacidad de embutición como en los requisitos de recorte.
La importancia relativa de estas mediciones cambia según la operación:
- Doblado sencillo: Evalúe el límite elástico, la ductilidad, el espesor, el radio de doblado y la dirección del doblado respecto al sentido de laminado. Compruebe el estado del recubrimiento en la superficie exterior del pliegue.
- Estampado con predominio del estirado: Examine el alargamiento uniforme y el comportamiento de endurecimiento por deformación, con datos de curvas límite de conformado cuando corresponda.
- Embutición profunda: Dé más importancia al valor r medio, la variación direccional, el control del flujo de la chapa y la resistencia al adelgazamiento de las paredes.
- Rebordes en bordes punzonados: Evalúe directamente la calidad del borde y la conformabilidad local. El alargamiento general a la tracción no permite determinar si un borde cizallado se expandirá sin agrietarse.
El envejecimiento por deformación merece atención aparte cuando son importantes el aspecto o la estabilidad de las cargas de conformado. Según la composición química y el procesamiento, el carbono o el nitrógeno intersticiales pueden contribuir a la reaparición del comportamiento del límite de fluencia tras el almacenamiento o la exposición térmica. Entonces pueden aparecer marcas de bandas de Lüders durante el conformado. Un ensayo de tracción satisfactorio poco después de la producción no demuestra por sí solo el rendimiento durante todo el período previsto de almacenamiento y procesamiento.
Diferencie los fallos del sustrato de los problemas del recubrimiento y del proceso
El recocido controla principalmente la microestructura del sustrato, pero la prensa interactúa con la superficie galvanizada. El estado del recubrimiento de zinc, la rugosidad superficial, la lubricación y el estado de las herramientas influyen en la fricción y el flujo del material. Una bobina con ductilidad suficiente en el sustrato puede agrietarse si una restricción excesiva impide que el material avance hacia la matriz. A la inversa, reducir la restricción puede provocar arrugas aunque el acero tenga suficiente capacidad de embutición.
También debe distinguirse el daño del recubrimiento de la fractura del acero. Las microfisuras del recubrimiento, su pulverización, la transferencia de material a las herramientas y una grieta que atraviesa el sustrato son mecanismos de fallo diferentes. Mejorar la ductilidad del sustrato no necesariamente resolverá un problema de adherencia ni el daño del recubrimiento causado por una presión de contacto elevada. La inspección debe determinar dónde comienza el daño y si penetra en el acero base.
La ubicación del fallo es un punto de partida útil. El agrietamiento en la superficie exterior de un pliegue requiere comprobar la severidad del doblado, la dirección y el estado local. La aparición de grietas cerca del radio del punzón exige examinar el adelgazamiento local, la fricción y la restricción. Las grietas iniciadas en un borde punzonado apuntan a la preparación del borde y a la resistencia local a la fractura. Estas observaciones ayudan a determinar si las propiedades relacionadas con el recocido son una causa plausible.
Para la homologación, solicite el grado especificado del sustrato, la designación del recubrimiento, el estado de suministro y los resultados de ensayos mecánicos según una norma acordada y una orientación de probeta definida. ASTM A653/A653M y EN 10346 ofrecen marcos pertinentes para productos especificados con recubrimiento por inmersión en caliente, pero sus designaciones de grado no deben considerarse equivalentes automáticamente. Los requisitos aplicables y las convenciones de ensayo deben corresponder al producto pedido.
Un expediente de aprobación útil relaciona esa documentación con la pieza: resistencia elástica y a la tracción para las cargas de conformado, alargamiento para la evaluación inicial de la ductilidad, valores r y n cuando lo justifiquen la embutición o el estirado, y una evaluación del recubrimiento bajo una deformación representativa. Los datos de curvas límite de conformado pueden respaldar la evaluación de trayectorias de deformación complejas, aunque no sustituyen las comprobaciones de agrietamiento en bordes, daño del recubrimiento o variabilidad de producción.
Las pruebas representativas deben utilizar el sentido de laminado, la lubricación, el estado de la chapa y los ajustes de herramientas previstos. Cuando un componente funcione cerca de su límite de conformado, comprobar la variación del material en posiciones pertinentes de la bobina ayuda a establecer una ventana de proceso viable. Una sola pieza satisfactoria demuestra la viabilidad en esas condiciones, pero aporta menos evidencia de tolerancia a la variación normal del material y del proceso.
La pregunta decisiva es si el recocido ha producido el equilibrio de propiedades que necesita el componente después del recubrimiento y el acabado. En una carcasa embutida profundamente, esto puede significar una textura favorable y resistencia al adelgazamiento. En un doblado cerrado, pueden predominar la ductilidad local y la integridad del recubrimiento. La aprobación es más fiable cuando las propiedades especificadas, el modo de fallo observado y la prueba de producción respaldan la misma elección de material.
Por favor, déjenos un mensaje