

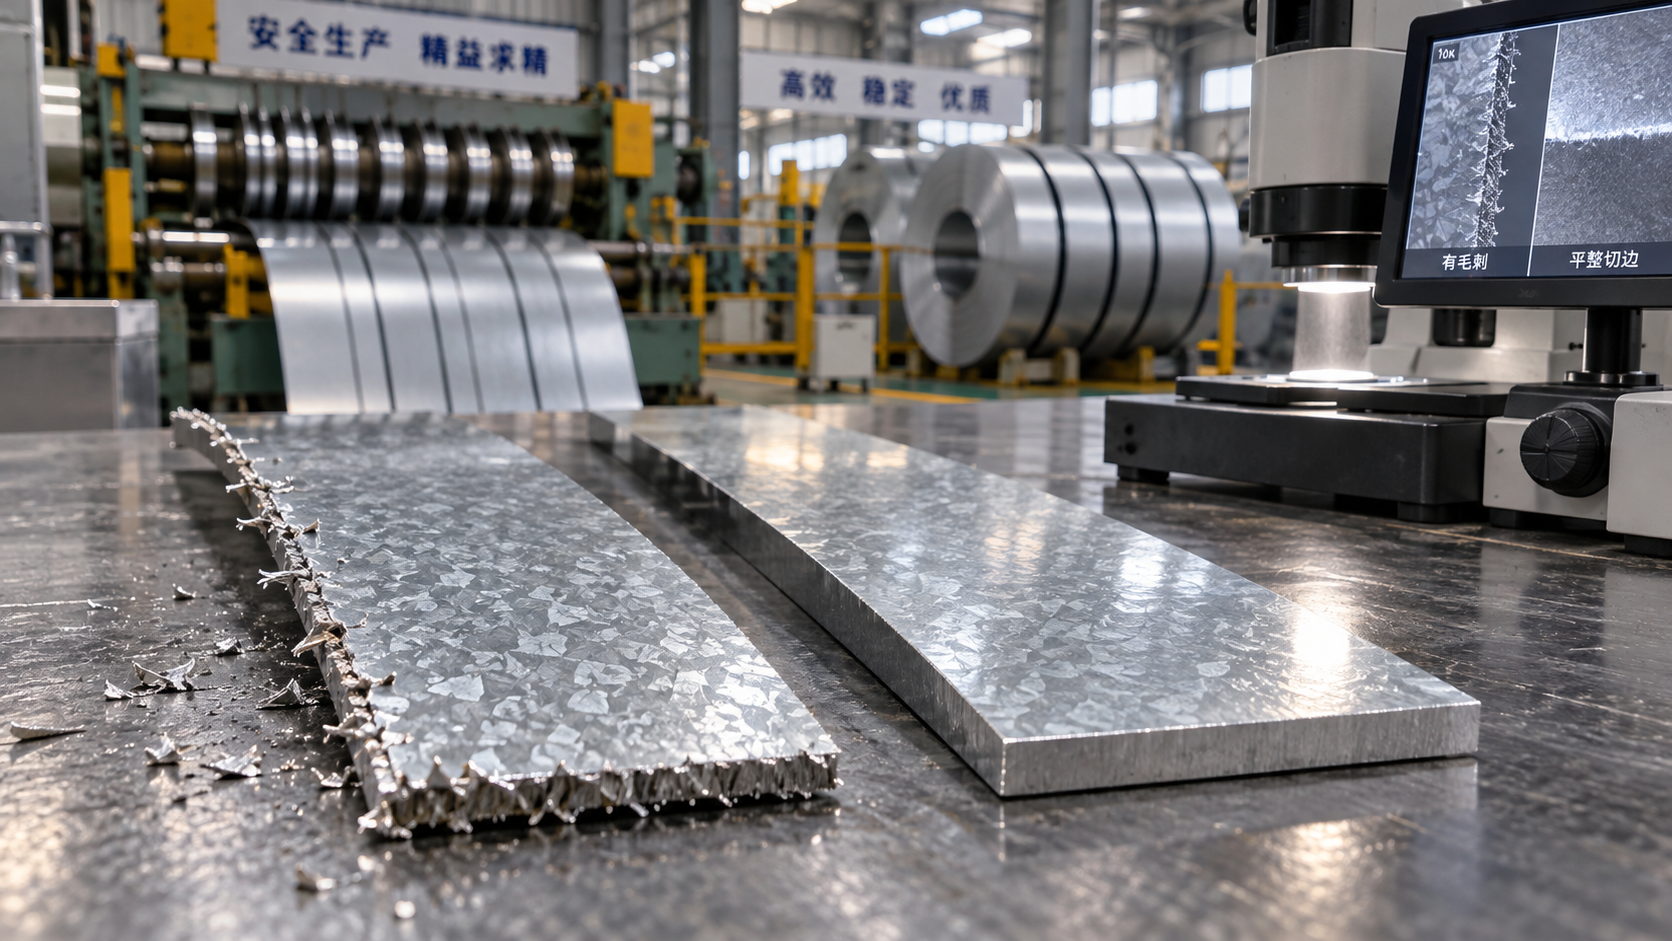
Las rebabas afiladas en los bordes de las bobinas de chapa de acero galvanizado representan un riesgo durante la manipulación, dificultan los procesos de conformado posteriores y aumentan el retrabajo. Para obtener cortes más limpios, se necesita una configuración de corte longitudinal específica para el material y reproducible.
Para los operarios, las prioridades son una holgura correcta entre cuchillas, filos en buen estado, una alineación precisa de los ejes portacuchillas y una tensión estable de la banda. Compruebe estos aspectos antes de aumentar la velocidad de producción.
La acumulación de zinc y un guiado inestable de la banda pueden arruinar una configuración que, por lo demás, sería adecuada. Primero determine si el defecto aparece en una posición de cuchilla, en una banda o en toda la bobina.
Esta guía explica cómo diagnosticar los patrones de rebabas, ajustar sistemáticamente el proceso y verificar los resultados sin dañar innecesariamente el recubrimiento galvanizado ni desperdiciar material aprovechable.
¿Qué indica el patrón de rebabas?
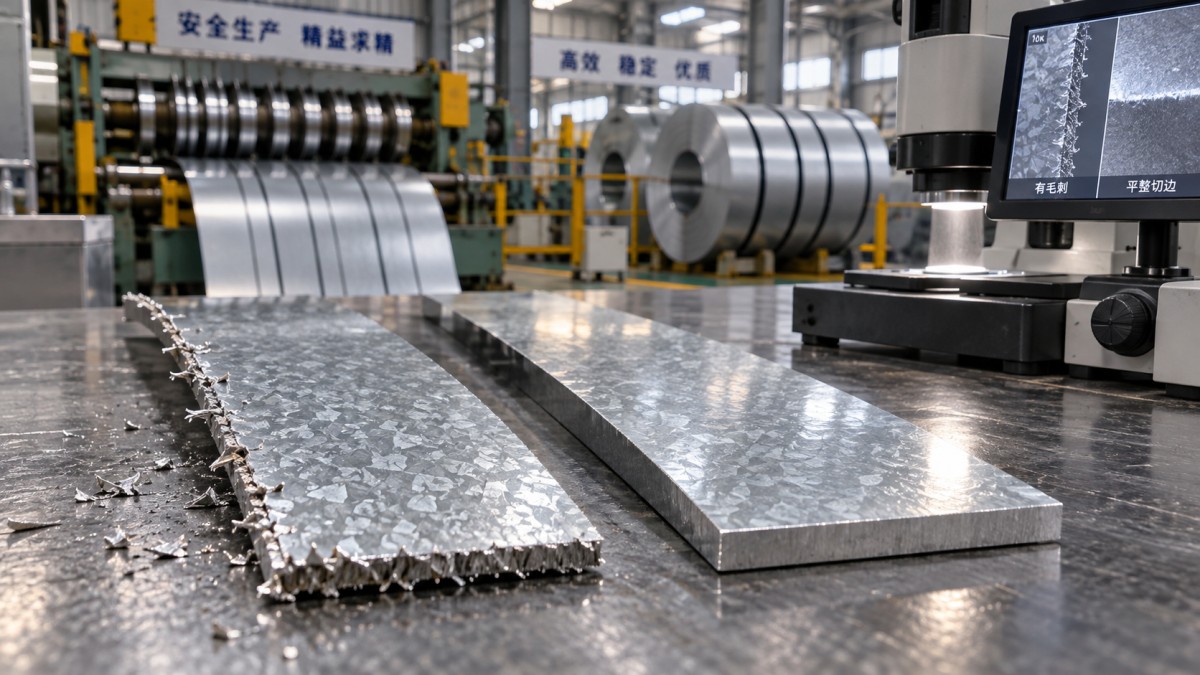
Antes de cambiar los ajustes, detenga la máquina e inspeccione muestras de varias posiciones de corte. Etiquete cada muestra con el número de banda, el sentido de avance y las caras superior e inferior.
Un borde de corte normal suele presentar una zona de redondeo, una zona bruñida más lisa, una zona de fractura y cierta rebaba. Las proporciones dependen de las propiedades del material y de las herramientas.
Una rebaba pronunciada a lo largo de un borde suele indicar un problema localizado de holgura, desgaste de la cuchilla o alineación. Defectos similares en muchas bandas apuntan a un problema común de configuración.
Si la altura de las rebabas aumenta progresivamente durante la producción, inspeccione el desgaste de las cuchillas y la acumulación de zinc. Compruebe también si han cambiado la temperatura de las herramientas, el guiado de la banda o la tensión.
Las rebabas intermitentes requieren otro tipo de investigación. Los daños en las cuchillas, la excentricidad del eje portacuchillas, las herramientas flojas y el movimiento del material pueden producir defectos repetitivos que no se resolverán únicamente ajustando la holgura.
Compruebe si la protuberancia es acero, zinc embadurnado o residuos sueltos del recubrimiento. El uso de aumento ayuda a distinguir un labio de acero fracturado del material adherido al borde.
Ajuste la holgura de las cuchillas según el material y las herramientas reales
La holgura horizontal entre cuchillas controla la deformación del material antes de separarse. Una holgura excesiva suele aumentar el redondeo y el desgarro; una holgura insuficiente puede provocar un cizallamiento secundario y acelerar el desgaste.
Comience con la recomendación del proveedor de la cortadora longitudinal o de las herramientas para el grado, el espesor y la resistencia reales del acero, así como para la disposición de las cuchillas. La designación del recubrimiento galvanizado, por sí sola, no permite determinar la holgura.
Mida el espesor del material entrante en puntos representativos con equipos calibrados. Compruebe si la especificación de configuración se refiere al espesor con recubrimiento o al espesor del sustrato, especialmente en materiales más finos.
Confirme cómo define la holgura su máquina. Un valor mostrado, un cálculo con separadores o un porcentaje pueden referirse a una relación específica entre cuchillas; hacer suposiciones puede generar importantes errores de configuración.
A modo ilustrativo, si un procedimiento aprobado especifica una holgura equivalente al 8 % de un espesor de 1.00 mm, la separación calculada para esa relación definida es de 0.08 mm.
Este cálculo es un ejemplo, no un valor de funcionamiento recomendado. Utilice el criterio del proveedor y verifique la configuración física antes de evaluar el borde de corte resultante.
Modifique la holgura en incrementos pequeños y documentados, dentro de los límites aprobados. Realice una prueba corta después de cada ajuste y compare la altura de las rebabas, el aspecto del borde y las dimensiones de la banda.
Ajuste por separado el solape vertical siguiendo las instrucciones de la máquina. Un solape excesivo aumenta la carga y el desgaste, mientras que un engrane insuficiente puede comprometer la separación; ninguno de los dos corrige de forma fiable una holgura horizontal inadecuada.
Compruebe el estado de las cuchillas, los separadores y la precisión de los ejes portacuchillas
Un filo de cuchilla redondeado o mellado puede producir rebabas incluso cuando la holgura nominal es correcta. Inspeccione los filos con iluminación adecuada y aumento, siguiendo los procedimientos de acceso seguro.
Siga el procedimiento del centro para el aislamiento y bloqueo antes de acercarse a las cuchillas, los ejes portacuchillas o el recorrido de la banda. Nunca evalúe el filo ni la gravedad de las rebabas pasando los dedos por un borde.
Busque zonas melladas, esquinas de corte redondeadas, estrías y zinc adherido. Compare la cuchilla sospechosa con su historial de servicio y con los criterios de reafilado del proveedor de herramientas.
Después del reafilado, compruebe el diámetro, el espesor, el paralelismo y el estado del filo de la cuchilla con respecto a las especificaciones de las herramientas. Los cambios de diámetro pueden requerir ajustes correspondientes en la configuración de la cortadora longitudinal.
Limpie las caras de las cuchillas, los separadores y las superficies de montaje antes del ensamblaje. Las partículas pequeñas atrapadas en el conjunto pueden modificar la holgura local y echar a perder un cálculo que, de otro modo, sería preciso.
Inspeccione los separadores para detectar daños y variaciones dimensionales. Confirme el orden de montaje, la sujeción y los procedimientos de apriete, ya que un conjunto inestable puede generar bordes irregulares a lo ancho de la bobina.
Compruebe la excentricidad del eje portacuchillas, el estado de los rodamientos y la alineación cuando los defectos persistan pese a que las cuchillas estén en buen estado. Las mediciones deben seguir los procedimientos de la máquina y utilizar las superficies de referencia y los instrumentos especificados.
Si se utilizan anillos separadores, verifique su estado y las dimensiones especificadas. Un soporte o una presión incorrectos pueden deformar una banda fina, afectar su guiado y dificultar el diagnóstico de los bordes.
Controle la acumulación de zinc sin dañar el recubrimiento
Al cortar longitudinalmente bobinas de chapa de acero galvanizado, el zinc puede transferirse a las superficies de contacto. La acumulación modifica las condiciones de contacto locales y puede contribuir a que los bordes queden ásperos o marcados, o a que la separación sea irregular.
Inspeccione las caras de las cuchillas y los componentes cercanos que estén en contacto con la banda para detectar depósitos. Establezca los intervalos de limpieza según la acumulación observada y las tendencias de calidad, en lugar de esperar a que el producto presente defectos visibles.
Utilice métodos de limpieza aprobados para las herramientas y el sistema de recubrimiento. El raspado abrasivo o el uso de productos químicos inadecuados pueden dañar los filos, eliminar tratamientos protectores de la banda o contaminar operaciones posteriores.
No añada lubricante automáticamente. Si se permite la lubricación, confirme su compatibilidad con el recubrimiento, los requisitos de limpieza del cliente, la soldadura y la pintura posteriores, así como con las instrucciones de funcionamiento de la cortadora longitudinal.
Un exceso de fluido puede generar problemas de manipulación y orden y limpieza, mientras que los residuos incompatibles pueden provocar rechazos en procesos posteriores. Aplique únicamente el producto aprobado y mediante el método de suministro especificado.
Durante la inspección, distinga las rozaduras del recubrimiento de las rebabas en el borde de acero. Ambos problemas requieren atención, pero limpiar las superficies de contacto no restaurará una cuchilla desgastada ni corregirá una holgura excesiva.
Estabilice el guiado, la tensión y la velocidad antes de realizar ajustes finos
El movimiento de la banda a través de las cuchillas debe ser constante. Una desalineación en la entrada, un control inestable del bucle o el desplazamiento de la banda pueden cambiar las condiciones de corte y dificultar la interpretación de las mediciones de rebabas.
Compruebe la alineación del desenrollador, las guías, los rodillos de arrastre, los separadores y el funcionamiento de la rebobinadora. Busque cargas laterales o roces que puedan dañar un borde después del corte.
Utilice el rango de tensión aprobado para el espesor, la resistencia y el ancho de la banda. Una tensión excesiva puede estirarla o deformarla; un control insuficiente puede permitir un movimiento inestable.
En el caso de varias bandas estrechas, compruebe si la distribución de la tensión sigue siendo adecuada a lo ancho de la rebobinadora. Una acumulación irregular o el contacto con los separadores pueden causar problemas limitados a determinadas bandas.
Determine el estado inicial del borde a una velocidad de prueba controlada. Aumente la velocidad por etapas y compruebe las rebabas, el guiado, las marcas en el recubrimiento y la estabilidad del bobinado.
Reducir la velocidad puede ayudar a detectar problemas de vibración o control, pero no repara herramientas dañadas. Considere los cambios de velocidad como ajustes de diagnóstico dentro del rango de funcionamiento aprobado.
Si la calidad del borde se deteriora solo después de acelerar, investigue la excentricidad dinámica, las vibraciones, la respuesta de la tensión y la acumulación de zinc. Registre la velocidad a la que el defecto se vuelve repetitivo.
Mida las rebabas de forma uniforme y defina los criterios de aceptación
La inspección visual es útil para una evaluación inicial, pero la aceptación requiere un método de medición definido. Acuerde los límites de rebaba antes de la producción, incluidas las ubicaciones de muestreo y la frecuencia de inspección.
No existe un límite de rebaba único adecuado para todas las aplicaciones de acero galvanizado. Los requisitos dependen del espesor, el conformado posterior, la manipulación de bordes expuestos, las holguras de ensamblaje y las especificaciones del cliente.
Mida la altura de la rebaba con respecto a la superficie de la chapa adyacente, utilizando equipos adecuados para la resolución requerida. Pueden ser apropiadas las mediciones ópticas o las secciones transversales preparadas correctamente.
Por lo general, los calibres corrientes no son adecuados para cuantificar protuberancias de rebaba muy pequeñas. Un posicionamiento deficiente o la deformación de la muestra pueden ocultar el defecto y producir lecturas engañosas.
Inspeccione ambos bordes y ambas caras de las bandas representativas, teniendo en cuenta la disposición de las cuchillas. Compruebe las posiciones de corte exteriores y las bandas cercanas al centro.
Tome muestras al inicio, después de cambios de herramientas o material y a los intervalos establecidos por el plan de calidad. Aumente las inspecciones cuando las tendencias indiquen un deterioro del estado del borde.
Registre la rebaba máxima observada según el método acordado, junto con el ancho, la curvatura y el estado del recubrimiento. Aunque el borde tenga mejor aspecto, también debe cumplir los demás requisitos del producto.
Siga una secuencia de corrección reproducible en planta
Una secuencia disciplinada reduce las pruebas innecesarias y permite reutilizar los ajustes que funcionan. Conserve una muestra aprobada para que los operarios puedan comparar la producción posterior con una referencia establecida.
- Confirme la identificación de la bobina, el grado del acero, el espesor medido, la información del recubrimiento y los requisitos de aceptación del borde del cliente.
- Localice el defecto según la posición de la banda, el borde, la cara y la distancia a lo largo de la bobina.
- Inspeccione de forma segura para detectar daños en las cuchillas, acumulación de zinc, separadores sucios, conjuntos flojos y contactos anormales.
- Verifique la holgura, el solape, la alineación y la excentricidad con respecto al procedimiento de configuración aplicable.
- Realice una prueba controlada y modifique una sola variable pertinente cada vez.
- Mida el resultado, apruebe la configuración y supervise la calidad a medida que aumenta la velocidad.
Si un ajuste no produce una mejora significativa, vuelva a la configuración de referencia documentada antes de probar otra causa. Cambiar varias variables a la vez hace que el diagnóstico sea más lento y menos fiable.
Ponga en cuarentena la producción afectada conforme al procedimiento de calidad del centro. Registre dónde comenzó el defecto para que la inspección o el retrabajo se centren en el tramo de bobina adecuado.
Evite utilizar el desbarbado posterior para ocultar un proceso de corte longitudinal inestable. Un tratamiento adicional del borde puede eliminar zinc de forma localizada y debe cumplir los requisitos del cliente en cuanto al acabado y la protección contra la corrosión.
Conserve los ajustes que hayan dado buenos resultados según la familia de materiales, el rango de espesores, la identificación de las herramientas y la máquina. Utilice los registros anteriores como referencias iniciales y verifíquelos con la bobina actual.
Especifique claramente los requisitos del material entrante y del procesamiento
Un material entrante uniforme hace que la configuración sea más predecible. Solicite a los proveedores que confirmen el grado, las tolerancias de espesor, la designación del recubrimiento, el tratamiento superficial y cualquier restricción acordada sobre el estado de los bordes.
Jiangsu Zhongersheng Metal Products Co., Ltd. suministra productos de acero al carbono, acero galvanizado y acero inoxidable, y ofrece servicios de procesamiento que incluyen corte, plegado, punzonado, soldadura y tratamiento superficial.
Al solicitar el procesamiento de bobinas galvanizadas, indique los anchos finales de las bandas, las tolerancias, los criterios de rebaba, las dimensiones de la bobina y el uso posterior. Confirme que el proceso propuesto cumple estos requisitos.
Si adquiere varios tipos de material, especifique por separado la barra de aluminio 1050; las especificaciones y condiciones de procesamiento de las barras de aluminio no permiten determinar los ajustes adecuados para el corte longitudinal de acero galvanizado.
Convierta la obtención de bordes más limpios en un resultado de producción controlado
Para reducir las rebabas en las bobinas de chapa de acero galvanizado, primero hay que identificar el patrón del defecto y, a continuación, verificar sistemáticamente la holgura, el estado de las herramientas, la alineación y la estabilidad de la banda.
Utilice mediciones para aprobar cada cambio. Una configuración documentada, un método de inspección uniforme y la limpieza o el mantenimiento oportunos de las herramientas facilitan el control de la calidad de los bordes.
El objetivo práctico es obtener bordes uniformes que cumplan los requisitos de manipulación y de los procesos posteriores, al tiempo que se conserva el estado del recubrimiento. Defina ese estándar, verifique las muestras iniciales y supervise la producción.