

Centro de noticias
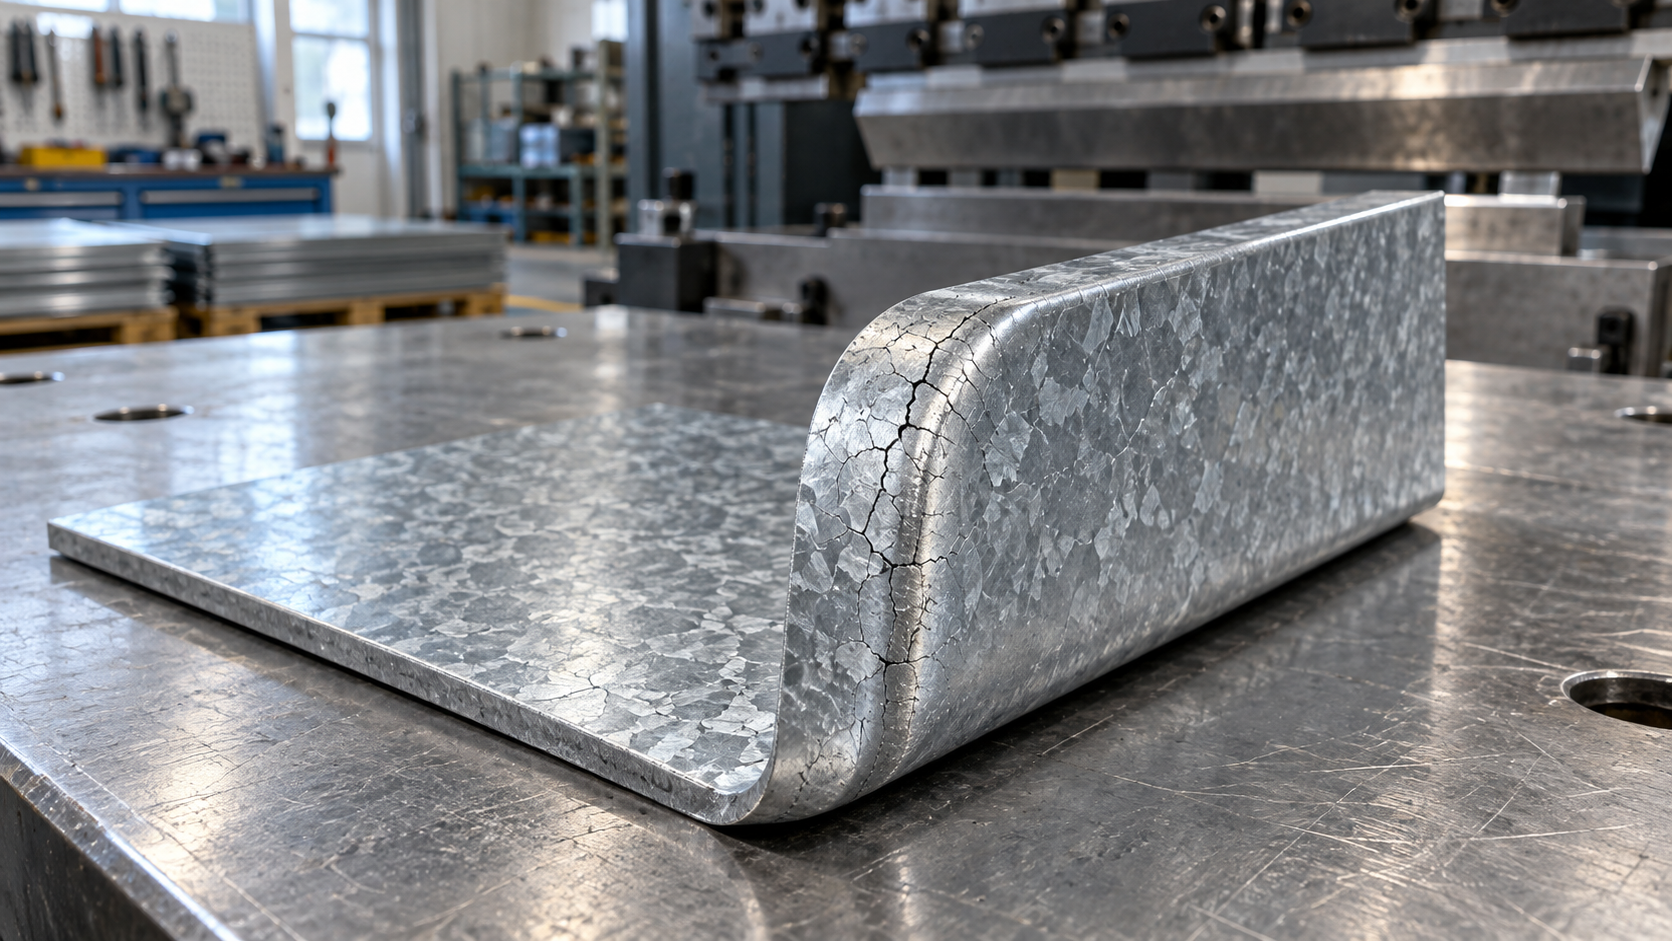
El recubrimiento de zinc de una chapa de bobina GI puede agrietarse durante el plegado cuando la superficie se estira más de lo que el recubrimiento puede soportar. Un radio de plegado pequeño es una causa habitual, pero también influyen el grado del acero, el estado del recubrimiento, la dirección del plegado y las herramientas. Lo primero es distinguir si se observan finas grietas en el recubrimiento, si el zinc se desprende de la superficie o si la grieta se extiende al propio acero.
Estos defectos requieren respuestas diferentes. En algunas aplicaciones, puede aceptarse un cuarteado superficial fino, mientras que el descascarillado, el acero expuesto o una grieta en el sustrato requieren una evaluación más detenida. Antes de cambiar el material o aumentar la fuerza de la prensa, compruebe dónde comienza el daño y si sigue la línea de plegado o una marca de contacto de las herramientas.
Identifique qué es lo que realmente se ha agrietado
Inspeccione una muestra antes y después del plegado con buena iluminación y, si es necesario, con aumento. Compare la cara exterior del pliegue, el radio interior y las zonas que estuvieron en contacto con el punzón y la matriz. Retire con cuidado los residuos sueltos para evitar que las partículas de zinc oculten la superficie original.
La ubicación aporta indicios útiles. Los daños en el radio exterior apuntan a un estiramiento. Los daños concentrados en los hombros de la matriz sugieren presión de contacto o deslizamiento. Una grieta que comienza en un borde cizallado puede deberse a una rebaba o a un defecto previo del borde, aunque el recubrimiento circundante parezca satisfactorio.
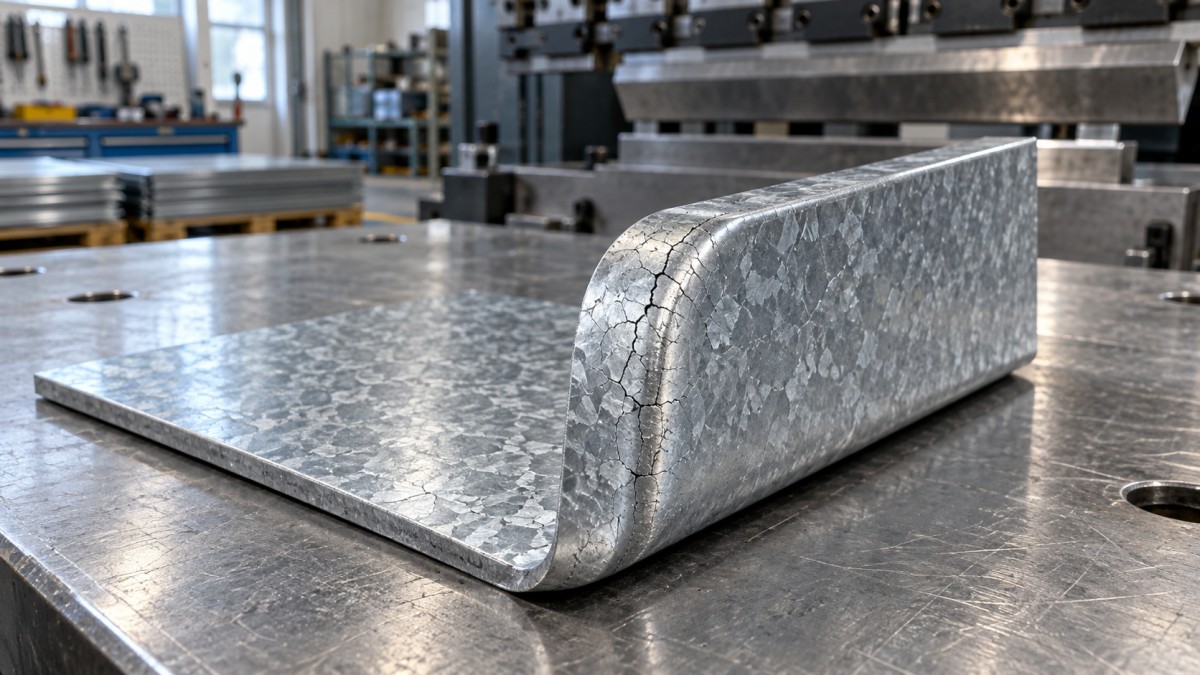
La presencia de grietas visibles en el recubrimiento, por sí sola, no determina si una pieza es aceptable o defectuosa. La decisión también depende del plano, la especificación de compra, los requisitos de aspecto, el entorno de servicio y de si el acero permanece intacto. Las grietas estructurales deben evaluarse por separado de los defectos estéticos del recubrimiento.
Por qué el radio de plegado es tan importante
Durante el plegado, la superficie exterior se estira y la interior se comprime. Al reducir el radio interior de plegado en relación con el espesor de la chapa, aumenta la deformación de la superficie exterior. El recubrimiento de zinc debe adaptarse a esa deformación, aunque su comportamiento sea distinto del del acero subyacente.
Por lo tanto, una chapa de acero puede permanecer intacta mientras su recubrimiento desarrolla finas grietas. Los pliegues cerrados, los dobladillos aplanados y los pliegues que se cierran posteriormente en otra operación imponen mayores exigencias a la superficie recubierta. Una configuración que funciona para un ala de plegado suave puede dañar el recubrimiento en un borde plegado compacto.
Compruebe el radio interior real de la pieza terminada, no solo el radio indicado en el punzón. En el plegado al aire, el radio resultante también depende de la abertura de la matriz y del comportamiento del material. Cambiar únicamente el punzón quizá no produzca el cambio de radio esperado.
Cuando el plano lo permita, probar con un radio interior mayor suele ser el ajuste más directo. Una abertura de matriz más amplia puede ayudar a conseguirlo, pero también afecta al apoyo del ala, la fuerza necesaria y las dimensiones finales. Compruebe que el ala más corta tenga un apoyo adecuado y que las herramientas sean apropiadas para el espesor del material.
Aumentar la fuerza de la prensa no es una solución general. Si el recubrimiento ya se agrieta por una deformación excesiva, aplicar más presión puede causar daños por contacto adicionales o someter la pieza a una condición de conformado más severa.
El grado de acero y el recubrimiento deben ser adecuados para la operación de conformado
«Galvanizado» describe un producto recubierto; no especifica un único nivel de plegabilidad. Dos bobinas de espesor y aspecto similares pueden tener distinta resistencia y ductilidad del acero, así como diferentes características del recubrimiento. Un grado comercial adecuado para perfiles sencillos puede comportarse de manera distinta a un grado de conformado seleccionado para geometrías exigentes.
Si las grietas aparecen después de cambiar de bobina, compare los documentos del material con los del lote anterior. Revise el grado de acero, el espesor, las propiedades mecánicas cuando se indiquen, la designación del recubrimiento y el tratamiento superficial. Que el espesor coincida no basta para confirmar que el comportamiento durante el conformado sea equivalente.
El acero de mayor resistencia puede requerir herramientas y compensaciones de plegado diferentes. También puede necesitar un radio mínimo mayor, según el grado y la dirección del plegado. Siga las recomendaciones de conformado del proveedor para el producto especificado, en lugar de aplicar sin pruebas una configuración utilizada con una chapa más blanda.
Un recubrimiento de zinc más grueso no es automáticamente mejor para un pliegue cerrado
El espesor y la estructura del recubrimiento influyen en la respuesta de la superficie a la deformación. Un recubrimiento más grueso puede ofrecer una mayor reserva de zinc para la protección contra la corrosión, pero no mejora automáticamente el comportamiento durante el conformado. En condiciones de plegado severas, algunos tipos de recubrimiento son más propensos a presentar grietas visibles o descascarillado.
Reducir la masa del recubrimiento únicamente para ocultar un defecto de plegado puede crear otro problema si la pieza necesita una protección anticorrosiva considerable. Seleccione el recubrimiento de acuerdo con las condiciones de servicio y, después, establezca un proceso de conformado compatible.
Distinga también la chapa galvanizada convencional por inmersión en caliente del material galvannealed. La chapa galvannealed tiene un recubrimiento de aleación hierro-zinc y un comportamiento diferente durante el conformado; la formación de polvo puede ser un problema durante el proceso. Confirme el tipo de recubrimiento suministrado antes de tratar todas las superficies mates o agrietadas de zinc como si presentaran el mismo problema.
Si el recubrimiento se desprende en zonas sometidas a una deformación relativamente ligera, o se separa de forma extensa pese a utilizar un radio generoso y herramientas limpias, conviene investigar la adherencia del recubrimiento. Conserve una muestra sin plegar y otra plegada de la misma bobina para que el proveedor pueda comparar su estado.
Las herramientas pueden dañar el zinc aunque el plegado sea viable
Durante la producción, el zinc puede transferirse a las herramientas. Cuando se acumulan depósitos, la superficie de contacto se vuelve irregular y puede marcar las piezas posteriores. Si el defecto empeora progresivamente durante una serie, sobre todo en la misma posición, conviene comprobar si hay acumulación de zinc en las herramientas.
Revise el borde del punzón y los hombros de la matriz para detectar partículas incrustadas, zonas astilladas, estrías y rugosidad. La alineación de las herramientas también es importante: un contacto desigual puede concentrar la presión y dañar solo una parte de la longitud del pliegue. Elimine las acumulaciones con un método adecuado para las herramientas, sin alterar su geometría de trabajo.
La lubricación puede reducir la fricción y las marcas superficiales si es compatible con el recubrimiento y las operaciones posteriores. No hará que un radio excesivamente cerrado sea adecuado. Si la pieza se va a pintar, pegar o soldar, tenga en cuenta cómo se eliminará el lubricante y si los residuos afectarán al proceso siguiente.
Una película protectora para plegado o unos insertos adecuados para las herramientas pueden ayudar a reducir las marcas estéticas de contacto. Su utilidad depende de la presión de contacto, las tolerancias dimensionales y las condiciones de producción. Protegen frente al contacto superficial, pero no pueden eliminar el estiramiento impuesto por la geometría del pliegue.
La dirección de plegado y el estado de los bordes pueden cambiar el resultado
La chapa laminada puede responder de manera diferente según la orientación de la línea de plegado con respecto a la dirección de laminación. En muchos productos, colocar la línea de plegado perpendicularmente a la dirección de laminación mejora la resistencia a las grietas en el sustrato en comparación con un plegado paralelo. El alcance de esta ventaja depende del acero concreto.
Si el anidado lo permite, compare probetas cortadas en ambas orientaciones, manteniendo sin cambios las herramientas y el ángulo de plegado. Registre la dirección de laminación antes del corte; puede ser difícil identificarla una vez separadas las piezas de la bobina.
Inspeccione también los bordes cortados. Las rebabas, muescas y los bordes cizallados irregulares pueden iniciar una grieta en el acero que, a su vez, rompa el recubrimiento a su alrededor. Desbarbar y mejorar la calidad del borde puede resolver un fallo que al principio parece un problema del zinc. Respete la orientación de rebaba especificada, en lugar de suponer que basta con girar la pieza.
Secuencia práctica de resolución de problemas para la próxima serie de producción
Cambie una sola variable cada vez y conserve muestras etiquetadas. Es posible obtener una pieza correcta con varios ajustes simultáneos, pero así resulta difícil determinar qué corrección debe convertirse en la configuración de producción.
- Revise una pieza en bruto sin plegar. Busque arañazos, desprendimiento del recubrimiento, daños en los bordes y marcas producidas durante el nivelado, el corte longitudinal o la manipulación.
- Inspeccione y limpie las herramientas. Elimine el zinc acumulado y compruebe la alineación antes de evaluar el comportamiento de la bobina durante el conformado.
- Repita el plegado actual con una muestra. Registre el espesor de la chapa, la dirección de laminación, las herramientas, el ángulo de plegado y el radio interior resultante.
- Pruebe un radio mayor cuando el diseño lo permita. Compare tanto el estado del recubrimiento como la precisión dimensional, incluido el retorno elástico.
- Compruebe la idoneidad del material. Si el daño persiste, compare el grado y el recubrimiento suministrados con los requisitos del pliegue. Cuando sea necesario, pruebe un grado de conformado adecuado.
- Apruebe la secuencia completa. Inspeccione la pieza después de cualquier operación de dobladillo, replegado o enderezado, ya que un primer pliegue aceptable puede deteriorarse durante las operaciones posteriores.
Una comparación útil utiliza material de la misma bobina y cambia únicamente la causa sospechada. Por ejemplo, si un radio mayor reduce las grietas manteniendo el mismo estado de las herramientas y la misma orientación de la pieza en bruto, es probable que la severidad del plegado contribuya al problema. Si limpiar la matriz elimina las marcas superficiales paralelas, pero permanecen finas grietas en el radio exterior, estaban presentes dos mecanismos distintos.
Evite plegar y enderezar repetidamente la misma probeta para evaluar la calidad del material. La deformación repetida modifica el acero y el recubrimiento, por lo que la probeta no representa una pieza en bruto nueva sometida al proceso previsto.
Decida si la pieza puede utilizarse, repararse o debe rechazarse
El zinc proporciona protección sacrificial al acero expuesto cercano, por lo que una grieta estrecha en el recubrimiento no causa necesariamente óxido rojo de inmediato. Esta protección tiene límites. Las zonas expuestas más amplias, la humedad persistente, los cloruros y los diseños que retienen agua hacen que el daño del recubrimiento sea más importante.
Una cubierta seca para interiores y un soporte exterior expuesto a la sal de carretera no justifican la misma decisión de aceptación. Compruebe cuánto recubrimiento se ha perdido, si permanece adherido alrededor del pliegue y si la zona permanecerá húmeda. Aplique los criterios pertinentes del proyecto, especialmente cuando se especifiquen requisitos de aspecto, continuidad del recubrimiento o resistencia a la corrosión.
Un sistema de reparación aprobado rico en zinc puede ser adecuado para daños localizados del recubrimiento. La preparación de la superficie, la compatibilidad, el espesor de aplicación y el curado influyen en el resultado. No puede restaurar la integridad mecánica de un acero agrietado ni debe convertirse en un sustituto habitual de la corrección de un fallo generalizado del recubrimiento.
Para trabajos recurrentes, especifique el grado de acero, la designación del recubrimiento, el espesor, el radio de plegado previsto y cualquier característica exigente, como los dobladillos cerrados, al pedir chapa de bobina GI. Jiangsu Zhongersheng Metal Products Co., Ltd. suministra chapas y bobinas galvanizadas y ofrece servicios de plegado y otros procesos; compartir la geometría de la pieza ayuda a relacionar la selección del material con la operación requerida.
Antes de liberar un lote completo, inspeccione una pieza representativa a lo largo de toda la secuencia de conformado. Establezca el estado superficial aceptable, conserve la muestra aprobada y registre la configuración que la produjo. Así, la siguiente serie contará con una referencia práctica cuando cambie la bobina o las herramientas.
Por favor, déjenos un mensaje