

Centro de noticias
Óxido blanco en bobinas de acero galvanizado: causas durante el almacenamiento y medidas de prevención
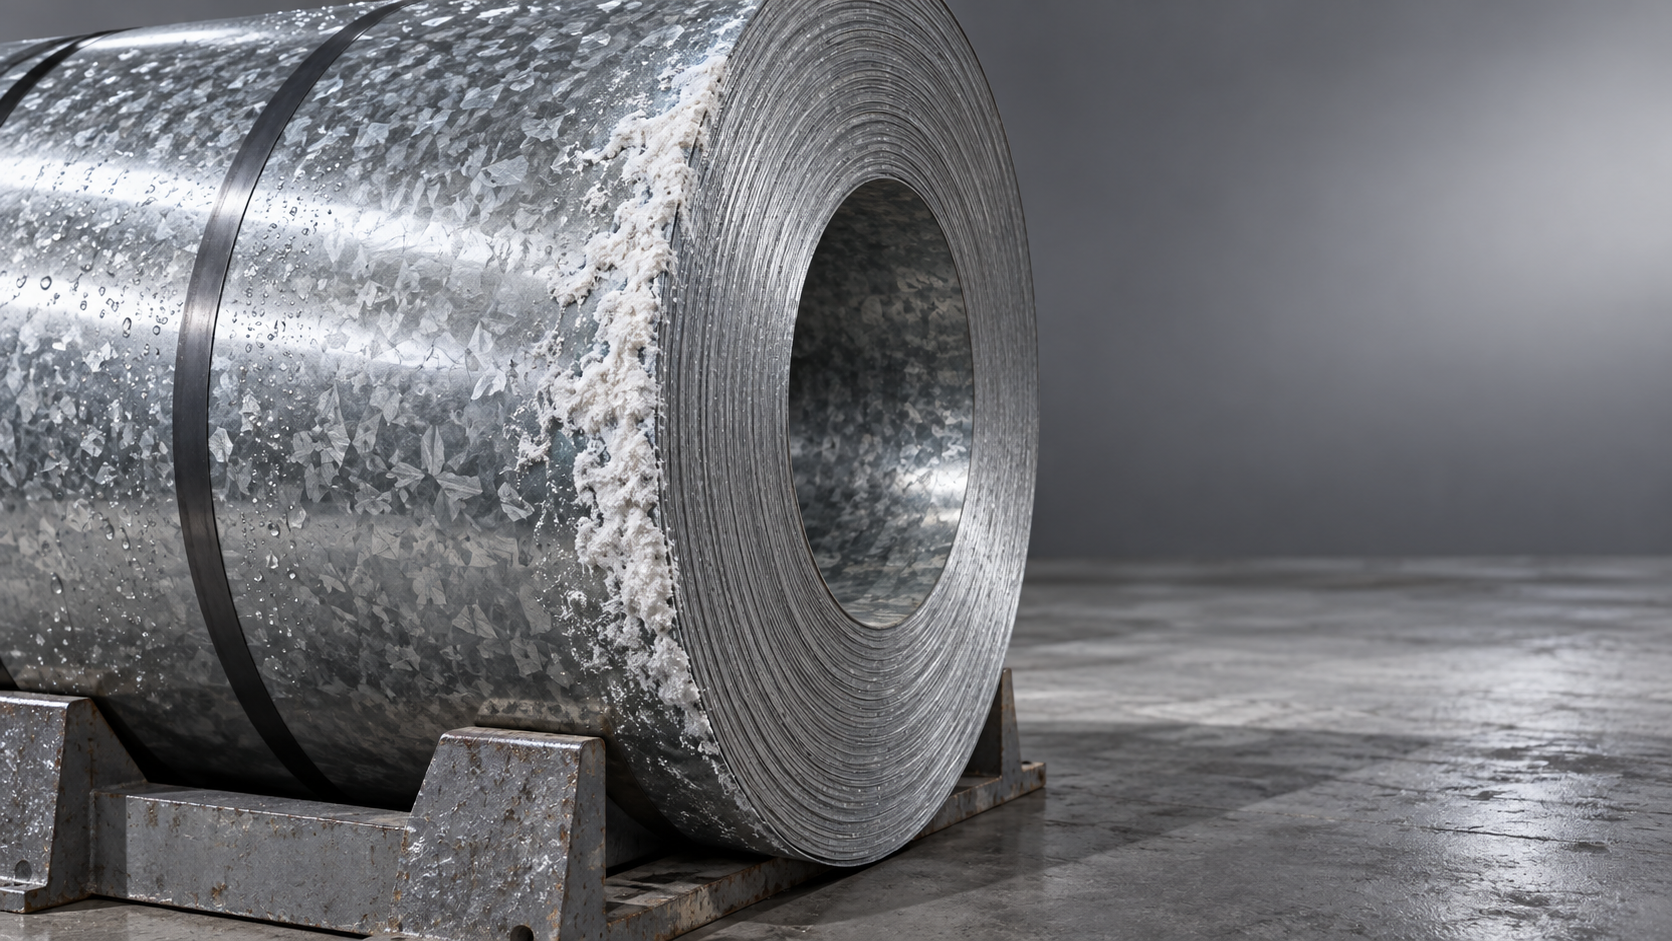
El óxido blanco en las bobinas de acero galvanizado puede generar preocupación inmediata durante las inspecciones de almacén y los controles de calidad de recepción. La humedad atrapada, la condensación y la circulación de aire limitada entre las capas estrechamente enrolladas favorecen la corrosión del zinc, afectan el aspecto de la superficie y pueden consumir el recubrimiento protector. Sin embargo, los depósitos blancos por sí solos no permiten saber si una bobina puede utilizarse, necesita un reacondicionamiento controlado o debe rechazarse.
La tarea práctica consiste en detener cualquier humectación adicional, determinar hasta dónde se extiende el daño y evaluar el recubrimiento restante en función de la aplicación prevista. En las bobinas de acero galvanizado para protección contra la corrosión, las condiciones de almacenamiento forman parte del control de calidad, no son un mero detalle logístico.
Por qué se forma óxido blanco en un recubrimiento protector de zinc
El galvanizado protege el acero mediante una barrera de zinc y una acción sacrificial. En condiciones normales de exposición atmosférica, el zinc desarrolla gradualmente una película superficial protectora relativamente estable. Este proceso depende del entorno, incluido el acceso al aire y al dióxido de carbono.
Las condiciones dentro de una bobina mojada son diferentes. El agua puede permanecer entre las vueltas adyacentes, donde la ventilación y el secado son limitados. El zinc reacciona con la humedad y el oxígeno, formando depósitos que suelen describirse como óxido blanco o mancha por almacenamiento húmedo. Estos depósitos pueden incluir óxidos, hidróxidos y sales básicas de zinc; su composición varía según la exposición.
Un depósito blanco voluminoso puede parecer más grave que la pérdida de metal subyacente. Por el contrario, una zona visible relativamente pequeña en el borde de la bobina puede ocultar corrosión más extensa entre las vueltas. Por lo tanto, el aspecto visual sirve como herramienta de detección inicial, pero no como medida fiable del estado del recubrimiento. La corrosión de color marrón rojizo es más preocupante, ya que puede indicar que el acero ha quedado expuesto, aunque también debe descartarse la contaminación por óxido transferido.
De dónde procede la humedad y por qué permanece
La lluvia es una fuente evidente, pero la condensación suele causar incidentes más difíciles de interpretar. Una bobina fría trasladada a un ambiente cálido y húmedo puede mantenerse por debajo del punto de rocío local mucho después de que el almacén parezca confortable. Entonces puede formarse humedad sobre el acero o dentro del embalaje. La temperatura del aire por sí sola no permite determinar si es seguro exponer la bobina.
Otras fuentes incluyen techos con filtraciones, plataformas de transporte húmedas, soportes de madera mojados y la entrada de agua a través de envolturas dañadas. Cuando el agua llega a los bordes de la bobina, la acción capilar puede arrastrarla entre las vueltas. El enrollado apretado dificulta el secado. Un ventilador dirigido hacia el exterior puede secar la superficie visible sin eliminar la humedad interna.
El embalaje puede interrumpir este proceso o prolongarlo. Un sistema adecuado de barrera contra la humedad protege el material seco cuando está correctamente sellado. Sin embargo, el mismo envoltorio puede retener agua si la bobina se embaló mojada o si la barrera se perforó durante la manipulación. El desecante tiene una capacidad limitada y no puede compensar una entrada continua de agua.
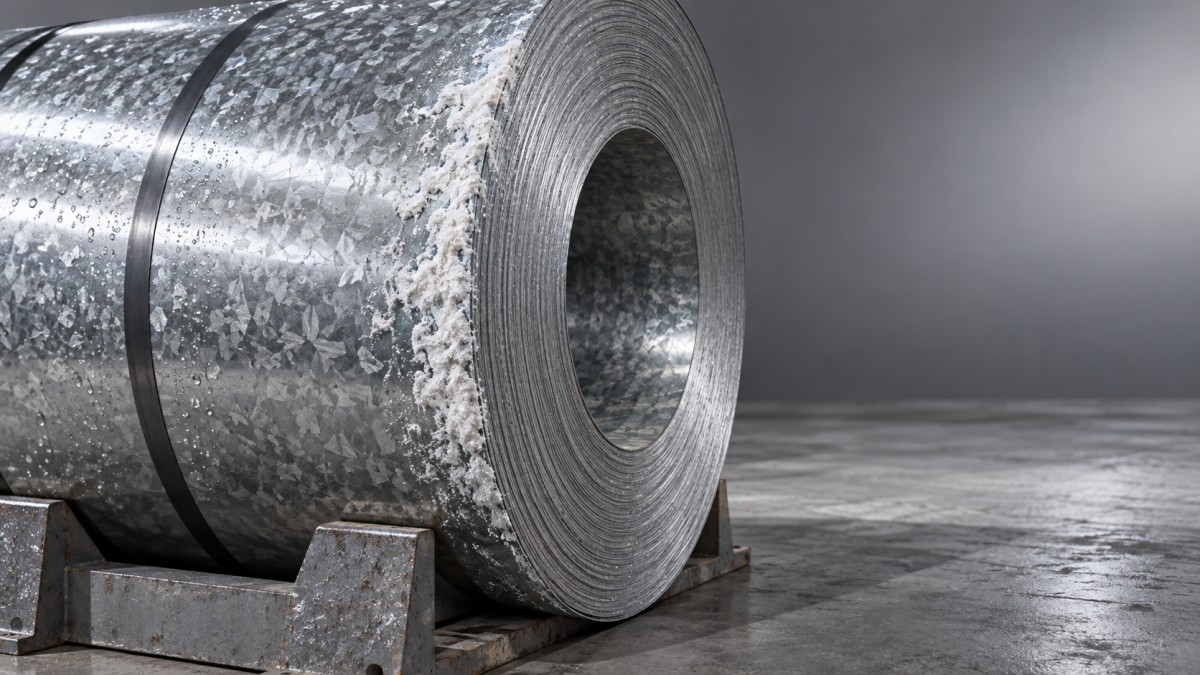
Durante las inspecciones de recepción, preste especial atención a los bordes de las bobinas, las envolturas rasgadas, los puntos de apoyo húmedos y las manchas debajo de las uniones del embalaje.
Inspección de recepción: conservar las pruebas antes de manipular la bobina
Cuando un envío llega mojado o manchado, documente su estado antes de limpiarlo o volver a embalarlo. Registre la identificación de la bobina, la hora de entrega, los daños en el embalaje, el agua visible y la ubicación de los depósitos. Las fotografías deben mostrar tanto el paquete completo como primeros planos de las zonas afectadas. Esto facilita la trazabilidad y ayuda a distinguir la exposición durante el transporte de las condiciones posteriores en el almacén.
Revise otras bobinas cercanas del mismo envío en lugar de tratar la primera bobina afectada como un caso aislado. Consulte los registros disponibles de transporte y almacenamiento. Si se sospecha condensación, compare la temperatura medida de la superficie del acero con el punto de rocío calculado a partir de la temperatura y la humedad relativa del aire local. Tenga en cuenta la incertidumbre de las mediciones y las diferencias en las distintas zonas de una bobina grande.
- Ponga el material sospechoso en cuarentena de calidad. Evite que se libere accidentalmente para corte longitudinal, conformado o pintura.
- Distinga las observaciones de las conclusiones. «Depósitos blancos en ambos bordes» es una evidencia; «fallo total del recubrimiento» requiere una evaluación adicional.
- Registre el estado superficial suministrado. La pasivación, el aceitado y otros tratamientos afectan la manipulación y la compatibilidad con los procesos posteriores.
- Acuerde el acceso controlado. La apertura del embalaje o el desenrollado deben realizarse conforme a un plan seguro y a los requisitos aplicables para la inspección de reclamaciones.
No corte las flejes simplemente para inspeccionar las capas interiores. La energía almacenada, la posición inestable y los bordes afilados de la banda generan riesgos que no están relacionados con la corrosión. Recurra a personal capacitado, sistemas de sujeción adecuados y equipos específicos para la manipulación de bobinas.
Haga que las condiciones de almacenamiento sean la principal medida preventiva
Un almacén con techo no es necesariamente un almacén seco. Mantenga las bobinas alejadas de puertas abiertas expuestas a la lluvia, filtraciones del techo, zonas de lavado y áreas con condensación persistente. Utilice cunas o soportes secos, con capacidad de carga adecuada, que mantengan el material separado de la humedad del suelo y eviten que se desplace. La orientación y el apilamiento de las bobinas deben ajustarse a una disposición de almacenamiento diseñada, no a una estrategia improvisada de drenaje.
Los cambios de temperatura requieren un procedimiento específico. Antes de abrir un paquete frío en condiciones húmedas, deje transcurrir el tiempo suficiente para que la temperatura se equilibre y verifique las condiciones mediante mediciones. No existe un tiempo de espera universal: influyen la masa de la bobina, el embalaje, la temperatura inicial y la humedad del almacén. Si la condensación se repite, el control de la humedad es más fiable que limitarse a aumentar la circulación de aire.
La ventilación ayuda a secar las superficies expuestas, pero no puede ventilar de forma fiable las interfaces de una bobina enrollada de manera compacta. Si ha entrado agua entre las vueltas, no debe considerarse que el secado exterior demuestra que la bobina está seca. Puede ser necesario establecer un procedimiento controlado de procesamiento o inspección, sujeto a una manipulación segura y al acuerdo con el proveedor.
Utilice registros de rotación y ubicación de existencias para evitar que el inventario quede olvidado, especialmente en zonas vulnerables del edificio. Aumente la frecuencia de inspección tras filtraciones, fenómenos meteorológicos severos o cambios bruscos de temperatura. Una revisión mensual programada puede no detectar un episodio breve de humectación que deje humedad atrapada durante mucho más tiempo.
Especifique la protección adecuada para la ruta real
El embalaje debe tener en cuenta la duración del transporte, los traslados durante la manipulación, los cambios climáticos y el almacenamiento previsto, no solo el aspecto del paquete terminado. Confirme con el proveedor el sistema de barrera contra la humedad, la protección de los bordes, el método de cierre y cualquier desecante o material inhibidor de la corrosión. Estos materiales deben ser compatibles con la superficie de zinc y los procesos posteriores.
La pasivación temporal o el aceitado pueden reducir el riesgo durante el almacenamiento, pero ninguno de los dos hace que una bobina mojada sea inmune a la corrosión. Los clientes que tengan previsto pintar, realizar uniones adhesivas o soldar deben definir los tratamientos superficiales aceptables antes de realizar el pedido. Una protección durante el almacenamiento que complique la limpieza posterior no es necesariamente la solución adecuada.
¿Se puede seguir utilizando una bobina afectada?
A veces sí, pero la liberación debe depender del estado del material y de la aplicación, no de una regla general. Una mancha leve en material destinado a un componente oculto requiere una decisión distinta a la de depósitos en una superficie arquitectónica expuesta o en una banda que vaya a entrar en una línea de recubrimiento. La aceptación estética no demuestra que la protección contra la corrosión sea adecuada, y un recubrimiento adecuado puede, aun así, incumplir un requisito de apariencia especificado.
Cuando sea necesario, evalúe material representativo después de una prueba de limpieza aprobada. Tenga en cuenta la cobertura de los depósitos, las picaduras, los indicios de corrosión del sustrato y el recubrimiento restante. Una lectura tomada sobre productos de corrosión no debe interpretarse automáticamente como un espesor de zinc intacto. El método de medición, la preparación de la superficie y los puntos de muestreo deben someterse a una evaluación competente, sobre todo cuando el daño varíe a lo ancho o a lo largo del material.
Consulte la especificación de compra y la norma de producto aplicable para comprobar la designación del recubrimiento, los requisitos de apariencia y los métodos de ensayo permitidos. No interprete una designación de masa total del recubrimiento para ambas caras como un mínimo garantizado en cada punto individual. Si persisten dudas sobre la conformidad, acuerde los ensayos y la disposición con el proveedor o con un laboratorio cualificado.
Los posibles resultados incluyen la liberación para el uso original, el uso acordado en una aplicación menos sensible a la apariencia, el reacondicionamiento controlado o el rechazo. Ninguna decisión debe basarse únicamente en fotografías.
Limpieza sin crear otro defecto
La limpieza elimina los depósitos; no restaura el zinc que ya se ha consumido. Comience con el método menos agresivo aprobado por el proveedor y pruébelo en una zona pequeña. Evite la limpieza ácida sin control, los abrasivos agresivos y los cepillos de alambre de acero al carbono, que pueden eliminar recubrimiento en buen estado o introducir contaminación. Todo proceso de limpieza en húmedo requiere un secado verificado antes de volver a enrollar o embalar el material.
En bobinas enrolladas de forma compacta, la limpieza manual improvisada entre las vueltas no es una solución segura ni fiable. Si se requiere un desenrollado controlado, planifique la sujeción de la banda, las protecciones de la maquinaria, los medios de manipulación adecuados y la separación de los tramos afectados. Los productos químicos de limpieza también requieren una evaluación de seguridad adecuada y un procedimiento de gestión de residuos.
Después del tratamiento, compruebe que la superficie sea apta para la siguiente operación. Los depósitos residuales, los productos de limpieza o las modificaciones del tratamiento superficial pueden afectar la adherencia de la pintura, el aspecto o el conformado. Vuelva a embalar el material solo cuando se haya confirmado que está seco; que la vuelta exterior parezca limpia no es prueba suficiente.
Cerrar la brecha entre compras, almacenamiento y procesamiento
Para Jiangsu Zhongersheng Metal Products Co., Ltd., cuya actividad abarca acero al carbono, acero galvanizado y acero inoxidable, además de corte, plegado, punzonado, soldadura y tratamiento superficial, la información útil para la transferencia del material va más allá de las dimensiones y el grado. El estado del embalaje, el tratamiento superficial, la exposición durante el almacenamiento y el procesamiento previsto deben mantenerse vinculados a la identificación del material.
Las compras de materiales distintos también requieren instrucciones de manipulación independientes. Un producto como barra de aluminio 1050 no debe heredar automáticamente el método de limpieza ni los criterios de aceptación utilizados para las bobinas galvanizadas. Compartir espacio en el almacén no implica que los materiales tengan el mismo comportamiento frente a la corrosión ni que sean compatibles con los mismos tratamientos.
Antes del próximo envío, confirme la protección superficial de la bobina, la disposición del embalaje, los cambios de temperatura previstos y el procedimiento para informar sobre entregas mojadas. Para el material afectado, el registro de liberación debe responder a tres preguntas: ¿se ha eliminado la fuente de humedad?, ¿se ha evaluado el recubrimiento restante? y ¿la superficie es aceptable para el uso previsto? Si alguna respuesta no está clara, mantenga la bobina en cuarentena en lugar de trasladar el problema a la siguiente etapa.
Por favor, déjenos un mensaje