

Centro de noticias
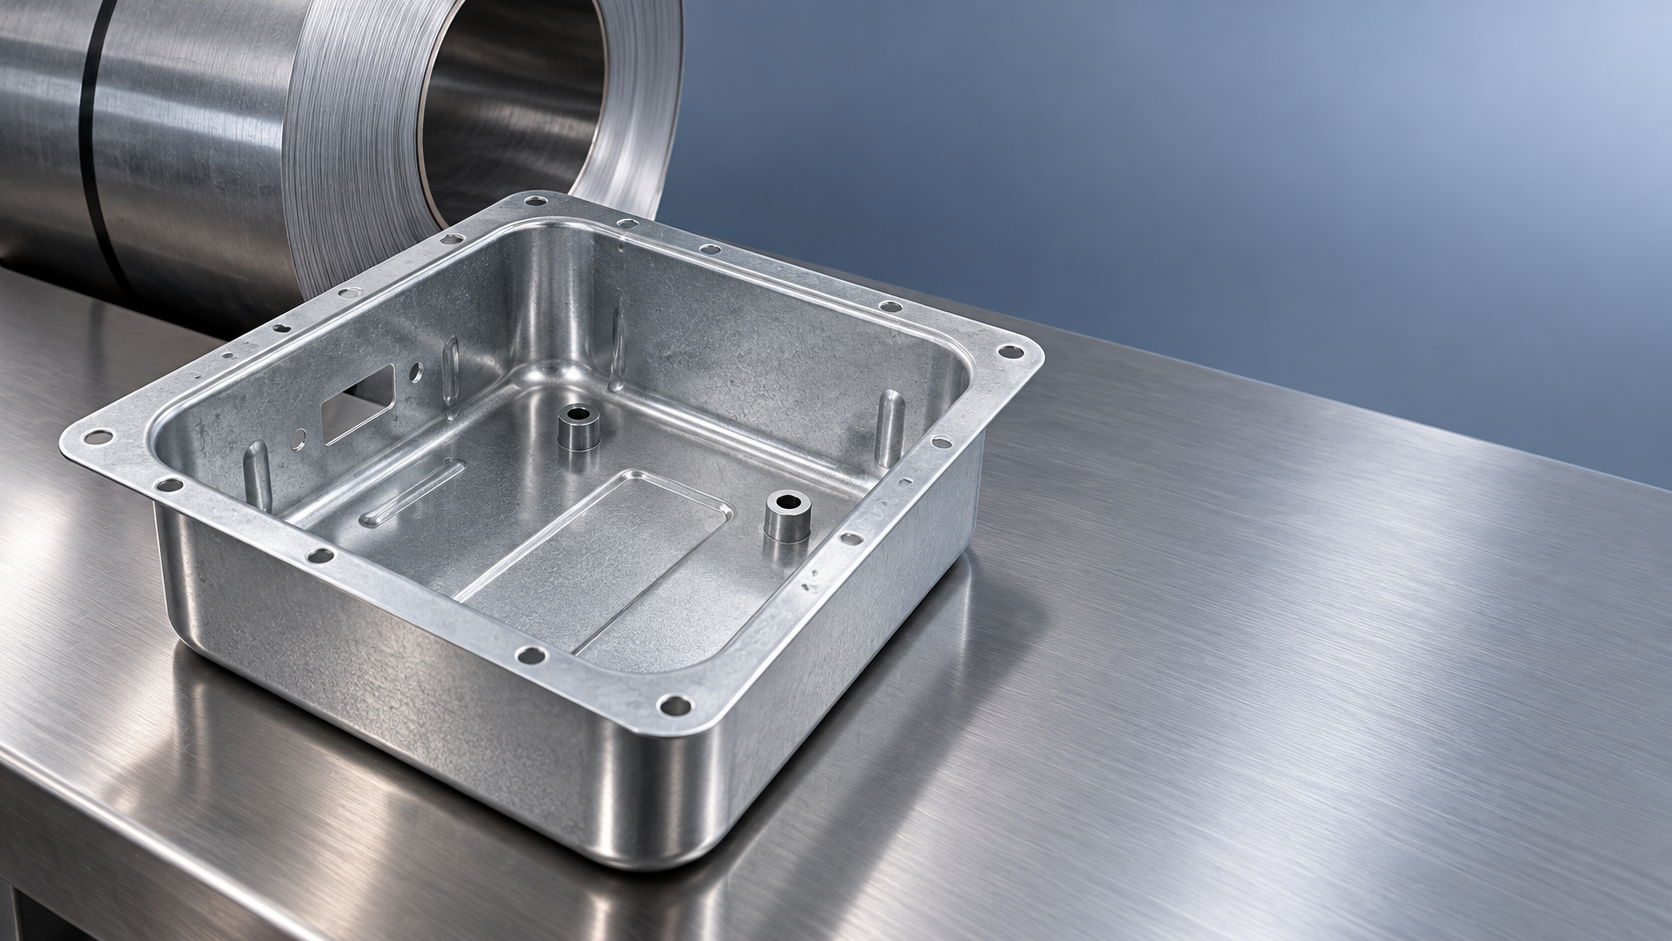
Para un componente de interior embutido en profundidad que requiere un acabado pintado exigente, la bobina de acero electrogalvanizado suele ser un buen punto de partida. Su superficie de zinc, normalmente lisa y uniforme, puede ayudar a controlar la apariencia y la uniformidad del acabado. La bobina galvanizada por inmersión en caliente resulta más conveniente cuando la condensación, la humedad de limpieza o las condiciones de servicio húmedas justifican un recubrimiento protector más grueso. Cualquiera de las dos opciones puede funcionar, siempre que el sustrato de acero y las especificaciones del recubrimiento sean adecuados para la operación de conformado real.
El error costoso es elegir únicamente en función del proceso de recubrimiento. Una chapa electrogalvanizada lisa puede agrietarse si su sustrato no ofrece la embutibilidad necesaria. Un producto galvanizado por inmersión en caliente puede conformarse correctamente si se combinan adecuadamente el grado, el recubrimiento, la lubricación y las herramientas. Empiece por evaluar la forma y las condiciones de exposición del componente y, luego, decida qué sistema de recubrimiento permite la producción con menos compromisos.
Adapte el sustrato de acero a la embutición antes de comparar los recubrimientos
Durante la embutición profunda, el material debe fluir desde la brida hacia la matriz y, al mismo tiempo, resistir un adelgazamiento excesivo y el estiramiento localizado. El zinc no confiere esta capacidad al acero subyacente. Dos bobinas de grosor y aspecto similares pueden comportarse de manera diferente debido a las distintas propiedades mecánicas, texturas e historiales de procesamiento de sus sustratos.
Para geometrías difíciles, especifique un sustrato destinado a la embutición profunda o extra profunda conforme a la norma de material seleccionada. El acero libre de elementos intersticiales puede ser adecuado para componentes exigentes, pero la designación del grado y las propiedades del material suministrado también deben corresponder a la aplicación. Un grado de conformado de uso general no debe considerarse equivalente simplemente porque un proveedor describa ambos materiales como «blandos».
El límite elástico, el alargamiento, la relación de deformación plástica y el comportamiento de endurecimiento por deformación aportan información diferente. Un límite elástico más bajo suele reducir las cargas de conformado. La relación de deformación plástica ayuda a indicar la resistencia al adelgazamiento durante la embutición, mientras que el comportamiento de endurecimiento por deformación es importante cuando el componente se estira. El alargamiento total por sí solo no permite predecir el éxito de una pieza que combine paredes profundas, esquinas cerradas y zonas estiradas.
También hay que prestar atención a la tolerancia de espesor. Las variaciones modifican la holgura con respecto al espesor de la chapa y pueden afectar a la sujeción del pisador, el flujo del material y las dimensiones finales. Si una pieza ya validada empieza a agrietarse después de cambiar de bobina, compare el espesor real y las propiedades mecánicas antes de culpar al recubrimiento de zinc.
Qué cambian en la práctica la electrogalvanización y la galvanización por inmersión en caliente
La electrogalvanización deposita zinc electrolíticamente sobre una banda de acero. La galvanización continua por inmersión en caliente aplica el recubrimiento haciendo pasar la banda preparada por zinc fundido. Ambos procesos producen acero recubierto de zinc, pero las características de la superficie y las especificaciones de recubrimiento disponibles ofrecen distintas posibilidades para el taller de prensas y la línea de acabado.
Es útil distinguir entre el acero galvanizado convencional por inmersión en caliente y el acero galvannealed. El material galvannealed recibe un tratamiento térmico adicional que forma un recubrimiento de aleación de zinc y hierro. Sus características de fricción, comportamiento del recubrimiento y acabado difieren de las de los recubrimientos convencionales de zinc. Si una cotización solo indica «bobina galvanizada por inmersión en caliente», confirme qué producto se ofrece antes de comparar los resultados de las pruebas.
Los daños en el recubrimiento y los fallos del acero requieren correcciones distintas
Una grieta en el acero a la altura del radio del punzón suele indicar una deformación local excesiva, un flujo de material restringido, radios inadecuados o una conformabilidad insuficiente del sustrato. Las rayaduras superficiales, la transferencia de zinc a las herramientas o los residuos del recubrimiento pueden indicar, en cambio, problemas de lubricación, presión de contacto, estado de la superficie o comportamiento del recubrimiento. Estos defectos pueden aparecer juntos, pero tratarlos como un único problema dificulta la resolución de averías.
El acero electrogalvanizado también puede sufrir adherencia de material y gripado bajo un contacto deslizante intenso. Los recubrimientos galvanizados por inmersión en caliente también requieren un equilibrio adecuado entre fricción y lubricación. Una capa de zinc más gruesa aporta más material protector, pero no es automáticamente beneficiosa en el radio de una matriz sometido a cargas elevadas. La integridad del recubrimiento debe evaluarse después del conformado.
La lubricación controla la facilidad con que la chapa en bruto entra en la matriz. Una sujeción excesiva puede causar adelgazamiento y grietas; una sujeción insuficiente puede favorecer la formación de arrugas. Un cambio en el tipo de recubrimiento puede modificar la fricción lo suficiente como para alterar un proceso antes estable, incluso si la resistencia nominal y el espesor del acero son similares.
Evalúe el lubricante como parte de un proceso completo. Debe facilitar el conformado, ser compatible con el aceite o el tratamiento superficial suministrados y poder eliminarse mediante el proceso de limpieza previo al pintado. Un lubricante que mejora el rendimiento de la prensa pero deja residuos persistentes puede trasladar el problema al acabado.
Inspeccione las piezas de prueba en los radios del punzón, las transiciones de pared, los bordes de las bridas y otras zonas sometidas a un trabajo intenso. Busque adelgazamiento del acero, alteraciones del recubrimiento, rayaduras y acumulación de material en las herramientas. En piezas sensibles a la apariencia, inspecciónelas también después del proceso de pintura previsto: marcas leves en la chapa sin pintar pueden hacerse muy visibles bajo un recubrimiento brillante.
«De interior» no define los requisitos de resistencia a la corrosión
Una cubierta dentro de un armario eléctrico seco está expuesta a condiciones distintas de las de una carcasa cercana a una fuente de condensación. Los componentes de interior pueden estar expuestos a limpiezas húmedas, aire húmedo, agua retenida o humedad durante el transporte y el almacenamiento. La decisión sobre el recubrimiento debe reflejar esas condiciones, no solo la ubicación dentro del edificio.
Para un componente pintado, seco, con bordes protegidos y poca exposición a la humedad, un recubrimiento de zinc relativamente ligero puede ser adecuado como parte de un sistema de acabado cualificado. Si se prevén condensación recurrente o humedad de limpieza, la protección adicional de zinc puede justificar una opción galvanizada por inmersión en caliente. La calidad de la pintura, el drenaje y el diseño de las uniones siguen siendo importantes, ya que la humedad retenida puede perjudicar una elección de material que, por lo demás, sería adecuada.
Los bordes cortados, los orificios perforados, las costuras y los puntos de fijación requieren una evaluación específica. El zinc proporciona protección sacrificial al acero expuesto cercano, pero esta protección tiene límites prácticos. No debe suponerse que compensa grandes áreas expuestas, uniones mal protegidas o una humedad persistente.
Compare las especificaciones de recubrimiento sobre la misma base. La masa de recubrimiento expresada como total para ambas caras no equivale directamente a un valor indicado por cara. También pueden ofrecerse recubrimientos desiguales. Registre el significado de cada designación para que las aparentes diferencias de protección no se deban simplemente a diferencias de notación.
Evalúe la calidad superficial en el componente terminado
La bobina electrogalvanizada suele ser atractiva para carcasas, cubiertas y envolventes visibles de interior porque su superficie ofrece una base uniforme para pintar. Esta ventaja es más importante cuando el brillo, la iluminación y las superficies planas amplias hacen visibles las pequeñas irregularidades. Es menos relevante para soportes ocultos o componentes con acabado texturizado.
Sin embargo, una chapa de entrada visualmente lisa no garantiza una pieza acabada lisa. La rugosidad del sustrato, la deformación de conformado, las marcas de herramientas, la limpieza, el pretratamiento y la aplicación de pintura contribuyen al resultado. La embutición intensa también puede causar rugosidad superficial relacionada con la estructura granular del sustrato.
El acero galvanizado por inmersión en caliente no debe rechazarse únicamente por el patrón de cristalización visible asociado a algunos productos galvanizados. El aspecto de la superficie varía según el producto y el proceso. Cuando la apariencia sea crítica, especifique la calidad superficial requerida y evalúela después del conformado y el pintado.
La adherencia de la pintura depende de que el estado de la superficie y el sistema de pretratamiento sean compatibles. Especifique en la documentación de compra el aceite, la pasivación u otros tratamientos con los que se suministra el material. Un cambio aparentemente menor de tratamiento puede afectar a la limpieza, la respuesta al pretratamiento o la adherencia, aunque el grado de acero y el recubrimiento de zinc no cambien.
Utilice una prueba de producción para diferenciar la capacidad del material de los ajustes del proceso
La prueba debe determinar si el material candidato ofrece una ventana de producción viable. Una sola pieza aceptable obtenida tras numerosos ajustes aporta pocas pruebas de repetibilidad. Del mismo modo, un fallo en la primera pieza no necesariamente descarta un proceso de recubrimiento si las herramientas y la lubricación se habían ajustado para otra superficie.
Empiece con grados de sustrato comparables y condiciones de recubrimiento claramente documentadas. Mantenga controlados los ajustes iniciales y, después, realice cambios deliberados en la fuerza del pisador, la lubricación u otros parámetros pertinentes. Así, la prueba permitirá distinguir las diferencias entre materiales de los ajustes normales del proceso.
- Conformado: Evalúe grietas, arrugas, adelgazamiento localizado, formación de orejas, recuperación elástica y uniformidad dimensional.
- Estado de las herramientas: Compruebe la transferencia de zinc, las rayaduras, los residuos y si aumenta la necesidad de limpieza durante la producción.
- Acabado: Inspeccione la apariencia y la adherencia después de la secuencia prevista de limpieza, pretratamiento y pintado.
- Exposición: Evalúe las piezas conformadas y acabadas en condiciones pertinentes para el servicio, incluidos los bordes y las uniones.
Incluya todas las operaciones exigentes. Un primer embutido satisfactorio no demuestra que el material sea adecuado para embuticiones posteriores, rebordeado, recalibrado o expansión de orificios. Los bordes perforados pueden presentar daños locales que afecten a las operaciones de conformado posteriores, por lo que la secuencia de producción debe formar parte de la evaluación.
Las pruebas de corrosión deben responder a una cuestión de servicio definida. Las probetas planas sin conformar pueden ayudar a comparar sistemas de recubrimiento, pero no representan esquinas estiradas, bordes cortados ni zonas de retención de humedad en conjuntos montados. Los resultados de exposición acelerada son datos comparativos; no deben convertirse directamente en una vida útil garantizada en interiores.
Convierta la opción preferida en una especificación de compra útil
«Bobina electrogalvanizada para embutición profunda» deja demasiado margen a la interpretación. Una orden de compra útil define el grado de sustrato y la norma aplicable, el espesor y sus tolerancias, la designación del recubrimiento y la base de medición, la calidad superficial, el tratamiento de suministro y los límites de propiedades mecánicas que requiera la pieza.
Añada los requisitos que afectan a la manipulación y al procesamiento: dimensiones de la bobina, planitud cuando corresponda, protección superficial y trazabilidad. Si la pieza tiene una cara visible crítica, identifíquela. Si la aprobación depende de un aceite o tratamiento específico, documente esa condición para evitar que una sustitución posterior modifique inadvertidamente el comportamiento en prensa o pintura.
Cuando la compra incluya corte longitudinal, corte, punzonado o plegado, conviene acordar conjuntamente los requisitos de suministro y procesamiento del material. Jiangsu Zhongersheng Metal Products Co., Ltd. suministra chapas y bobinas de acero galvanizado y ofrece servicios de procesamiento que incluyen corte, plegado, punzonado, soldadura y tratamiento superficial. Para un componente embutido en profundidad, el punto de partida útil es el plano, la secuencia de conformado, los requisitos de acabado y las condiciones de exposición.
Elija material electrogalvanizado cuando la uniformidad de su superficie contribuya a lograr la apariencia requerida y la protección de zinc especificada sea adecuada para las condiciones de exposición. Elija un grado adecuado galvanizado por inmersión en caliente cuando una mayor protección del recubrimiento tenga valor práctico y las pruebas demuestren un conformado y acabado aceptables. Si ambas opciones cumplen los requisitos, compare el coste por componente acabado aceptado, incluidos los rechazos, la limpieza de las herramientas, el acabado y la estabilidad de producción. El precio más bajo de la bobina es solo una parte del cálculo.
Por favor, déjenos un mensaje