

Centro de noticias
¿Qué tolerancias de espesor de ASTM A924 se aplican a las bobinas de lámina de acero galvanizado?
Los equipos de calidad que inspeccionan bobinas de lámina de acero galvanizado deben seleccionar la tabla de tolerancias correcta de ASTM A924 antes de aceptar el material.
El límite aplicable depende de la norma de producto especificada, el espesor solicitado, el ancho de la lámina, el lugar de medición y la edición de ASTM.
Para la mayoría de las láminas galvanizadas, ASTM A653 define los requisitos del producto, mientras que ASTM A924 establece requisitos generales, incluidas las tolerancias dimensionales.
Usar una tolerancia inadecuada puede provocar rechazos injustificados, material con espesor insuficiente que pase inadvertido, dificultades de fabricación y riesgos de incumplimiento evitables.
Esta guía explica cómo el personal de calidad y seguridad puede establecer criterios prácticos de aceptación para cada envío de bobinas de lámina de acero galvanizado.
¿Cuál es la decisión clave durante la inspección?
La primera decisión consiste en determinar si la orden de compra especifica ASTM A653, otra especificación de producto aplicable o un requisito particular del cliente.
A continuación, ASTM A924 debe consultarse junto con esa especificación de producto y la edición citada en los documentos contractuales.
No elija un límite de espesor de una tabla genérica de internet sin confirmar la tabla, las unidades y la base de pedido aplicables.
Una bobina galvanizada puede suministrarse en distintos anchos, espesores, designaciones de recubrimiento y requisitos mecánicos dentro de un mismo programa de producción.
Cada combinación puede requerir un registro de inspección independiente y una comparación por separado con el requisito de tolerancia pertinente.
Por lo tanto, la pregunta correcta para aceptar el material es sencilla: ¿el producto medido cumple la norma especificada y las dimensiones solicitadas en condiciones reconocidas?
Cómo se complementan ASTM A924 y ASTM A653
ASTM A924 establece requisitos generales para láminas de acero con recubrimiento metálico, incluidas dimensiones, ensayos, mano de obra y ciertas condiciones de entrega.
ASTM A653 abarca las láminas galvanizadas por inmersión en caliente y recocidas por galvanizado, incluidas las designaciones de recubrimiento, las propiedades mecánicas, los requisitos químicos y la información para pedidos.
Cuando se compra lámina galvanizada conforme a ASTM A653, las disposiciones dimensionales de A924 suelen servir de base para el proceso de inspección.
Sin embargo, la orden de compra sigue siendo fundamental, ya que los requisitos contractuales pueden modificar, complementar o aclarar los requisitos de la norma.
El personal de calidad debe registrar la designación exacta de la especificación, el año o la edición, el grado, la designación del recubrimiento, el espesor, el ancho y las condiciones de entrega.
Si la orden solo indica «bobina de acero galvanizado», el proveedor debe aclarar cuál es la norma aplicable antes de la producción o de la aceptación final.
Este paso evita desacuerdos posteriores causados por interpretaciones diferentes de las dimensiones nominales y las mediciones de tolerancia.
¿El espesor incluye el recubrimiento de zinc?
En las inspecciones dimensionales rutinarias, el espesor de la lámina galvanizada generalmente se evalúa como el espesor de la lámina tal como se entrega, incluido el recubrimiento metálico.
El recubrimiento contribuye al espesor total medido, aunque su aporte suele ser pequeño en comparación con el sustrato de acero.
Un certificado de laminación puede indicar por separado el espesor nominal del acero, la designación del recubrimiento y los resultados dimensionales medidos; por ello, los registros deben leerse con atención.
Confundir el espesor del metal base con el espesor total del producto entregado puede llevar a una comparación incorrecta con la tolerancia de espesor de A924.
Cuando el cliente especifica el espesor del metal base, el espesor efectivo del acero o un cálculo especial, ese requisito debe documentarse por separado.
No dé por sentado que una lectura con micrómetro representa automáticamente el espesor del sustrato después de aplicar el recubrimiento.
En caso de disputa, las partes deben acordar el método de medición, la resolución del instrumento, los puntos de muestreo y la norma aplicable antes de realizar los ensayos.
Un plan de inspección claro debe especificar si el valor informado corresponde al espesor total de la lámina, al espesor estimado del sustrato o a otra medición contractual.
¿Qué factores determinan la tolerancia correcta?
Las tolerancias de espesor de ASTM A924 se seleccionan según el espesor solicitado y el intervalo de ancho de la lámina que figura en la edición vigente de la norma.
El espesor solicitado normalmente determina la fila pertinente, mientras que el ancho determina la columna o categoría de tolerancia aplicable.
Como el formato de las tablas y los requisitos pueden cambiar entre ediciones, los inspectores deben usar la edición indicada en los documentos de compra.
Si no se especifica una edición, el comprador y el proveedor deben acordar cuál regirá antes de resolver una reclamación dimensional.
El espesor nominal por sí solo no basta cuando la bobina contiene varios anchos de corte o cuando la orden emplea terminología dimensional especial.
El personal de inspección debe verificar si el ancho corresponde al ancho original de la bobina, al ancho de corte o al ancho de la lámina terminada.
El corte longitudinal puede generar condiciones en los bordes que afectan la forma de realizar las mediciones, aunque el material proceda de una bobina maestra más ancha.
Para aplicaciones relacionadas con la seguridad, el plan de calidad debe especificar el menor ancho final y la tolerancia aplicable más restrictiva.
Este enfoque reduce el riesgo de aceptar material que cumple una descripción general de bobina, pero no las dimensiones reales de fabricación.
¿Cómo debe medirse el espesor?
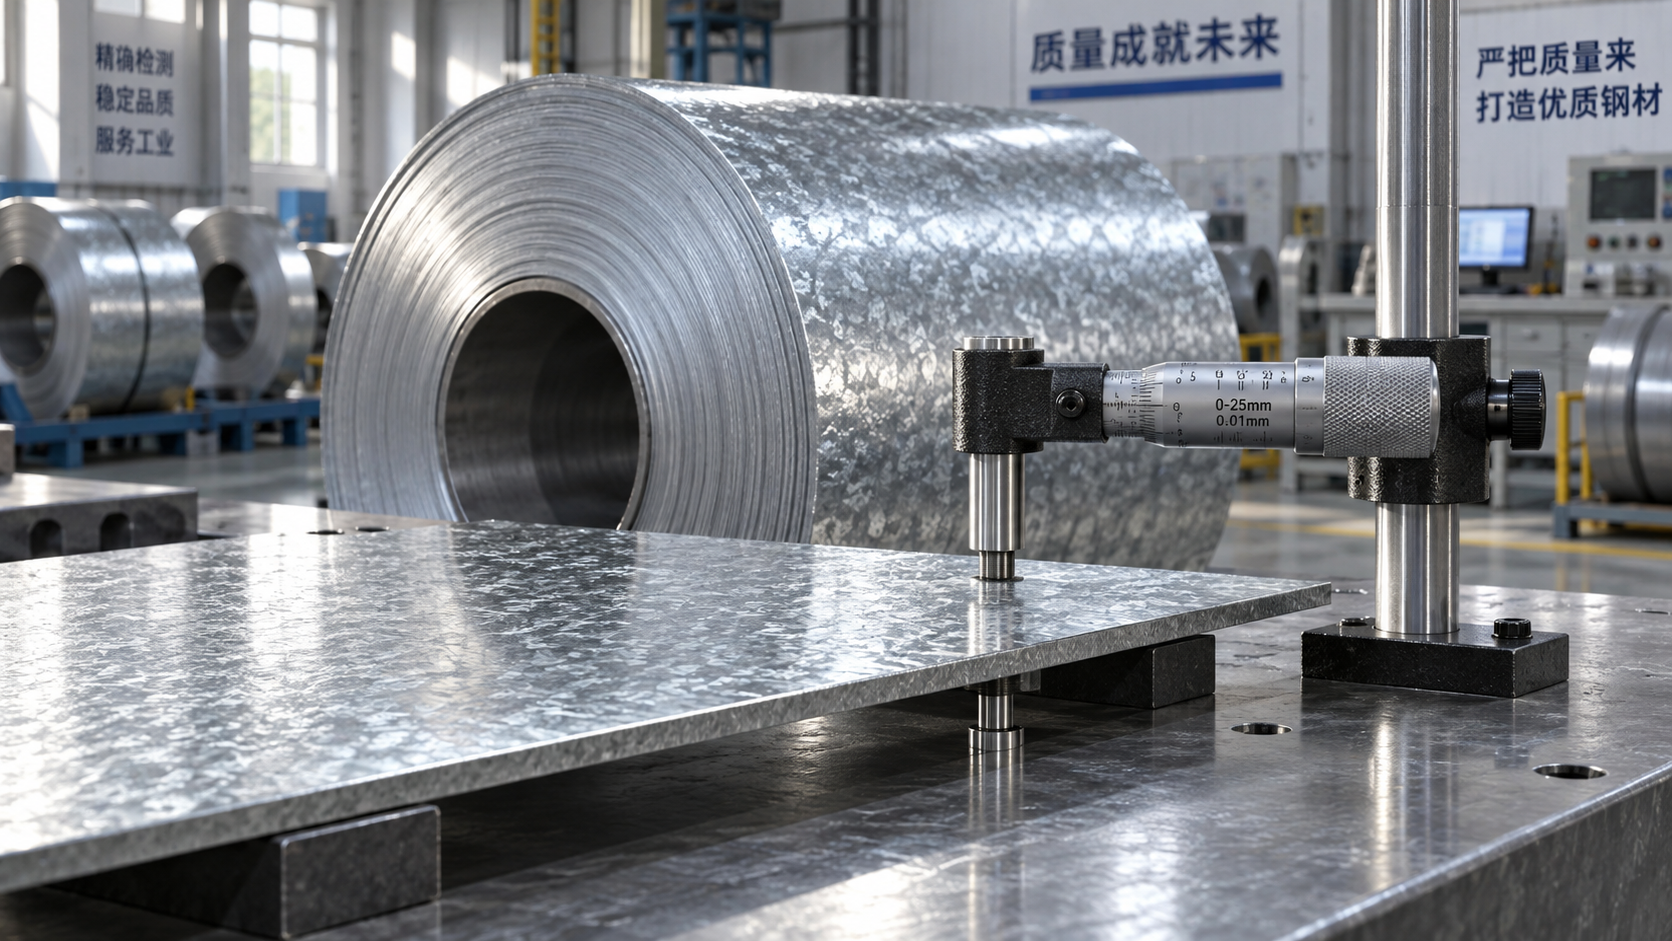
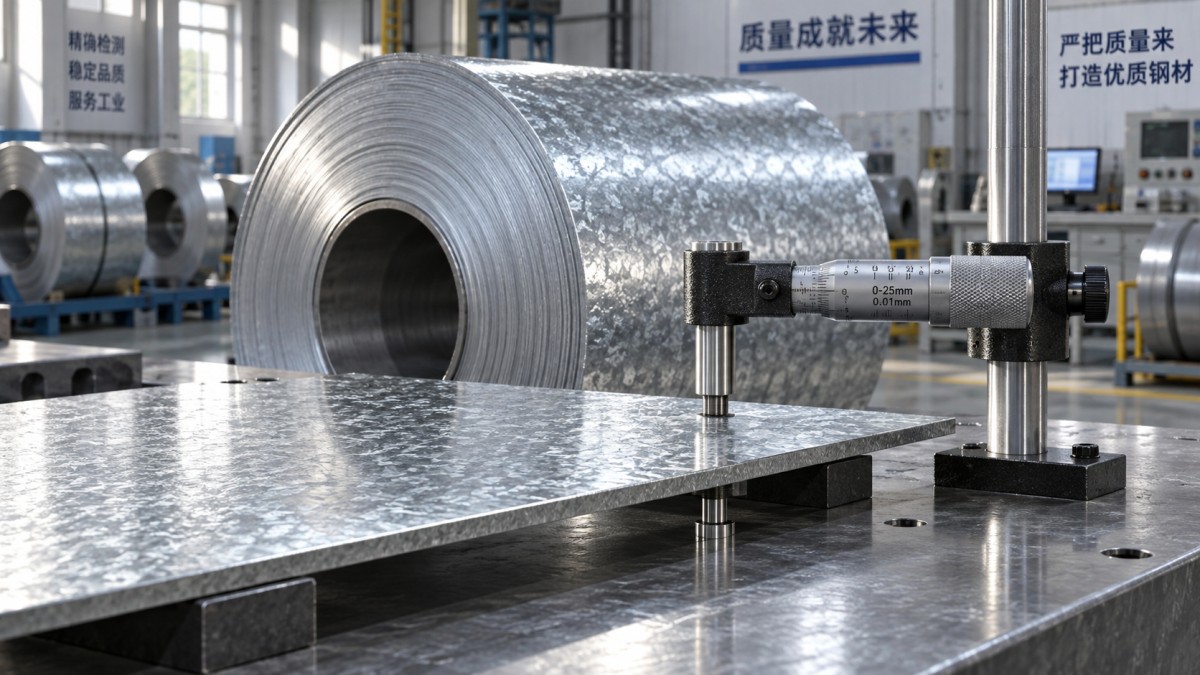
Utilice un micrómetro calibrado o un medidor de espesor adecuado, con un rango de medición y una resolución apropiados para el espesor solicitado.
Confirme el estado de calibración antes de la inspección y registre la identificación del instrumento en el informe de calidad.
Las mediciones deben realizarse en los puntos permitidos por el requisito ASTM aplicable, alejadas de los bordes, donde sus efectos pueden distorsionar los resultados.
No mida directamente sobre acumulaciones importantes de zinc, bordes dañados, rebabas, abolladuras ni zonas superficiales visiblemente anormales.
Al mismo tiempo, no deben ignorarse las zonas anormales si indican un problema más general de fabricación o manipulación.
Los inspectores deben evaluar por separado la aceptación dimensional y la calidad de fabricación, y documentar ambos resultados en el mismo registro de liberación.
Antes de medir una bobina, permita que el instrumento y el material alcancen condiciones estables de taller cuando las diferencias de temperatura puedan influir en las lecturas.
Mantenga limpias las superficies de contacto y aplique una presión uniforme, sin comprimir la lámina ni dañar el recubrimiento.
Tome varias lecturas a lo ancho y a lo largo de la bobina conforme al plan de inspección aprobado.
Unas pocas lecturas aleatorias y aisladas pueden no revelar variaciones sistemáticas causadas por el laminado, el recubrimiento, el nivelado por tensión o las condiciones de corte longitudinal.
Cuando los resultados se aproximen al límite de tolerancia, aumente el tamaño de la muestra y revise el método de medición antes de tomar una decisión definitiva.
¿Cómo pueden los equipos de calidad evitar rechazos injustificados?
Un resultado ligeramente fuera del valor esperado puede deberse a una tabla incorrecta, a un instrumento inadecuado o a un punto de medición inconsistente.
Antes de rechazar el material, compare línea por línea la orden de compra, el certificado de laminación, la edición de la norma y el informe de inspección.
Compruebe si el espesor informado es nominal, mínimo, promedio o un valor medido individual.
Confirme que el ancho y el espesor medidos coincidan con las dimensiones utilizadas para seleccionar la tabla de tolerancias.
Revise si el producto se suministró en bobina, como lámina cortada, bobina de corte longitudinal o componente procesado.
Las operaciones de procesamiento pueden generar rebabas, deformaciones locales o condiciones en los bordes que deben evaluarse por separado de la conformidad dimensional en laminación.
Si el cliente ha aprobado una tolerancia especial, dicha aprobación debe figurar en la orden, el acuerdo técnico o el plan de inspección.
Las instrucciones verbales son difíciles de respaldar durante una auditoría y pueden dar lugar a decisiones inconsistentes entre turnos o instalaciones.
Si los resultados están cerca del límite, conserve muestras representativas, fotografías, registros del instrumento y la identificación original de la bobina.
Esta evidencia respalda una revisión técnica y ayuda a distinguir una no conformidad real de un error de documentación o medición.
¿Qué debe incluir el informe de inspección?
Un informe útil identifica al proveedor, el número de colada, el número de bobina, la especificación, el grado, la designación del recubrimiento, el espesor y el ancho solicitados.
También debe indicar la edición de la norma, el instrumento de medición, la referencia de calibración, el plan de muestreo y las lecturas individuales.
Registre la posición de medición, por ejemplo, lado del operador, centro, lado de accionamiento, extremo inicial, zona media o extremo final.
Utilice unidades uniformes en todo el informe e identifique claramente cualquier conversión de valores en pulgadas a valores métricos.
No redondee un resultado cercano al límite antes de compararlo con la tolerancia especificada, salvo que el procedimiento aplicable lo permita.
Conserve disponible la lectura sin redondear para que otro revisor pueda reproducir la decisión de aceptación.
El informe debe indicar el criterio de aceptación, en lugar de limitarse a escribir «aprobado» o «rechazado».
Por ejemplo, puede identificar la tabla aplicable de A924, la dimensión solicitada, el intervalo medido y la decisión de conformidad resultante.
Cuando las pruebas las realice un laboratorio externo, confirme que su procedimiento coincida con los requisitos dimensionales contractuales.
Un informe claro mejora la comunicación con el proveedor y ayuda a los equipos de producción a decidir si el material puede pasar al conformado, la soldadura o el recubrimiento.
Por qué la tolerancia de espesor es importante para la seguridad y la fabricación
Las variaciones de espesor afectan la masa, la capacidad de la sección, el comportamiento durante el conformado, la preparación para soldadura y el ajuste de los componentes ensamblados.
En aplicaciones estructurales o sensibles a la presión, un material con espesor insuficiente puede reducir el margen de diseño previsto en los cálculos de ingeniería.
En la fabricación, una variación excesiva puede causar radios de plegado inconsistentes, solapes desiguales, desajustes dimensionales o una alimentación inestable en los equipos.
El recubrimiento también puede dañarse si los operarios compensan durante el conformado variaciones inesperadas de espesor o forma.
Por lo tanto, el personal de seguridad debe tratar el control dimensional como parte de la gestión de riesgos del material, y no como un mero trámite documental.
Las consecuencias de una bobina no conforme dependen de la aplicación, pero el principio de inspección debe ser siempre consistente y trazable.
Los materiales para construcción, maquinaria, transporte, equipos energéticos o procesamiento de artículos de ferretería pueden requerir controles posteriores diferentes.
Los equipos de compras deben comunicar a los proveedores la aplicación final cuando los requisitos habituales de la norma no describan completamente el riesgo.
Esa información puede contribuir a seleccionar adecuadamente el grado, el recubrimiento, las tolerancias de procesamiento y la frecuencia de inspección.
Unos criterios de aceptación fiables reducen las interrupciones de producción y protegen a los usuarios frente a incertidumbres evitables sobre el desempeño del material.
¿Cómo deben resolver proveedores y compradores los requisitos poco claros?
Comience con una aclaración técnica por escrito que enumere todas las dimensiones y normas citadas en la orden de compra.
Solicite al proveedor que identifique la tabla exacta de A924, la especificación del producto, la edición y la base de medición utilizadas durante la inspección de producción.
Compare esa información con el producto terminado previsto por el comprador y con su proceso de fabricación.
Si la bobina se cortará longitudinalmente, nivelará, cortará, perforará o doblará, defina en qué etapa se controlará la aceptación dimensional.
Aclare si el certificado del proveedor informa las lecturas de laminación, las lecturas del procesamiento final o ambas.
Cuando se necesiten tolerancias especiales, inclúyalas directamente en la orden y obtenga la confirmación por escrito del proveedor.
Para compras recurrentes, cree una especificación de material controlada que defina la edición de la norma, las tolerancias, el muestreo, la documentación y el tratamiento de las no conformidades.
Esto reduce las diferencias de interpretación entre proveedores, órdenes de compra, almacenes y centros de producción.
Un proveedor de metal fiable debe poder explicar su proceso de inspección y ofrecer una trazabilidad uniforme para cada bobina.
Para los clientes que necesiten productos relacionados resistentes a la corrosión, la bobina de acero Galvalume también puede evaluarse por separado conforme a la norma de producto y los requisitos de recubrimiento aplicables.
Lista práctica para la recepción de bobinas galvanizadas
Antes de descargar, verifique la identificación de la bobina, el estado del embalaje, las etiquetas, la cantidad y los daños visibles de transporte.
Compare la etiqueta con la orden de compra, el certificado, el número de colada, la designación del recubrimiento, el espesor y el ancho.
Compruebe si las manchas de humedad, los daños en los bordes, el desplazamiento telescópico de las espiras o las marcas de manipulación requieren una evaluación adicional antes de la aceptación.
Mida el espesor con equipos calibrados en los puntos previstos, manteniendo una presión de contacto y una técnica de medición uniformes.
Compare cada resultado con el requisito correcto de A924 para la dimensión solicitada y la categoría de ancho aplicable.
Registre las lecturas antes de redondearlas y conserve los datos originales de inspección junto con la documentación de recepción.
Inspeccione el ancho, la planitud, la forma, el estado de la superficie y el aspecto del recubrimiento cuando estas características afecten a la fabricación o a la seguridad durante el servicio.
Ponga en cuarentena las bobinas cuestionables hasta que el equipo de calidad complete la revisión técnica y comunique una disposición documentada.
Libere el material solo cuando la identificación, las dimensiones, los requisitos del recubrimiento y los documentos de respaldo cumplan el plan de aceptación aprobado.
Este proceso establece un punto de control repetible entre el envío del proveedor, el almacenamiento en el almacén y el uso en fabricación.
Recomendaciones finales para aplicar las tolerancias de ASTM A924
La tolerancia de espesor correcta de ASTM A924 no puede seleccionarse basándose únicamente en el espesor.
El personal de calidad debe relacionar la especificación del producto, la edición de la norma, el espesor solicitado, el ancho aplicable, el método de medición y los requisitos contractuales.
En las bobinas de lámina de acero galvanizado, ASTM A653 suele proporcionar el marco del producto, mientras que A924 respalda los requisitos generales dimensionales y de entrega.
Determine siempre si la inspección se refiere al espesor total de la lámina entregada o a un espesor del metal base especificado expresamente en el pedido.
Utilice equipos calibrados, puntos de medición aprobados, un muestreo documentado y lecturas sin redondear para tomar decisiones cuando los resultados estén cerca del límite.
Cuando los requisitos no estén claros, solicite una aclaración por escrito antes de la producción o la aceptación, especialmente en aplicaciones críticas para la seguridad.
Un método de inspección riguroso protege las decisiones de compra, mejora la fiabilidad de la fabricación y proporciona a los equipos de seguridad pruebas que pueden respaldar.
Al controlar el proceso de selección de tolerancias, las empresas pueden aceptar con confianza el material conforme y atender rápidamente las no conformidades reales.
Por favor, déjenos un mensaje