

Centro de noticias
Bobinas de acero galvanizado en caliente: requisitos de ASTM A653 frente a EN 10346
Especificar bobinas de acero galvanizado en caliente requiere algo más que hacer coincidir el espesor y el peso del recubrimiento. ASTM A653/A653M y EN 10346 utilizan designaciones de grado, requisitos de propiedades mecánicas y clasificaciones de recubrimiento diferentes. Tratarlas como intercambiables puede hacer que un transformador reciba un acero que parece correcto a primera vista, pero que se comporta de manera distinta durante el conformado o no cumple con la especificación del proyecto.
La comparación útil no consiste simplemente en «norma estadounidense frente a norma europea», sino en determinar si el material propuesto satisface los mismos requisitos de diseño, procesamiento, protección contra la corrosión e inspección. La sustitución puede ser técnicamente razonable, pero requiere una comparación documentada, no una mera declaración de equivalencia en una cotización.
Empiece por el sistema de recubrimiento, no solo por el número de la norma
ASTM A653/A653M abarca láminas de acero con recubrimientos de zinc y de aleación zinc-hierro aplicados mediante el proceso de inmersión en caliente. EN 10346 abarca productos planos de acero con recubrimiento continuo por inmersión en caliente y contempla varios sistemas de recubrimiento. Por lo tanto, una orden que indique únicamente «bobina galvanizada según EN 10346» está incompleta: el símbolo del recubrimiento debe especificar qué se suministrará realmente.
Para el material con recubrimiento convencional de zinc tratado aquí, el símbolo de recubrimiento EN pertinente es+Z. No se deben tratar otros sistemas de recubrimiento incluidos en EN 10346 como recubrimientos de zinc convencionales solo porque se produzcan en una línea continua de galvanizado en caliente. Su conformado, soldadura, tratamiento superficial y comportamiento frente a la corrosión requieren una evaluación propia.
La edición de la norma también importa. Indique la revisión aplicable en la especificación de compra e identifique los requisitos dimensionales y generales de entrega asociados. ASTM A924/A924M establece requisitos generales para las chapas de acero con recubrimiento metálico según ASTM; EN 10143 aborda las tolerancias dimensionales y de forma de las chapas y bandas recubiertas continuamente por inmersión en caliente. Ninguna de las dos debe omitirse al revisar una sustitución.
Selección del grado: una resistencia similar no significa que los aceros sean equivalentes
ASTM A653/A653M distingue entre designaciones de acero comercial, para conformado, para embutición, estructural y de varias categorías de mayor resistencia. EN 10346 también diferencia los aceros destinados al conformado en frío de los grados estructurales y de otros grados de mayor resistencia. Sin embargo, los sistemas de designación no tienen una correspondencia directa.
Por ejemplo, ASTM SS Grade 33 y EN S250GD+Z no deben presentarse como equivalentes exactos. Sus valores mínimos nominales del límite elástico son diferentes, y aun igualar esa propiedad no demostraría el cumplimiento total. Por otra parte, elegir un grado más resistente no supone automáticamente una mejora segura: el aumento de resistencia puede modificar la recuperación elástica, las cargas de prensado y la geometría de plegado alcanzable.
Un canal conformado por rodillos con poca profundidad y una carcasa embutida profundamente requieren evaluaciones distintas. El canal puede estar condicionado por la resistencia estructural y la estabilidad dimensional. La carcasa puede estar limitada por la ductilidad, la fricción superficial y el adelgazamiento localizado. Para operaciones de conformado exigentes, pregunte si el grado garantiza las propiedades que necesita el proceso; la designación de calidad comercial por sí sola no es suficiente.
Los valores de alargamiento también deben interpretarse en contexto. La longitud de referencia, la orientación de la probeta, el espesor y el método de ensayo aplicable influyen en su interpretación. Dos valores de certificado expresados en porcentaje no son necesariamente comparables si las condiciones de ensayo no son compatibles.
G90 y Z275: una comparación útil con límites claros
La masa del recubrimiento es el punto de partida de muchas comparaciones entre normas. ASTM G90 especifica una masa mínima de recubrimiento promedio en tres puntos de 0,90 oz/ft², expresada como el total de ambas caras. Esto equivale aproximadamente a 275 g/m², lo que explica por qué G90 y EN Z275 se comparan con frecuencia.
Z275 también se refiere a la masa total del recubrimiento en ambas caras, no a 275 g/m² por cada cara. Esta distinción es importante al revisar cotizaciones o estimar el espesor de zinc. La designación no establece por sí sola una distribución igual de zinc entre ambas caras.
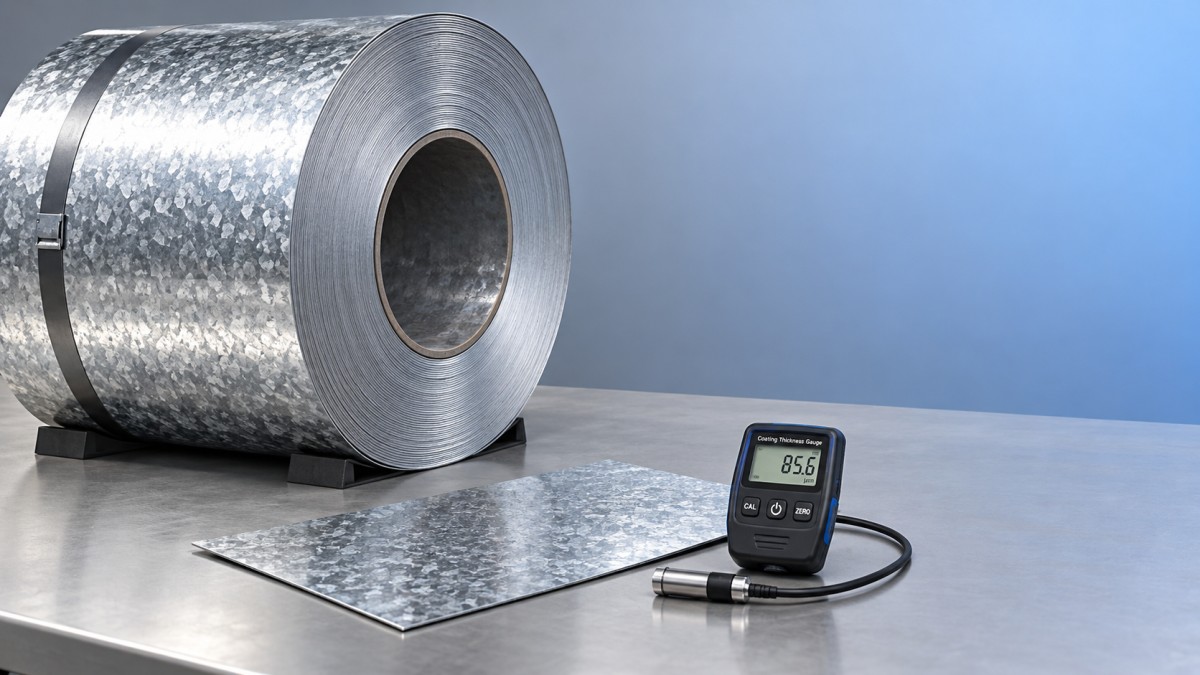
La similitud numérica hace que G90 y Z275 sean un punto de partida útil para la comparación, pero no etiquetas de cumplimiento intercambiables. Compruebe los límites aplicables para mediciones en varios puntos y en un solo punto, las ubicaciones de muestreo, los métodos de ensayo y las disposiciones de aceptación de las ediciones especificadas. La designación del recubrimiento es un requisito de aceptación definido, no un mero objetivo nominal de producción.
Las mediciones del espesor requieren un cuidado similar. Un medidor de recubrimiento portátil normalmente mide una cara a la vez, mientras que la designación describe la masa total del recubrimiento en ambas caras. Convertir una lectura local de espesor en masa de recubrimiento requiere asumir ciertos valores y no reproduce automáticamente el ensayo de aceptación de la norma.
La masa del recubrimiento tampoco determina por sí sola la vida útil. La exposición, la condensación, el agua atrapada, los bordes cortados y el contacto con otros materiales son factores relevantes. No se debe evaluar del mismo modo la corrosión de una bandeja portacables para interiores y la de un componente exterior expuesto a la sal solo porque ambos utilicen Z275.
Las condiciones superficiales requieren criterios de aceptación propios
Un error habitual de compra es suponer que «galvanizado» define la apariencia. No es así. El tamaño de las flores de zinc, la rugosidad, las irregularidades del recubrimiento, el estado de la superficie tras el skin-pass y el tratamiento superficial pueden afectar la idoneidad, incluso cuando la masa del recubrimiento y las propiedades mecánicas cumplen los requisitos.
EN 10346 establece designaciones de calidad superficial cuya disponibilidad depende del producto y del recubrimiento en cuestión. La terminología de pedido y las disposiciones superficiales de ASTM deben revisarse por separado, en lugar de traducirlas a una clase de apariencia EN supuesta. Para paneles expuestos, identifique la cara crítica y acuerde la apariencia aceptable antes de la producción.
Para piezas pintadas o adheridas, pregunte exactamente qué tratamiento se ha aplicado: pasivación química, aceite, otro tratamiento o una condición sin tratar acordada. «Apto para pintar» es demasiado impreciso si no se conocen el pretratamiento y el sistema de pintura. Cuando se apliquen requisitos sobre sustancias restringidas, solicite pruebas del tratamiento suministrado realmente, en lugar de suponer que todos los sistemas de pasivación son iguales.
También se debe prestar atención a la protección durante el almacenamiento. La humedad atrapada entre vueltas muy apretadas puede causar manchas por almacenamiento húmedo. Acuerde el embalaje, la protección durante el transporte y la inspección a la recepción, teniendo en cuenta que ni el embalaje ni la pasivación hacen aceptable un almacenamiento prolongado en condiciones húmedas.
Compruebe qué ocurre después de la entrega de la bobina
La especificación completa debe indicar el espesor, el ancho, las tolerancias, el estado de los bordes, el diámetro interior de la bobina y los límites de masa de la bobina. Aclare el criterio de espesor empleado para el pedido y la medición, incluido el tratamiento del recubrimiento metálico según los requisitos aplicables. Las ambigüedades menores pueden tener consecuencias importantes cuando las piezas deben ajustarse a utillajes existentes.
En las bandas cortadas en slitter, la curvatura lateral y el estado de las rebabas pueden causar más problemas que una pequeña variación estética. En piezas punzonadas y plegadas, conviene revisar la holgura del utillaje, el radio de plegado y el comportamiento del recubrimiento. Una bobina conforme puede seguir siendo inadecuada para una ventana de proceso determinada; los pliegues exigentes justifican pruebas con material representativo.
La soldadura añade otra consideración. Los recubrimientos de zinc afectan las condiciones de soldadura y requieren controles adecuados de los humos. Los daños en el recubrimiento y las zonas expuestas pueden requerir un procedimiento de reparación especificado. El cumplimiento de una norma para chapas no demuestra el rendimiento de un conjunto soldado terminado.
También hay aplicaciones en las que ninguna de las opciones recubiertas de zinc debería incluirse en la lista de candidatos. Para un servicio prolongado a altas temperaturas, un material resistente al calor como Bobina de acero inoxidable 309/309S puede merecer una evaluación técnica independiente. No es un producto galvanizado equivalente; la temperatura, la atmósfera, la fabricación y los requisitos de diseño deben guiar la decisión.
Documentación de inspección: la trazabilidad es más útil que un certificado genérico
Ninguno de los dos números de norma constituye una marca universal de aprobación de terceros. El cumplimiento del material, la documentación de inspección de la acería, la certificación del sistema de gestión y la aceptación reglamentaria específica del proyecto son cuestiones distintas. Por ejemplo, un certificado de sistema de gestión ISO no demuestra que una bobina concreta cumpla los requisitos de grado y recubrimiento solicitados.
Especifique al hacer el pedido el documento de inspección requerido. Si se necesita un certificado de inspección EN 10204 tipo 3.1, indíquelo expresamente; no debe darse por supuesto solo porque EN 10346 aparezca en la cotización. Para el suministro conforme a ASTM, defina el informe de ensayo requerido y cualquier disposición de inspección adicional.
- Haga coincidir la identificación de la bobina y las referencias de colada con las etiquetas de entrega.
- Compruebe el grado completo, la designación del recubrimiento, las dimensiones y las ediciones de las normas citadas.
- Confirme qué resultados informados abarcan la composición química, las propiedades mecánicas y la masa del recubrimiento.
- Revise la cobertura de las unidades de ensayo y las disposiciones de muestreo, especialmente cuando las bobinas se dividen o se cortan en slitter.
- Registre por separado cualquier desviación acordada, sin presentarla como una declaración de cumplimiento total.
La doble certificación requiere pruebas de conformidad con ambas normas. No basta con que un informe incluya dos números de norma si no se han abordado todos los requisitos aplicables de composición química, ensayos, tolerancias o aceptación del recubrimiento.
Adapte la revisión del proveedor a la pieza terminada
Al hablar de bobinas de acero galvanizado en caliente con Jiangsu Zhongersheng Metal Products Co., Ltd., vincule la especificación del material con la ruta de procesamiento. La empresa suministra productos de acero al carbono, acero galvanizado y acero inoxidable, y ofrece procesos como corte, plegado, punzonado, soldadura y tratamiento superficial. Estas capacidades hacen especialmente relevante la coordinación entre la selección del material y la fabricación.
Pregunte quién suministrará la documentación original de la acería, cómo se conservará la identificación después del procesamiento y qué dimensiones o condiciones superficiales de la pieza terminada se inspeccionarán. Si se necesita reparar el recubrimiento, preparar la superficie para pintar o aprobar la apariencia, incluya esos requisitos junto con la especificación de la bobina, en lugar de dejar que el taller los interprete.
Antes de aprobar una sustitución de ASTM por EN, resuelva tres cuestiones por separado: ¿es adecuado el sustrato para el diseño y la operación de conformado?, ¿cumple el recubrimiento los requisitos de exposición y aceptación?, ¿la documentación demuestra qué se suministró? Si alguna respuesta no está clara, no apruebe ni la declaración de equivalencia ni la autorización de producción hasta subsanar esa carencia específica.
Por favor, déjenos un mensaje