

Centro de noticias
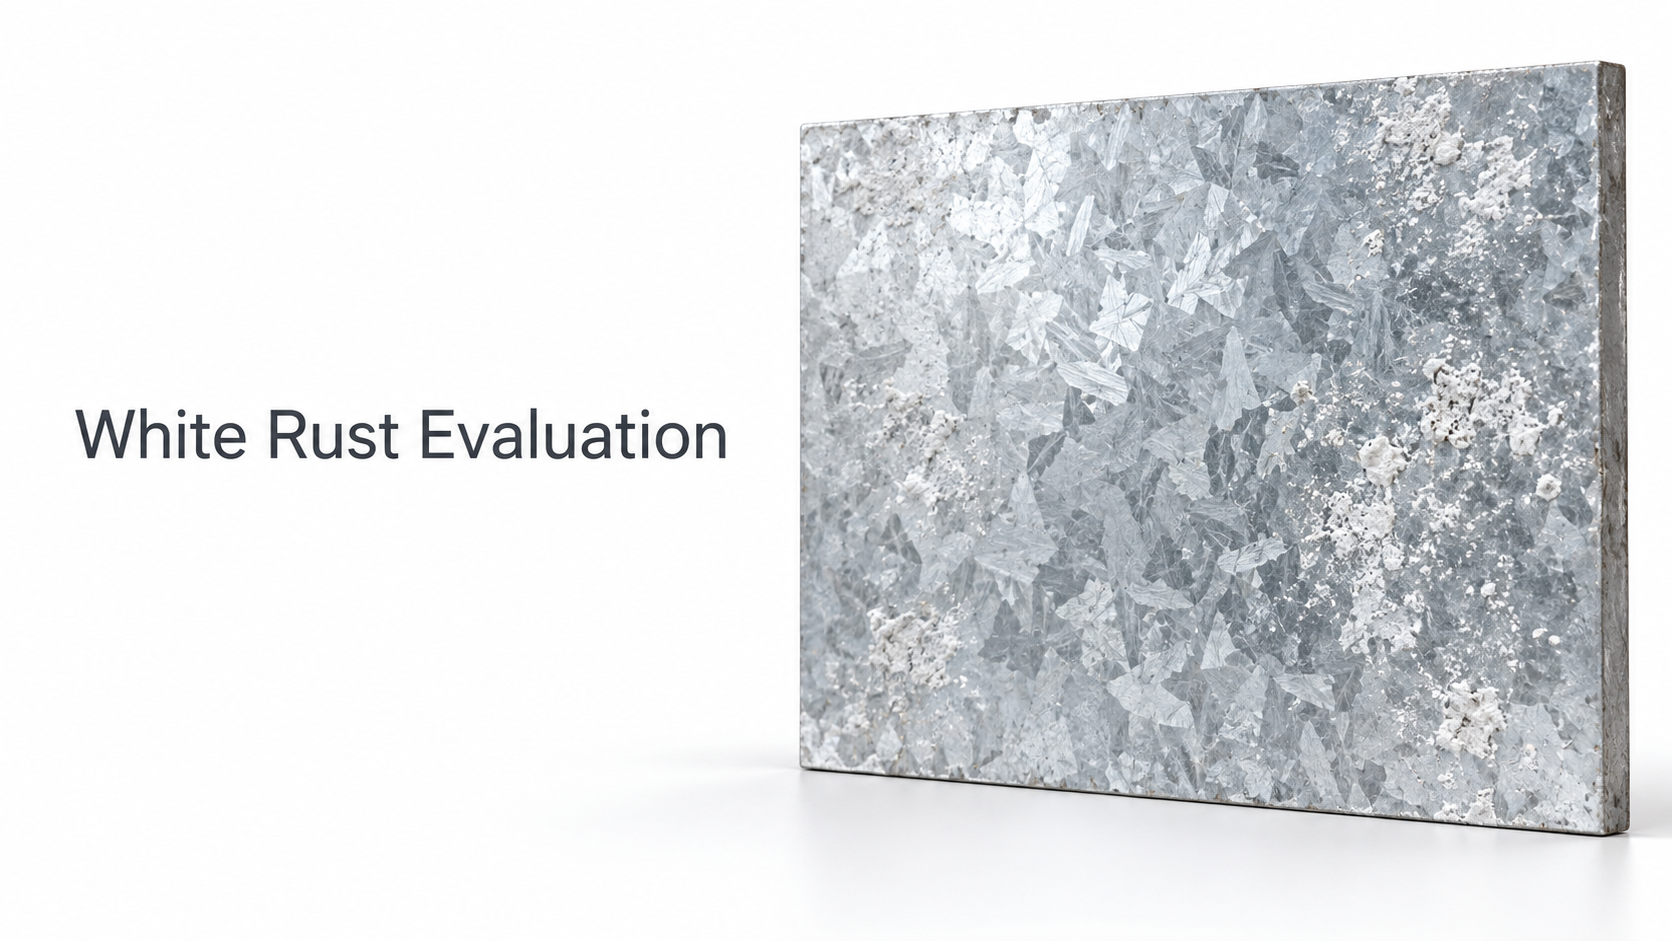
Es ese conocido momento de duda en el almacén o en el muelle de recepción. Abre el embalaje protector de un lote de acero recién llegado y ahí está: un polvo blanco, opaco y calcáreo que cubre la superficie del metal. Para el personal de control de calidad y gestión de seguridad, esta imagen desencadena de inmediato una serie de preguntas. ¿Se ha comprometido este lote? ¿No superará la inspección? Y, lo que es más importante, ¿incumple los límites estándar de óxido blanco en una chapa galvanizada o se trata solo de un problema estético superficial que puede aceptarse sin riesgo?
Comprender los límites precisos del óxido blanco no consiste simplemente en marcar casillas en un formulario de cumplimiento; se trata de proteger la integridad estructural de sus proyectos y evitar pérdidas financieras innecesarias por el rechazo de envíos. El óxido blanco, un problema común de corrosión del zinc, puede comprometer la capa protectora si no se controla durante el almacenamiento o el transporte. Esta guía completa describe los umbrales precisos establecidos por los estándares del sector, los métodos prácticos de evaluación y las estrategias eficaces de prevención para ayudarle a mantener una calidad óptima de los materiales y garantizar que su chapa galvanizada cumpla los requisitos más exigentes de durabilidad y seguridad.
La química detrás del aspecto calcáreo: ¿qué es exactamente el óxido blanco?
Antes de analizar los límites aceptables, es fundamental entender qué está viendo exactamente. A diferencia del óxido rojo, que indica que el acero base ha comenzado a corroerse y a perder resistencia estructural, el óxido blanco es estrictamente un fenómeno superficial. Se produce cuando el recubrimiento de zinc de la chapa galvanizada reacciona con la humedad y el oxígeno del aire, formando óxido de zinc e hidróxido de zinc.
Esta reacción suele producirse cuando el acero queda atrapado en un espacio cerrado y mal ventilado, con fluctuaciones de temperatura que provocan condensación. En esencia, el zinc se sacrifica para proteger el acero subyacente, pero al hacerlo forma ese antiestético depósito blanco y pulverulento. La pregunta clave para cualquier profesional de control de calidad no es si el zinc está reaccionando, sino si la reacción ha consumido suficiente recubrimiento como para dejar el metal base vulnerable.
Interpretación de los límites estándar: ¿qué dicen realmente las especificaciones?
Una de las frustraciones más comunes en el control de calidad es que las normas internacionales rara vez establecen un porcentaje universal y sencillo de «óxido blanco aceptable». Normas como ASTM A653 (para chapas de acero recubiertas de zinc) o ISO 1461 (para recubrimientos galvanizados en caliente) se centran principalmente en la masa, el espesor y la adherencia del recubrimiento. Sin embargo, también incluyen cláusulas específicas sobre la calidad de la superficie y las manchas producidas durante el almacenamiento.
Al evaluar los límites estándar del óxido blanco en una chapa galvanizada, el consenso y las prácticas generales del sector distinguen tres categorías de gravedad. Comprender estos niveles le ayudará a tomar decisiones informadas y justificables en el muelle de recepción.
Grado 1: manchas leves de almacenamiento (generalmente aceptables)
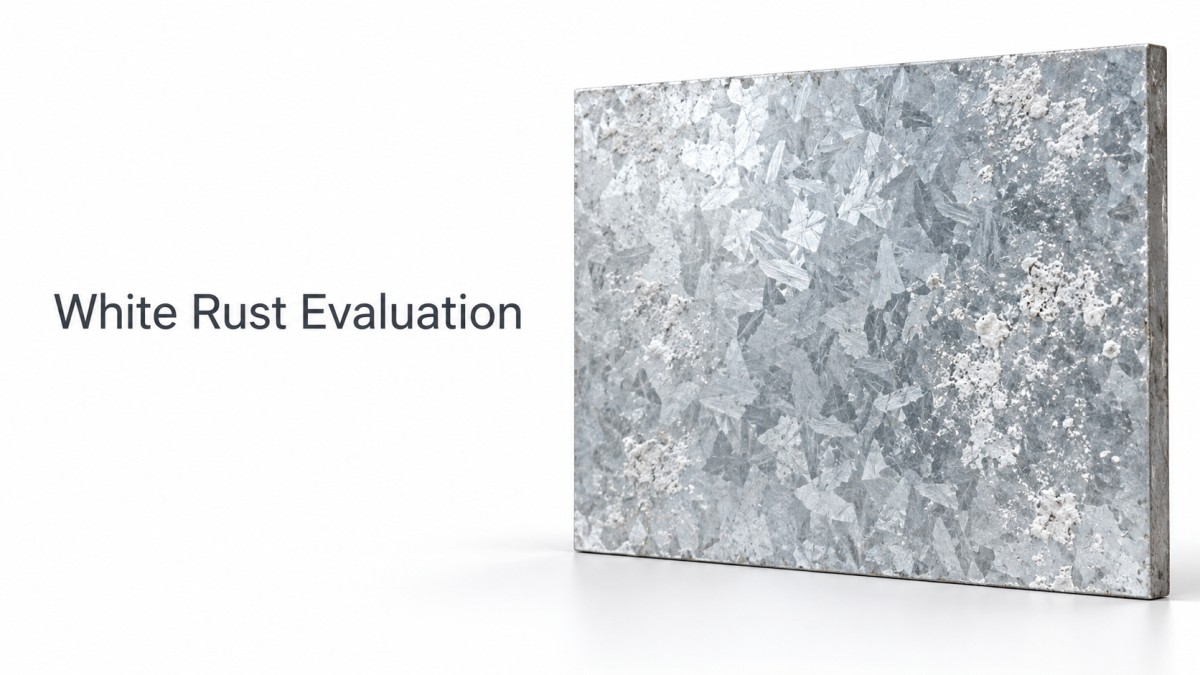
En esta etapa, el óxido blanco se presenta como una película ligera y polvorienta o un ligero oscurecimiento del patrón de flor. Si limpia la superficie con un paño limpio y seco, el residuo blanco se desprende con facilidad y deja al descubierto una capa de zinc relativamente intacta y brillante. Según la mayoría de las prácticas generales del sector, este nivel de oxidación se considera aceptable para muchas aplicaciones, siempre que se sigan cumpliendo los requisitos mínimos de masa del recubrimiento y que el material esté destinado a usos estructurales en interiores o sin exposición. No afecta significativamente a la resistencia a la corrosión de la chapa galvanizada.
Grado 2: oxidación moderada (requiere evaluación)
En este caso, el óxido blanco se vuelve más evidente y forma una capa más gruesa y costrosa que quizá no pueda eliminarse por completo al pasar un paño. El zinc subyacente puede tener un aspecto opaco o gris, o presentar pequeñas picaduras. En este nivel, los límites estándar dependen en gran medida de la aplicación final. Si la chapa galvanizada va a someterse a procesos posteriores, como pintura, recubrimiento en polvo o pasivación química, la presencia de óxido blanco moderado suele ser motivo de rechazo. La naturaleza porosa de la gruesa capa de hidróxido de zinc compromete seriamente la adherencia de la pintura y puede provocar un desprendimiento prematuro. Sin embargo, si la chapa se va a utilizar tal cual en una aplicación estructural no crítica y no visible, podría aceptarse tras una evaluación de ingeniería exhaustiva.
Grado 3: corrosión grave (inaceptable)
El óxido blanco grave se caracteriza por depósitos gruesos y apelmazados, picaduras profundas o la presencia de «manchas negras» (que indican que el zinc se ha consumido por completo y que el acero base está empezando a corroerse). Esto incumple inequívocamente cualquier límite estándar de calidad superficial. La capa protectora de zinc está comprometida y la vida útil estructural del material se reduce drásticamente. El material en estas condiciones debe rechazarse.
Evaluación práctica sobre el terreno: más allá de la inspección visual
Confiar únicamente en la vista puede inducir a error, especialmente si la iluminación del almacén es deficiente. Los responsables de seguridad y calidad con experiencia emplean varias técnicas prácticas para evaluar con precisión si el óxido blanco ha superado los límites aceptables.
El método más fiable sobre el terreno es la prueba de «limpiar e inspeccionar». Con un paño oscuro que no suelte pelusa, aplique una presión moderada sobre la zona afectada. Si el paño recoge el polvo blanco y el metal de debajo permanece liso y en gran medida reflectante, la capa de zinc está intacta. Si cuesta retirar el depósito con el paño o si la superficie subyacente se nota áspera, granulosa o con picaduras al tacto, el zinc se ha consumido considerablemente. Además, realizar una prueba de adherencia estándar con cinta en las zonas afectadas puede revelar si la corrosión subyacente ha debilitado la unión entre el recubrimiento y el sustrato.
Consecuencias posteriores: por qué el contexto importa en el control de calidad
Un error frecuente en la gestión de la calidad es aplicar una regla general a todos los materiales recibidos. Los límites estándar del óxido blanco en una chapa galvanizada siempre deben evaluarse teniendo en cuenta el destino final del material.
Si la chapa galvanizada se destina a revestimientos arquitectónicos o fachadas exteriores visibles, incluso las manchas leves de grado 1 podrían rechazarse por motivos estéticos. En cambio, si el material se va a utilizar en la estructura interna de un edificio comercial, donde quedará completamente cubierta por placas de yeso, es perfectamente razonable aceptar una tolerancia algo mayor a la oxidación superficial desde el punto de vista de la seguridad y la integridad estructural.
Además, si las chapas van a someterse a procesos posteriores, como plegado o punzonado, el óxido blanco abundante puede actuar como abrasivo y acelerar el desgaste de las herramientas y matrices. El personal de gestión de seguridad también debe tener en cuenta la manipulación: el óxido blanco grave puede generar partículas finas que, aunque no son muy tóxicas, irritan las vías respiratorias y exigen que el personal del almacén siga los protocolos de manipulación adecuados y utilice el equipo de protección individual (EPI).
Prevención y coordinación de la cadena de suministro
La forma más eficaz de controlar el óxido blanco es evitar que se forme desde el principio. Para ello, se requiere un enfoque colaborativo entre el fabricante, el proveedor logístico y sus propias instalaciones de almacenamiento.
En la fase de fabricación, la aplicación de tratamientos superficiales adecuados constituye la principal defensa. Las instalaciones de producción modernas utilizan pasivación con cromatos, tratamientos con silicatos o selladores orgánicos para crear una barrera que impida que la humedad reaccione con el zinc. Por ejemplo, en Jiangsu Zhongersheng Metal Products Co., Ltd., mantener la integridad del recubrimiento de zinc es una prioridad fundamental. Mediante talleres de producción estandarizados y procesos especializados de tratamiento superficial, las chapas y bobinas galvanizadas cuentan con robustas capas de pasivación diseñadas para resistir las exigencias del transporte y el almacenamiento. Además, un embalaje adecuado —con envolturas resistentes a la humedad, palés de madera para evitar la condensación del suelo y desecantes— es tan importante como el tratamiento químico.
Cuando el material llega a sus instalaciones, la responsabilidad recae en la gestión del almacén. Asegúrese de que la zona de almacenamiento esté seca, bien ventilada y mantenga una temperatura estable para evitar la condensación. Nunca almacene la chapa galvanizada directamente sobre el suelo y, si no puede evitar el almacenamiento en exteriores, asegúrese de que los paquetes estén elevados, cubiertos con lonas transpirables y colocados de forma que permitan la circulación del aire. Atraparla humedad bajo una lámina de plástico no transpirable es una forma segura de acelerar la formación de óxido blanco.
Cómo tomar la decisión final
Determinar los límites estándar del óxido blanco en una chapa galvanizada exige combinar conocimientos técnicos, pruebas prácticas sobre el terreno y comprensión del uso final del material. Rara vez se trata de una decisión sencilla de blanco o negro. Al ir más allá de las comprobaciones visuales superficiales y evaluar cuánto se ha consumido realmente la capa de zinc, el personal de control de calidad y gestión de seguridad puede tomar decisiones objetivas basadas en el riesgo.
Recuerde que el objetivo de la gestión de calidad no es rechazar material por un exceso de precaución, sino garantizar que cada pieza de acero que entra en su línea de producción o en su obra funcione exactamente según lo previsto en el diseño. En caso de duda, consulte las especificaciones concretas del proyecto, realice una prueba física de adherencia y mantenga una comunicación fluida con su proveedor de materiales metálicos para establecer criterios de aceptación claros y acordados por ambas partes antes de que el envío salga de fábrica.
Por favor, déjenos un mensaje