

Centro de noticias
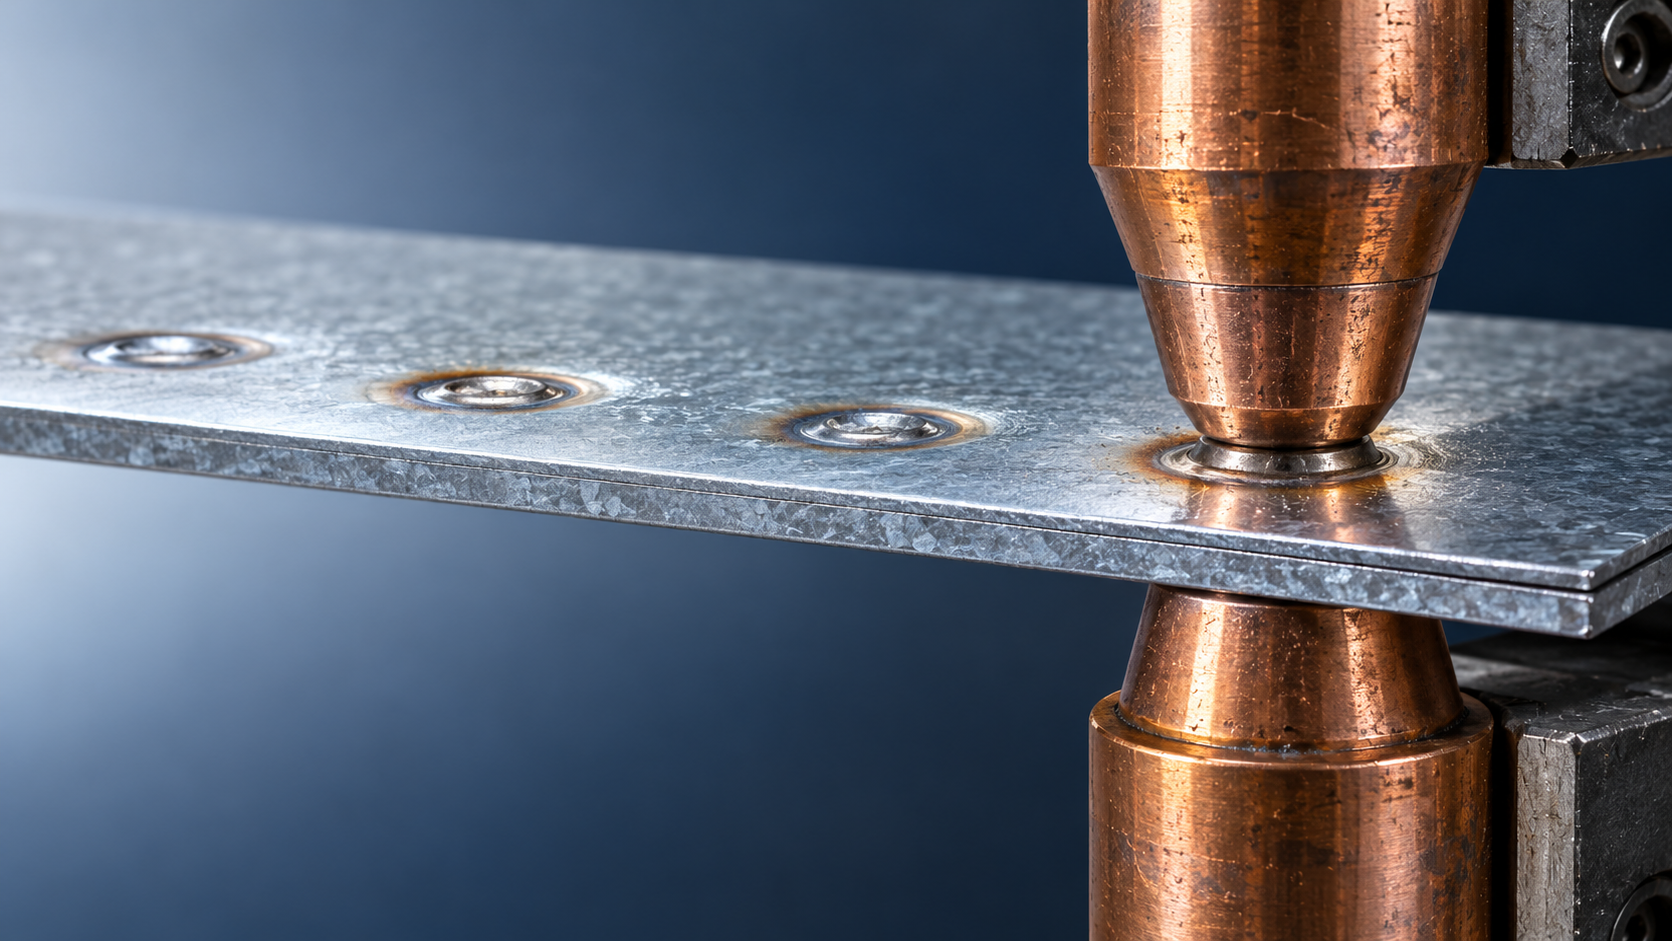
Un programa de soldadura por puntos que funciona con acero sin recubrimiento puede volverse poco fiable cuando el zinc entra en la unión. Las pepitas pequeñas, las expulsiones repentinas o los electrodos que empiezan a pegarse a mitad de una serie de producción son señales habituales. Con bobina de acero electrogalvanizado, el recubrimiento no es simplemente una capa protectora exterior a la soldadura: modifica el contacto eléctrico, la distribución del calor y el comportamiento de los electrodos durante todo el ciclo de soldadura.
Para obtener resultados fiables, es necesario comprender esos cambios antes de aumentar la corriente o prolongar el tiempo de soldadura. El objetivo práctico es formar una pepita de soldadura de acero sólida y, al mismo tiempo, controlar el desplazamiento del zinc, el desgaste de los electrodos y los daños en la protección contra la corrosión circundante.
¿Qué ocurre con el zinc antes de que se forme la pepita de acero?
La soldadura por resistencia por puntos genera calor cuando la corriente atraviesa un conjunto de chapas sujetas por presión. La conocida relación Q = I²Rt explica la importancia de la corriente, la resistencia y el tiempo. Sin embargo, en una soldadura real, la resistencia cambia continuamente a medida que se rompen las películas superficiales, se amplían las áreas de contacto y se calientan las chapas.
El zinc se funde aproximadamente a 420 °C y hierve aproximadamente a 907 °C a presión atmosférica, temperaturas muy inferiores al intervalo de fusión del acero. Estas temperaturas ofrecen un contexto útil, aunque la presión y el confinamiento afectan al comportamiento del zinc dentro de una unión real.
Durante la soldadura, el recubrimiento se ablanda y se funde antes de que el acero forme una pepita. La fuerza de los electrodos desplaza parte del zinc líquido de las zonas de contacto sometidas a mayor presión. A medida que continúa el calentamiento, la interfaz acero-acero alcanza una concentración de calor suficiente para producir la fusión. El zinc que permanece cerca de la zona caliente puede vaporizarse, mientras que el zinc desplazado puede acumularse alrededor del perímetro de la soldadura.
Esta secuencia explica por qué un cambio aparentemente menor en el recubrimiento puede alterar un proceso que antes era estable. La máquina debe establecer un contacto fiable, gestionar un recubrimiento líquido en movimiento y crear una pepita de acero en el mismo ciclo breve.
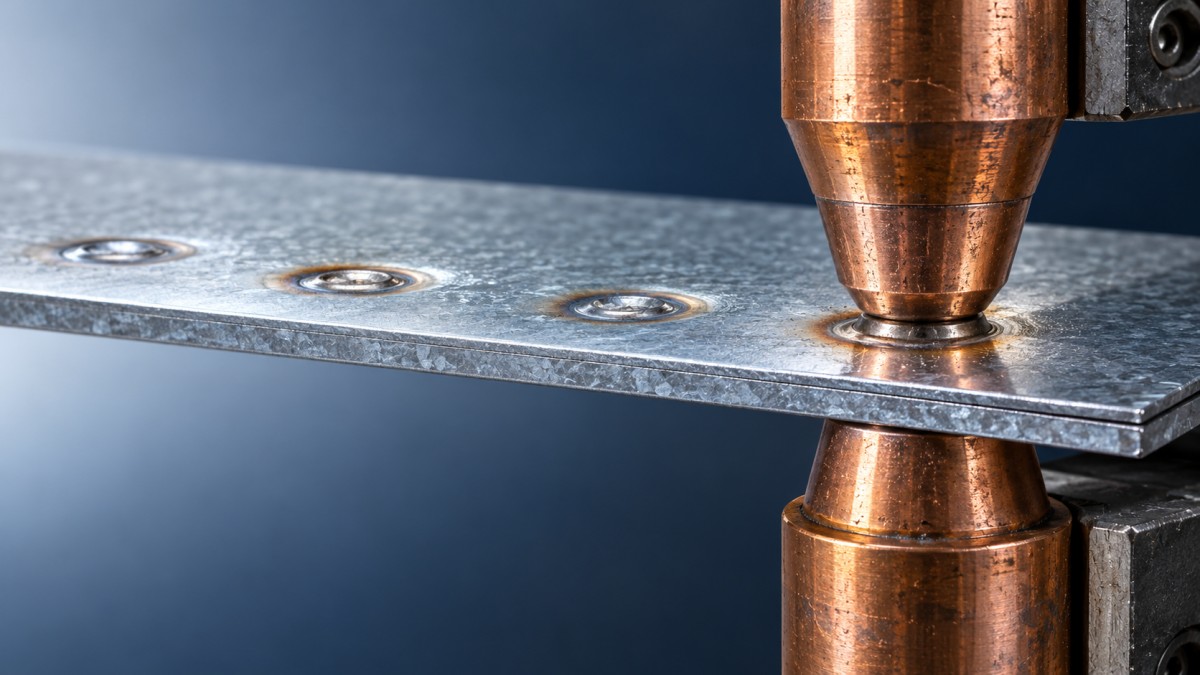
Por qué la bobina de acero electrogalvanizado necesita una ventana de soldadura diferente
La electrogalvanización deposita zinc mediante electrólisis. En comparación con muchos productos galvanizados por inmersión en caliente convencionales, el material electrogalvanizado suele tener un recubrimiento más fino y liso. Esto puede favorecer un contacto superficial más uniforme, pero no hace que el material se comporte como el acero sin recubrimiento.
El espesor del recubrimiento, la cobertura de cada cara, el aceite, la pasivación y otros tratamientos superficiales influyen en la soldabilidad. El grado de acero y el espesor de la chapa también son igual de importantes. No se debe asumir automáticamente que dos bobinas descritas únicamente como «electrogalvanizadas» pueden compartir el mismo programa de soldadura aprobado.
La resistencia de contacto cambia durante la soldadura
Las interfaces recubiertas de zinc suelen presentar un perfil de resistencia distinto al del acero sin recubrimiento. El zinc blando puede aumentar el área de contacto efectiva bajo presión, reducir la densidad de corriente y cambiar dónde se genera el calor. Los óxidos, lubricantes y tratamientos superficiales pueden añadir resistencia, por lo que el efecto neto no puede predecirse únicamente a partir del tipo de recubrimiento.
En muchas combinaciones de acero recubierto se necesita una corriente de soldadura mayor que para un conjunto comparable sin recubrimiento. Se trata de una expectativa inicial, no de una regla de ajuste universal. Una corriente excesiva puede llevar el proceso directamente a la expulsión sin producir una unión más fiable.
El intervalo de corriente útil puede desplazarse o estrecharse
El lóbulo de soldadura identifica las combinaciones de corriente y tiempo que cumplen los criterios de soldadura requeridos sin provocar expulsiones inaceptables u otros defectos. El zinc puede desplazar esta ventana de funcionamiento. El desgaste de los electrodos, la contaminación y las variaciones del recubrimiento pueden reducir aún más el margen disponible durante la producción.
El mejor ajuste de producción no es la corriente más alta que evita las salpicaduras visibles. Es un ajuste validado con margen suficiente para tolerar las variaciones normales y cumplir los requisitos mecánicos y dimensionales especificados.
Ajuste el programa como un sistema, no como cuatro valores independientes
Cuando las pepitas son pequeñas, los operarios suelen recurrir de inmediato al control de corriente. Antes de hacerlo, compruebe el ajuste de las piezas, el estado de los electrodos, la fuerza real y la refrigeración. Un programa no puede compensar de forma fiable unas puntas muy desgastadas o unas chapas que no encajan entre sí.
El tiempo de apriete merece atención. Los electrodos deben alcanzar la fuerza prevista antes de que empiece a circular la corriente. La lectura del regulador de presión, por sí sola, no confirma que la fuerza requerida llegue a las chapas, especialmente si se producen desviaciones de la pinza, fricción o dificultades de acceso.
El tiempo de mantenimiento también importa. Mantener la fuerza después de interrumpir la corriente permite que la pepita se solidifique bajo presión. Soltar demasiado pronto puede comprometer la uniformidad, especialmente cuando el conjunto tiende a separarse elásticamente.
Algunos equipos permiten utilizar pulsos de acondicionamiento, pulsos múltiples o rampas de corriente controladas. Estas opciones pueden ayudar a gestionar las condiciones superficiales y el desarrollo del calor en determinados conjuntos. No mejoran el proceso automáticamente: un pulso preliminar modifica la interfaz que recibe el pulso principal y debe validarse junto con el programa completo.
El desgaste de los electrodos suele ser la causa de que un buen ajuste deje de funcionar
El zinc interactúa con las superficies de los electrodos de aleación de cobre y produce capas de aleación y depósitos que modifican el comportamiento del contacto. La presión y el calor repetidos también deforman la punta. Con el tiempo, la cara del electrodo puede ensancharse, picarse o quedar irregular.
Cuando aumenta la superficie de contacto, la densidad de corriente disminuye con la misma corriente total. Los operarios pueden responder aumentando la corriente, lo que restablece temporalmente el tamaño de la pepita, pero acelera el desgaste. Con el tiempo, la línea pasa a depender de ajustes frecuentes y empieza a producir alternativamente soldaduras débiles y expulsiones.
Un enfoque más controlado combina:
- Material y geometría adecuados de los electrodos: seleccione las caperuzas en función del conjunto de acero y del equipo, en lugar de asumir que una misma caperuza sirve para todos los productos galvanizados.
- Refrigeración verificada: compruebe el caudal, la temperatura y el suministro del refrigerante cerca de la punta conforme a los requisitos del equipo.
- Refrentado repetible: restablezca la forma prevista de la cara en lugar de limitarse a eliminar los depósitos visibles.
- Límites de sustitución definidos: sustituya las caperuzas cuando el refrentado ya no permita mantener la geometría y el estado requeridos.
El escalonamiento de corriente puede compensar el desgaste predecible de los electrodos dentro de un intervalo validado. No debe ocultar una refrigeración obstruida, un refrentado irregular ni depósitos intensos de zinc. Los ensayos de vida útil de los electrodos son más informativos que evaluar únicamente las primeras soldaduras realizadas con caperuzas nuevas.
Interprete el defecto antes de cambiar la corriente
Un mismo síntoma visible puede tener varias causas. Inspeccione tanto las marcas de contacto de los electrodos como la interfaz de la unión y, cuando sea necesario, utilice ensayos destructivos para determinar qué contiene realmente la soldadura.
Pepitas pequeñas o inconsistentes
Compruebe el diámetro de la punta, la alineación, la corriente real suministrada, la fuerza, las separaciones entre chapas y el estado de la superficie. Las soldaduras existentes cercanas pueden desviar la corriente por trayectorias alternativas, un fenómeno conocido como derivación de corriente. Por ello, un programa establecido con probetas aisladas puede comportarse de forma distinta en una secuencia de producción con soldaduras muy próximas.
Expulsiones e indentaciones profundas
Entre las posibles causas se incluyen un aporte de calor excesivo, una fuerza insuficiente, un mal ajuste de las piezas o una concentración de corriente provocada por la desalineación. La expulsión no demuestra que se haya formado una pepita grande y resistente; el metal expulsado puede dejar una unión inaceptable. Antes de decidir una corrección, determine si el fenómeno se produce entre las chapas o en el punto de contacto con el electrodo.
Electrodos adheridos o depósitos rápidos
Inspeccione el estado de las caperuzas, la refrigeración, la alineación y el aporte de calor. Compruebe si el aceite o el tratamiento superficial difieren de los del material validado. Aumentar simplemente la fuerza puede modificar el calentamiento y crear otro problema, por lo que debe comprobar el rendimiento de la pepita después de cualquier ajuste.
Fisuras cerca de la soldadura
En algunos grados susceptibles de acero de alta resistencia, el zinc líquido puede contribuir a la fragilización por metal líquido en determinadas condiciones térmicas y de tensión. Esto no es inevitable en el acero electrogalvanizado y no debe suponerse que explica todas las fisuras. Los casos sospechosos requieren un análisis metalográfico y una revisión del grado de acero, la alineación de los electrodos y el programa de soldadura.
¿Qué debe medirse durante la validación?
Una superficie de aspecto limpio no constituye una prueba de aceptación. La validación debe utilizar los grados de acero, la combinación de espesores, el estado del recubrimiento, la disposición de los electrodos y las condiciones representativas del conjunto reales.
Empiece con ensayos controlados para establecer el intervalo aceptable de corriente y tiempo con la fuerza prevista. Evalúe el tamaño de la pepita o de la soldadura mediante el método exigido por la especificación aplicable, junto con el rendimiento mecánico, la indentación, la expulsión y cualquier fisura. En conjuntos de espesores desiguales, examine también si la fusión se desarrolla adecuadamente a través de la unión.
Entre las normas útiles se incluyen ISO 18278-2 para los procedimientos de evaluación de la soldabilidad en soldadura por puntos, ISO 10447 para los ensayos de pelado y cincelado y ISO 14273 para los ensayos de tracción-cizallamiento de soldaduras por puntos por resistencia. Para conjuntos de acero de automoción, puede aplicarse AWS D8.1M cuando lo especifique el cliente. Antes de utilizarlas, confirme la edición vigente, el alcance de los materiales y los criterios de aceptación contractuales.
Una regla de tamaño de soldadura citada con frecuencia no debe sustituir al plano ni a la especificación aplicable. Del mismo modo, un botón arrancado durante un ensayo de pelado aporta información útil, pero el tamaño del botón, el tamaño de la zona de fusión y la resistencia de la unión no son mediciones intercambiables.
Registre la corriente real de soldadura, la fuerza, los tiempos, la geometría de las caperuzas, las condiciones de refrigeración y el número de soldaduras entre operaciones de refrentado. Cuando estén disponibles, la monitorización de la resistencia dinámica o del desplazamiento del electrodo puede ayudar a detectar cambios en el proceso, pero es necesario correlacionar las señales con la calidad de las soldaduras ensayadas.
Controle el material recibido y el recubrimiento que queda alrededor de la soldadura
Una soldadura estable empieza con una especificación clara del material. Para la bobina de acero electrogalvanizado, confirme el grado del acero base, la tolerancia de espesor, la designación del recubrimiento, la distribución del recubrimiento en cada cara, el tratamiento superficial y el estado del aceite. No dé por sentado que la masa de recubrimiento indicada corresponde a cada cara; confirme cómo la declara el proveedor.
Al adquirir bobinas o piezas cortadas y procesadas a través de Jiangsu Zhongersheng Metal Products Co., Ltd., estos detalles deben formar parte de la conversación sobre compras y procesamiento. El corte, el plegado y el punzonado pueden afectar al ajuste o introducir contaminación superficial, por lo que en los ensayos de soldadura deben incluirse piezas procesadas representativas, no solo muestras de bobina impecables.
Mantenga el material recibido limpio y seco e investigue cualquier cambio inesperado en el aceite o el aspecto de la superficie. Evite el amolado incontrolado del recubrimiento como solución habitual de soldadura: altera la protección contra la corrosión y crea un estado superficial distinto del proceso validado.
Los daños locales en el recubrimiento alrededor de una soldadura por puntos son inevitables. En conjuntos expuestos o críticos frente a la corrosión, especifique la protección posterior a la soldadura requerida, como un sistema aprobado de reparación del recubrimiento, un sellador o un proceso de acabado posterior. Inspeccione tanto las superficies exteriores accesibles como los solapes que puedan retener humedad.
Durante la soldadura pueden generarse humos que contienen zinc, especialmente si se produce sobrecalentamiento o expulsión. Utilice una ventilación por extracción localizada adecuada y las medidas de control de exposición laboral establecidas en la evaluación de riesgos del centro. El pequeño tamaño de una soldadura por puntos no elimina la necesidad de controlar los humos.
La soldadura por puntos repetible de bobina de acero electrogalvanizado se consigue controlando todo el sistema de contacto: recubrimiento, conjunto de acero, fuerza, corriente, estado de los electrodos y refrigeración. Una vez validado el sistema, las comprobaciones rutinarias y el mantenimiento disciplinado de las puntas suelen ser más valiosos que intentar compensar cada cambio con otro aumento de corriente.
Por favor, déjenos un mensaje