

Centro de noticias
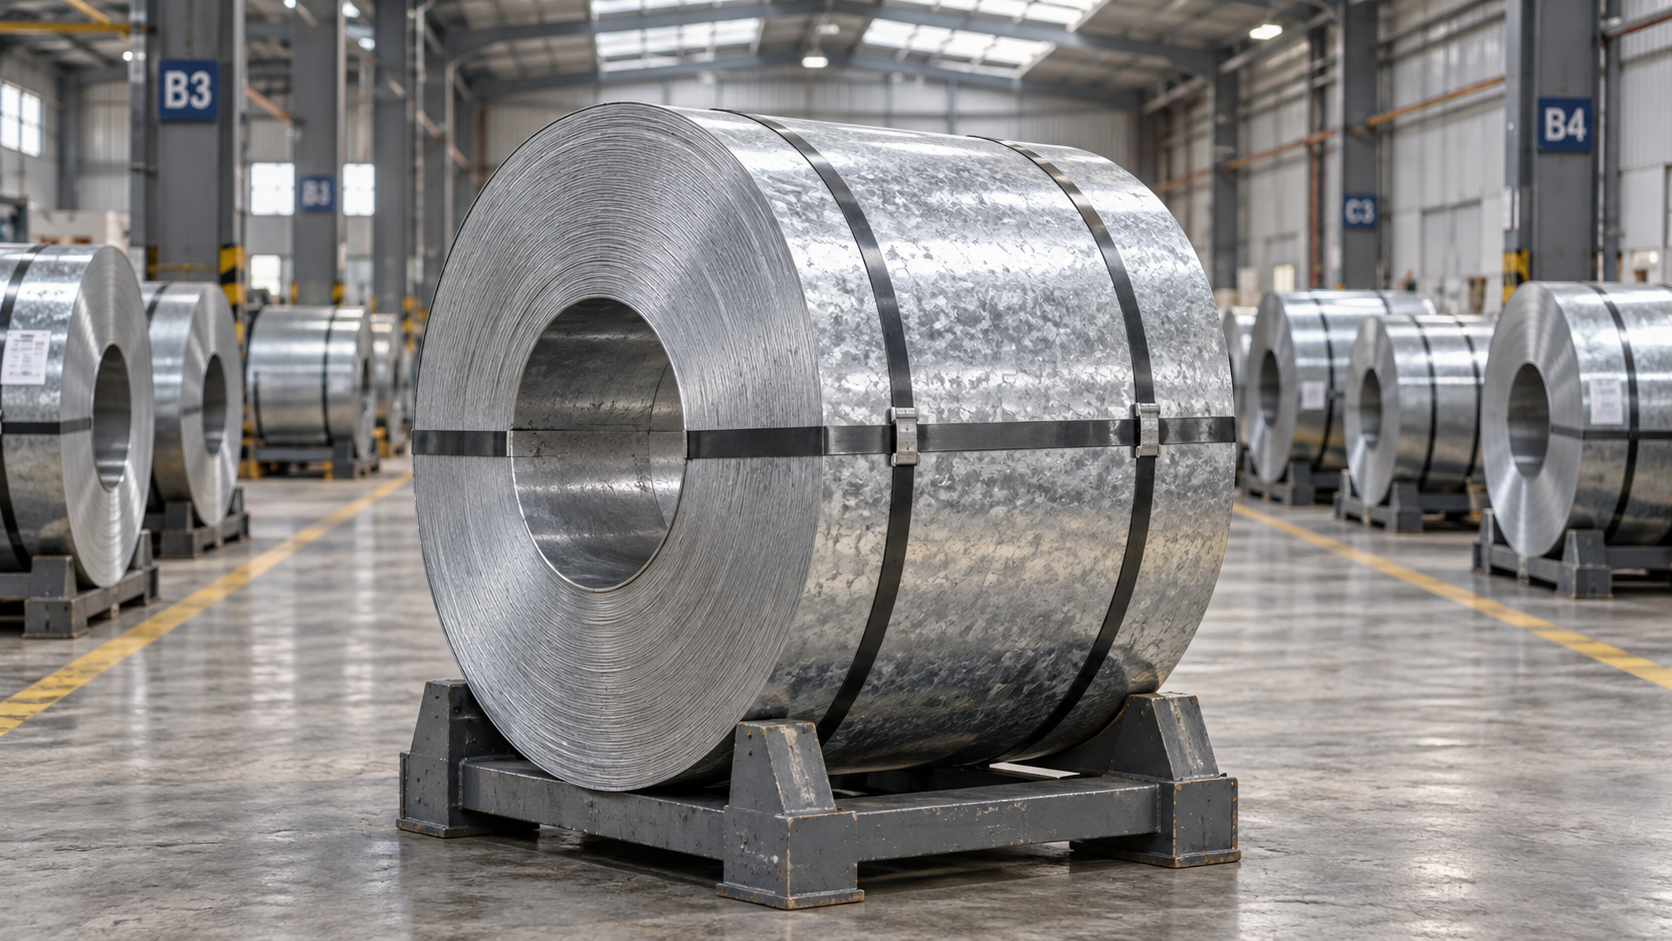
Para prevenir la oxidación blanca en bobinas galvanizadas por inmersión en caliente, evite que entre humedad entre las espiras y gestione las entregas mojadas antes de incorporarlas al almacenamiento habitual. Un techo por sí solo no basta: el agua de lluvia puede entrar por embalajes dañados y puede formarse condensación cuando el acero frío entra en contacto con aire cálido y húmedo. Una vez que el agua queda atrapada entre capas fuertemente enrolladas, resulta difícil secarlas.
La rutina de almacenamiento más eficaz combina la inspección de entrada, soportes secos, exposición controlada al aire húmedo y un embalaje adecuado a las condiciones de almacenamiento. Si una bobina ya está mojada, volver a envolverla y dejarla en el almacén puede agravar los daños.
Por qué las bobinas fuertemente enrolladas son vulnerables a la oxidación blanca
La oxidación blanca, también denominada mancha por almacenamiento en húmedo, es un depósito blanco o grisáceo de productos de corrosión del zinc. Se forma cuando la humedad permanece en contacto con la superficie galvanizada, especialmente en lugares donde la circulación del aire es limitada. A medida que se forman esos depósitos, el recubrimiento de zinc se consume.
En condiciones de exposición adecuadas, el zinc desarrolla una pátina superficial protectora. Entre las capas húmedas de una bobina, el secado restringido y el acceso limitado al dióxido de carbono atmosférico interfieren con ese proceso. Esto explica por qué pueden aparecer manchas dentro de las espiras de una bobina, aunque la superficie exterior expuesta parezca aceptable.
Un depósito blanco ligero no significa automáticamente que el acero no pueda utilizarse. Los depósitos abundantes, la humedad persistente o la oxidación roja requieren una evaluación más detenida, ya que la pérdida de recubrimiento puede ser más grave. El aspecto por sí solo no permite determinar cuánto zinc utilizable queda.
Inspeccione las entregas antes de incorporarlas al inventario
La inspección de recepción es la mejor oportunidad para detectar la humedad antes de que se convierta en un problema oculto de almacenamiento. Cuando sea práctico, compruebe el estado de la carga y del embalaje antes de descargarla y, después, inspeccione las superficies accesibles de la bobina una vez que esté apoyada de forma segura.
- Busque indicios de entrada de agua: envolturas rasgadas, protecciones de los bordes aplastadas, juntas mojadas, agua acumulada y marcas de agua alrededor del ojo de la bobina.
- Compruebe si hay condensación: las gotas sobre el acero, las flejes o el interior de un embalaje accesible pueden indicar que la entrega ha pasado a un ambiente más cálido y húmedo.
- Examine los bordes expuestos: los depósitos blancos, las zonas oscuras y húmedas o las manchas concentradas entre las vueltas requieren atención.
- Registre el estado: fotografíe las zonas afectadas y conserve la identificación de la bobina para poder relacionar con la entrega cualquier hallazgo posterior.
Separe las bobinas sospechosas del material seco y márquelas para su evaluación. No dé por hecho que una envoltura exterior seca demuestra que el acero que hay debajo está seco. Del mismo modo, que el embalaje exterior esté mojado no demuestra que el agua haya llegado a todas las capas; sí es un motivo para investigar sin demora.
Mantenga colocados los flejes de sujeción durante las inspecciones rutinarias. Retirar los flejes o aflojar las espiras sin el equipo adecuado supone un grave riesgo durante la manipulación. Toda inspección que requiera acceso entre las capas debe realizarse en una zona de procesamiento controlada.
Organice el almacenamiento para controlar la humedad
Almacene las bobinas galvanizadas dentro de un edificio protegido de la intemperie, lejos de puertas por las que pueda entrar lluvia impulsada por el viento, techos con goteras, zonas de lavado y equipos de refrigeración que produzcan goteo. Elija un lugar donde la temperatura y la humedad cambien gradualmente. Un espacio junto a una puerta de carga que se abre con frecuencia puede seguir siendo problemático aunque el resto del almacén esté seco.
Utilice cunas o soportes secos con capacidad de carga adecuada que mantengan la bobina separada del suelo y eviten que se mueva. Siga la orientación de almacenamiento y la disposición de apilado aprobadas para la bobina y su embalaje. Cambiar la orientación para favorecer el drenaje no es adecuado, salvo que lo permitan el sistema de manipulación y las instrucciones del proveedor.
Los soportes también requieren atención, al igual que el suelo. La madera mojada, el material de embalaje empapado y los materiales de contacto contaminados pueden retener humedad contra el acero. Mantenga los soportes limpios y secos, y sustituya el embalaje dañado antes de almacenar una bobina.
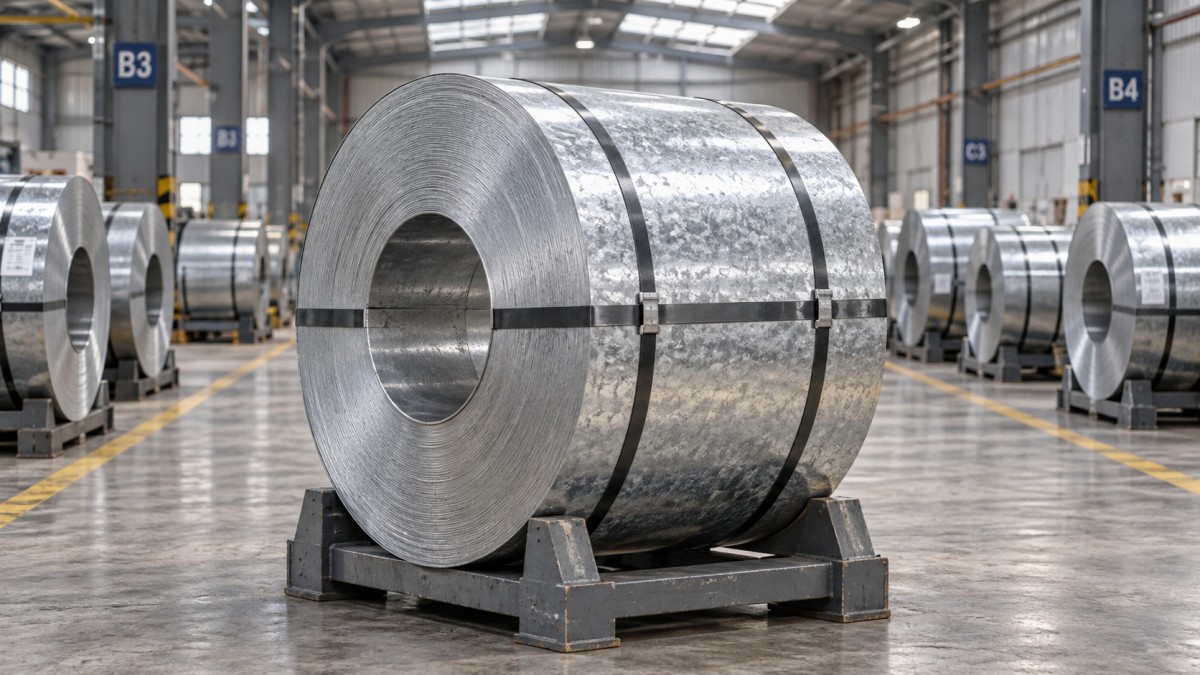
Deje suficiente espacio alrededor de las bobinas almacenadas para inspeccionarlas y permitir la circulación del aire del almacén. Evite amontonarlas contra las paredes, donde las fugas o la condensación podrían pasar inadvertidas. La circulación de aire alrededor de una bobina ayuda a secar las superficies expuestas, pero no puede eliminar de forma fiable el agua atrapada en el interior de espiras muy apretadas.
En un almacén con distintos metales, destine posiciones de almacenamiento limpias específicas para el material galvanizado. Productos como Tubo de latón C27400/H63 no deben apoyarse directamente contra superficies galvanizadas, ya que la humedad podría crear un puente entre los metales. Los soportes separados también ayudan a evitar arañazos y facilitan la inspección del estado de cada producto.
Controle la condensación cuando lleguen bobinas frías
La condensación se produce cuando la superficie del acero está más fría que el punto de rocío del aire circundante. El punto de rocío es la temperatura a la que la humedad del aire empieza a condensarse. Un almacén puede parecer confortable mientras una bobina recién entregada está lo bastante fría como para acumular agua.
Esto suele ser importante cuando las bobinas llegan desde un transporte frío a un edificio cálido y húmedo. Abrir mucho las puertas o dirigir aire húmedo hacia la carga puede aumentar la condensación en lugar de ayudar a secarla.
Mida las condiciones cerca de la zona de recepción y de las posiciones de almacenamiento, incluida la temperatura del aire, la humedad relativa y la temperatura de la superficie de la bobina. Compare la temperatura de la superficie con el punto de rocío local. Una lectura de la humedad del aire por sí sola no permite saber si una bobina fría está en riesgo.
Si una bobina está seca y su embalaje resistente a la humedad está intacto, dejar que se caliente gradualmente antes de abrirla puede reducir su exposición al aire húmedo. Para que este método funcione, el interior del embalaje debe estar realmente seco. Si se sospecha que ha entrado agua, es necesario inspeccionarla y secarla de forma controlada, en vez de limitarse a esperar el tiempo habitual.
Utilice deshumidificación cuando el aire exterior vaya a aportar humedad. La ventilación es útil cuando el aire entrante tiene capacidad de secado adecuada; los ventiladores que solo mueven aire húmedo del almacén no eliminan la humedad. Evite la calefacción de combustión directa, que añade vapor de agua al espacio de almacenamiento, y el calentamiento local intensivo, que puede crear temperaturas desiguales o dañar el embalaje.
Conserve los embalajes útiles y elimine las trampas de humedad
El embalaje protector puede mantener la lluvia, la suciedad y el aire húmedo alejados del acero, pero si está dañado o se gestiona de forma incorrecta puede retener agua contra este. La decisión de mantener una bobina envuelta depende de su estado, del diseño del embalaje y del entorno de almacenamiento.
No cubra una bobina húmeda con láminas de plástico pensando que así queda protegida. Las cubiertas deben impedir la entrada de agua sin crear un espacio donde esta se acumule o quede atrapada la humedad existente. El almacenamiento al aire libre aumenta la exposición a la intemperie y a los ciclos de temperatura, por lo que debe evitarse cuando se disponga de un almacenamiento interior adecuado.
Los desecantes pueden ayudar a controlar la humedad dentro de un embalaje sellado y diseñado adecuadamente. Su capacidad es limitada y no pueden compensar una envoltura con fugas ni una bobina mojada. Colocar bolsas sueltas de desecante en una zona de almacenamiento abierta apenas controla la humedad entre las espiras.
Elija la protección superficial teniendo en cuenta el proceso posterior
La pasivación y el aceite protector pueden reducir la probabilidad de que aparezcan manchas por almacenamiento en húmedo, pero ninguno de los dos hace que las bobinas galvanizadas por inmersión en caliente sean inmunes al almacenamiento prolongado en condiciones húmedas. Especifique el tratamiento superficial suministrado al realizar el pedido, especialmente si las bobinas pasarán por rutas de transporte húmedas o permanecerán almacenadas antes del procesamiento.
El tratamiento también debe ser adecuado para la etapa siguiente. La pintura, la unión adhesiva, la soldadura y el conformado pueden tener distintos requisitos de limpieza y preparación de la superficie. Un tratamiento elegido únicamente para proteger durante el almacenamiento puede generar trabajo de limpieza adicional o afectar el procesamiento posterior si no se ha comprobado su compatibilidad.
Compruebe en la documentación del pedido cuál es el tratamiento suministrado. No dé por hecho que todas las bobinas galvanizadas tienen el mismo nivel de pasivación o aceite. Aplicar aceite adicional en el almacén solo es apropiado si se han acordado el producto, el método de aplicación y los requisitos de limpieza posteriores.
Si una bobina se moja, actúe antes de devolverla al inventario
Una entrega mojada requiere una respuesta asignada, no simplemente otro lugar de almacenamiento. Primero, detenga cualquier nueva entrada de agua y traslade la bobina a una zona seca y controlada utilizando equipos de manipulación autorizados.
- Documente y aísle la bobina. Registre su número, las zonas mojadas, los daños en el embalaje y los depósitos visibles. Mantenga claramente indicado su estado para que no se entregue sin evaluación.
- Exponga de forma segura las superficies mojadas accesibles. Retire el embalaje exterior afectado cuando pueda hacerlo sin alterar la sujeción ni la estabilidad de la bobina.
- Séquela con aire adecuado. Utilice un flujo de aire seco y limpio y controle la humedad. Compruebe si quedan restos de humedad en las superficies accesibles y en el embalaje.
- Evalúe si es probable que haya humedad en el interior. Si ha entrado agua entre las vueltas, organice una evaluación en una línea de desenrollado o procesamiento debidamente equipada. Que las superficies exteriores estén secas no demuestra que el interior lo esté.
- Decida qué hacer con el material. Libérelo, dé prioridad a su procesamiento, límpielo o rechácelo según su estado y el uso previsto.
No separe las vueltas haciendo palanca, no afloje la bobina manualmente ni retire los flejes de sujeción para mejorar la ventilación. Si es necesario desenrollarla, se requiere el equipo adecuado de línea y un plan controlado para inspeccionar y secar la banda.
Evalúe la oxidación blanca incipiente según el estado del recubrimiento y el uso final
Si aparecen manchas leves, elimine primero la fuente de humedad. Limpiar sin corregir las condiciones de almacenamiento permite que el mismo problema se repita. Registre el aspecto original antes de retirar los depósitos, especialmente si es posible que deba tratar con el proveedor el estado de la entrega.
Los depósitos ligeros y sueltos pueden eliminarse con un método de limpieza suave y adecuado, pero el método debe ser compatible con el recubrimiento y el acabado previsto. El cepillado agresivo con alambre, el amolado o el uso de limpiadores ácidos no aprobados pueden eliminar zinc en buen estado junto con la mancha. Pruebe cualquier método de limpieza acordado en una zona pequeña antes de tratar más material.
La aceptación depende de algo más que el color. Considere el alcance de las manchas, los indicios de pérdida de recubrimiento, el estado de ambas caras de la banda y los requisitos del componente acabado. Las superficies arquitectónicas visibles y el material destinado a pintura pueden requerir una evaluación superficial más estricta que los componentes ocultos.
Los depósitos abundantes, la posible formación de picaduras o la oxidación roja justifican una evaluación más detallada del recubrimiento antes del procesamiento. Si el espesor de zinc restante influye en la aceptación, utilice un método de medición adecuado en lugar de estimarlo por la cantidad de polvo blanco.
Integre las inspecciones de almacenamiento en el control de inventario
Utilice primero el material adecuado más antiguo y mantenga visibles las fechas de entrega. Cuando la programación de pedidos lo permita, dé prioridad a las bobinas que hayan estado expuestas a la humedad, una vez evaluadas y aprobadas. Un almacenamiento más breve reduce las oportunidades de exposición, aunque no sustituye unas condiciones secas.
Aumente la frecuencia de las inspecciones después de goteras en el techo, lluvias intensas, cambios importantes de temperatura o aperturas prolongadas de las puertas. Compruebe los bordes de las bobinas, las juntas del embalaje, los soportes y los suelos cercanos. Estos lugares suelen revelar un problema de humedad en desarrollo antes de que las manchas se extiendan.
Mantenga un registro claro de las condiciones de recepción, el tratamiento superficial, la ubicación de almacenamiento y cualquier acción de secado o limpieza de cada bobina. Antes de liberar material sospechoso para producción, determine si la humedad llegó a las espiras y si la superficie sigue siendo adecuada para el proceso previsto. Estas dos comprobaciones son más útiles que limitarse a registrar que ahora el exterior parece seco.
Por favor, déjenos un mensaje